Produtos
Produtos

Oferecemos uma linha abrangente de equipamentos de processamento de metal de precisão, incluindo endireitamento, trefilação a frio, apontamento, chanframento, corte, laminadoras de roscas e matrizes de trefilação, adaptados para materiais de tubos, barras e fios em diversos setores.

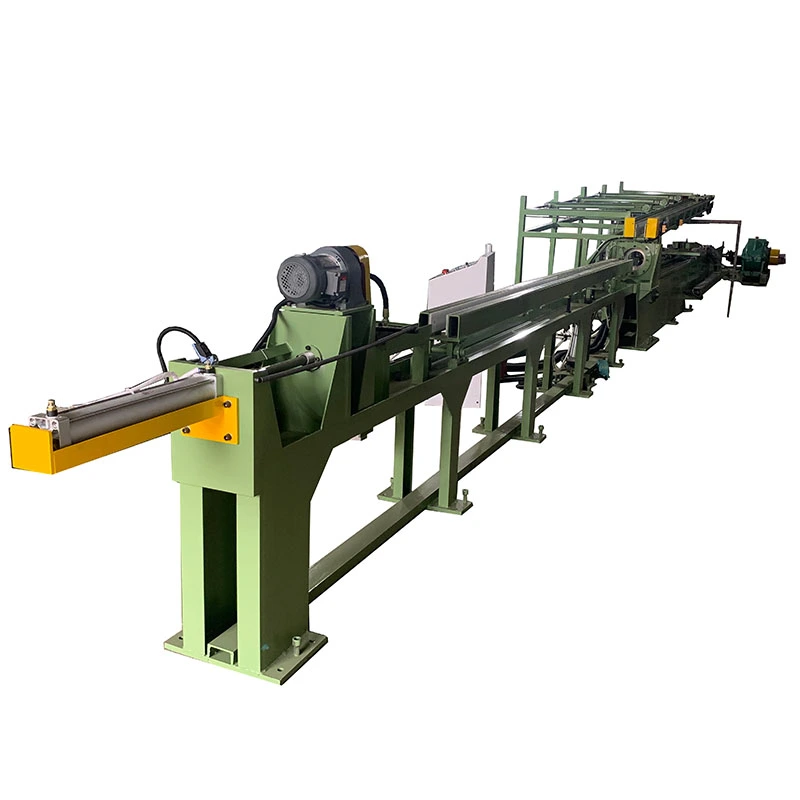
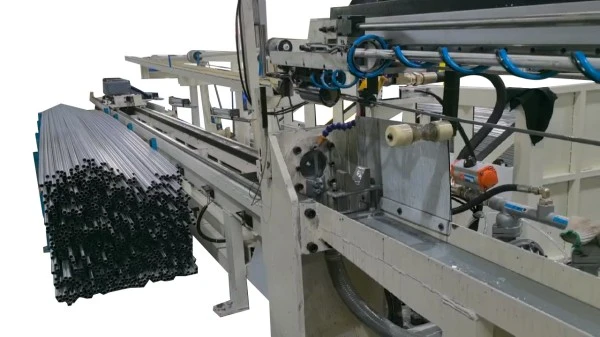
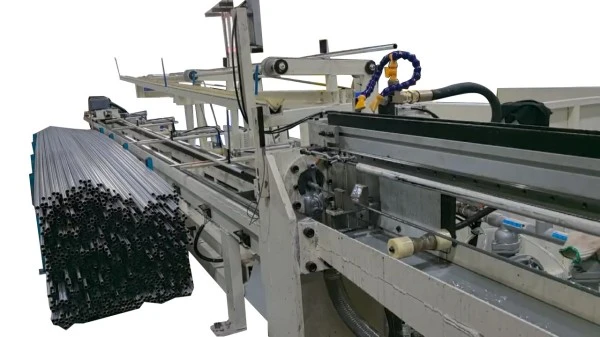
Máquina automática de trefilação a frio de pinhão e cremalheira
  • Máquina automática de trefilação a frio de pinhão e cremalheiraMáquina automática de trefilação a frio de pinhão e cremalheira
  • Máquina automática de trefilação a frio de pinhão e cremalheiraMáquina automática de trefilação a frio de pinhão e cremalheira
  • Máquina automática de trefilação a frio de pinhão e cremalheiraMáquina automática de trefilação a frio de pinhão e cremalheira

Máquina automática de trefilação a frio de pinhão e cremalheira

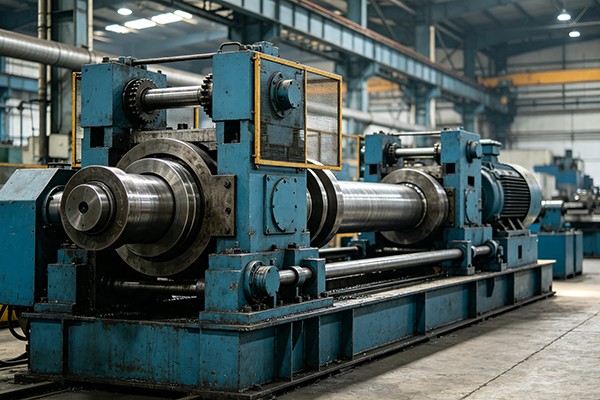
A trefiladeira automática de pinhão e cremalheira FR-50 é uma bancada de estiragem servo-acionada de 50 kN para trefilação de tubos e barras de precisão. Utiliza transmissão de pinhão e cremalheira com servo motor Inovance de 30 kW, proporcionando controle de velocidade estável e vibração reduzida. Adequado para aplicações em cobre, alumínio, aço inoxidável e aço carbono.

  • Força de desenho:50kN
  • Máx. diâmetro externo do tubo:φ40mm
  • Comprimento do desenho:4 metros
  • Velocidade de desenho:0–40m/min
  • Velocidade de retorno:0–30m/min
  • Dirigir:Servo cremalheira e pinhão
  • Automação:Semiautomático ou totalmente automático
  • Garantia:12 meses 
Avaliação: 5.0
(Contagem de classificação: 1)

A trefiladeira automática de pinhão e cremalheira FR-50 é umaBancada de tração servoacionada de 50kNpara desenho de precisão de tubos e barras sólidas de pequeno e médio diâmetro. Em vez de uma corrente convencional ou transmissão hidráulica, utiliza umacionamento de cremalheira e pinhãoalimentado por umServo motor Inovance de 30 kWe umCaixa de engrenagens planetária em ângulo reto 1:15.

A máquina tem umComprimento efetivo de desenho de 4 m, Curso de mandril de 2 m, velocidade de desenho de0–40m/mine velocidade de retorno do carro de até30m/min. O diâmetro externo máximo do tubo listado éφ40mm. A capacidade real de trefilação depende do tipo de material, dimensões iniciais, espessura da parede, redução por passe e design da matriz.

Automatic Rack-Pinion Cold Drawing MachineServo rack and pinion cold drawing machineFR-50 tube and bar drawing machine

Seleção da máquina FR-50: comece com a carga de desenho

O FR-50 destina-se adesenho de tubos e barras de pequeno e médio diâmetro. Os materiais típicos incluem cobre, alumínio, aço inoxidável e aço carbono, mas o mesmo tamanho de máquina não pode ser aplicado a todos os materiais e cronogramas de redução.

Por exemplo, um tubo maior feito de uma liga de cobre macio pode exigir menos força de trefilação do que um tubo menor de aço inoxidável com forte redução. Por esta razão,O diâmetro externo do tubo sozinho não deve ser usado para selecionar a bancada de tração.

Antes de confirmar a máquina, forneça:

Grau do material
Tamanho inicial do tubo ou barra
Tamanho finalizado
Espessura da paredepara tubos
Redução por passagem
Comprimento de desenho necessário
Produção alvo

Esses parâmetros são usados ​​para avaliar a força de trefilação necessária, a disposição das ferramentas e o tempo de ciclo. Se a carga calculada exceder a faixa prática de 50 kN, uma bancada de tração maior deverá ser considerada.

Por que usar uma unidade de cremalheira e pinhão?

A carruagem é conduzida por umpinhão servocontroladoengatando uma cremalheira de precisão fixada ao longo da base da máquina. Esta transmissão elimina o tensionamento e o alongamento da corrente associados às bancadas de tração acionadas por corrente e evita o cilindro, a bomba e o circuito de óleo hidráulico exigidos pelos sistemas hidráulicos.

O principal benefício do processo é a capacidade de controlarvelocidade de desenho, aceleração, desaceleração e posição do carroatravés do sistema servo. Isto é útil quando o processo de produção requer ciclos de trefilação repetíveis ou velocidades diferentes para diferentes materiais e reduções.

A transmissão de cremalheira e pinhão não determina por si só a qualidade do produto acabado. A geometria da matriz, o alinhamento do mandril, a lubrificação, a condição do material e o cronograma de desenho permanecem críticos para as dimensões finais do tubo ou barra e para a condição da superfície.

O que importa ao configurar o FR-50

Força de desenho

A força de tração nominal é50kN. A faixa utilizável depende da resistência do material, redução da seção transversal, atrito e ferramental. A máquina deve ser selecionada com margem de força suficiente, em vez de ser operada continuamente no limite de sua capacidade nominal.

Desenho de tubo com mandril

O desenho do tubo usa uma matriz junto com ummandril ou haste centralpara controlar a dimensão interna. O FR-50 suporta lubrificação interna para tubos com diâmetro interno de16mm ou maior, sujeito à configuração de ferramentas selecionada.

Desenho de barra sólida

Para barras maciças não é necessário o sistema de mandril. A mesma bancada de tração pode, portanto, ser configurada para aplicações de tubos e barras quando as dimensões do produto, ferramentas e carga de trefilação estão dentro da faixa da máquina.

Nível de automação

A trefiladeira automática de pinhão e cremalheira pode ser fornecida emsemiautomático ou totalmente automáticoconfigurações. Dependendo da sequência de produção, a automação pode abranger alimentação, rosqueamento de mandril, lubrificação interna e externa, trefilação, descarga e retorno do carro.

Especificações Técnicas do FR-50

Parâmetro Especificação
Modelo FR-50
Força de desenho 50kN
Formulário de desenho Linha única (1 fio)
Comprimento efetivo do desenho 4 metros
Curso Core-Rod 2 metros
Máx. diâmetro externo do tubo φ40mm, dependendo do material e da redução
Velocidade de desenho 0–40m/min, infinitamente variável
Velocidade de retorno do carro 0–30m/min
Tempo de ciclo (empurrar/retornar) 9s
Altura central 800 milímetros
Servo Motor 30 kW, 2.000 rpm, Inovance
Redutor Ângulo reto planetário, proporção 1:15, Newgear
Servo Controlador 30 kW, Inovação
Fonte de energia 380 V, 50 Hz
Trilhos guia Trilho linear 35#, 4 m, ENSC
Construção de moldura Canal de aço C28, placa de aço A3 soldada
Suporte de matriz Placa de aço 45#, placa de matriz esférica, furo de montagem φ100 mm, personalizável
Lubrificação Bomba pneumática de diafragma, lubrificação externa + interna para ID ≥16 mm

As especificações podem variar de acordo com o material, cronograma de desenho, design da matriz e equipamento opcional. A capacidade final da máquina deve ser confirmada a partir dos parâmetros reais de produção.

Aplicações de desenho de tubos e barras

Tubos e barras de cobre

Usado para tubos de cobre de precisão emEquipamentos de HVAC, refrigeração e transferência de calor, bem como barras de cobre para aplicações de engenharia elétrica e geral. O cobre é geralmente adequado para velocidades de trefilação mais altas do que aços mais duros, desde que a redução e a lubrificação sejam adequadamente selecionadas.

Tubos de alumínio

Adequado paratubos de resfriamento automotivo, componentes de trocadores de calor e tubos de alumínio em geralexigindo dimensões externas controladas e espessura da parede após o desenho.

Tubos de aço inoxidável

Pode ser usado para tubos de aço inoxidável de precisão quando a carga de tração necessária estiver dentro da faixa de 50 kN. O endurecimento do aço inoxidável, a geometria da matriz e a lubrificação precisam ser considerados ao determinar a redução e a velocidade de trefilação.

Aço Carbono e Liga

As aplicações incluem tubos, hastes e barras de precisão para componentes de engenharia. Materiais de maior resistência ou grandes reduções podem exigir uma classe de força de trefilação maior ou múltiplas passagens de trefilação.

Automação para produção de desenhos repetitivos

OMáquina automática de trefilação a frio de pinhão e cremalheirapode ser configurado em torno da sequência de produção real, em vez de adicionar funções de automação de forma independente. Isto é importante quando a linha lida com vários tamanhos de tubos ou mudanças frequentes de ferramentas.

Uma configuração semiautomática mantém o carregamento de material e as operações de configuração selecionadas sob controle do operador. Uma configuração totalmente automática pode integraralimentação, rosqueamento de mandril, lubrificação, trefilação, descarga e retorno do carro.

O sistema PLC e IHM pode ser configurado de acordo com as funções necessárias da máquina, sequência de produção e nível de automação.

Fabricação, montagem e testes

FangRong cold drawing machine manufacturer

A FangRong está envolvida na fabricação de equipamentos de trefilação a frio desde1998. Suas instalações de fabricação emDongguan e Yangjiangcobrem fabricação de máquinas, usinagem, montagem, integração elétrica e testes.

A empresa reporta uma capacidade de produção anual de mais de650 máquinasnas duas instalações e forneceu equipamentos a clientes em mais de70 países.

Cold drawing machine workshop and assembly

Processo de Produção

Fabricação de moldura:O canal de aço C28 e a placa de aço A3 são soldados e preparados para usinagem.

Usinagem:As superfícies de instalação do trilho-guia e do rack são usinadas na geometria necessária.

Montagem da unidade:Servo motor, redutor planetário, pinhão e cremalheira são montados e verificados antes da integração final.

Integração do sistema:Sistemas mecânicos, pneumáticos, de lubrificação e elétricos são conectados e comissionados.

Programação CLP:Os ciclos de desenho e as funções da IHM são configurados de acordo com a especificação da máquina selecionada.

Teste de máquina:O movimento do carro, as funções elétricas, a lubrificação e o desempenho da trefilação são verificados antes do envio. Amostras de clientes podem ser usadas para testes de desenho quando fornecidas.

Qualidade e Certificação

Cold drawing machine quality certification

ISO 9001:2015— Sistema de gestão da qualidade que abrange projeto, produção, instalação e serviço. Certificado nº UQ231211R1.

Documentação CE— Disponível para configurações de máquinas aplicáveis ​​de acordo com os requisitos do mercado de destino.

Inspeção SGS— A inspeção independente pode ser organizada quando exigido pelo cliente ou projeto.

A FangRong também detém diversas patentes de invenções e modelos de utilidade relacionadas a equipamentos de trefilação a frio, incluindo transmissão de máquinas de trefilação e sistemas de ferramentas.

Embalagem e Envio

Cold drawing machine export packaging

Perguntas frequentes

Como é avaliada a força de tração de 50 kN para um tubo específico?

A força necessária é determinada a partir daclasse do material, dimensões iniciais e finais, espessura da parede, redução, geometria da matriz e condições de lubrificação. O diâmetro externo máximo do tubo de φ40 mm é uma referência da máquina e não deve ser tratado como o tamanho máximo para cada material.

Uma trefiladeira automática de pinhão e cremalheira FR-50 pode desenhar tubos e barras sólidas?

Sim. A trefilação de tubos utiliza um sistema de matriz e mandril, enquanto as barras sólidas são trefiladas sem mandril. São necessárias matrizes separadas e ferramentas apropriadas, e a carga de tração deve permanecer dentro da faixa nominal da máquina.

Qual é a vantagem prática da transmissão de pinhão e cremalheira?

A transmissão elimina o estiramento da corrente e o ajuste rotineiro da tensão da corrente. Mais importante ainda, o sistema servo fornecevelocidade, aceleração, desaceleração e posicionamento do carro, o que é útil para ciclos de desenho automatizados repetíveis.

O FR-50 pode desenhar aço inoxidável?

Sim, desde que o material e o cronograma de redução estejam dentro da capacidade de força de trefilação da máquina. O aço inoxidável geralmente requer um controle mais rigoroso de redução, ferramental e lubrificação devido à sua maior resistência e comportamento de endurecimento.

Que informações devem ser fornecidas ao solicitar a máquina?

Forneça oqualidade do material, tamanho inicial, tamanho final, espessura da parede, redução por passagem, comprimento do desenho, meta de produção e requisitos de automação. Para desenho de tubos, os requisitos de ID e as informações do mandril também são úteis para confirmar a configuração da ferramenta.

O que deve ser verificado durante os testes de aceitação de fábrica?

Um FAT significativo deve verificarmovimento do carro, velocidade de trefilação, capacidade de força, alinhamento da matriz e do mandril, lubrificação, funções de ciclo automático e funções de segurança. Se o material do cliente estiver disponível, é preferível um teste de desenho real, pois permite que o resultado do processo seja verificado antes do envio.

Que suporte pós-venda está disponível?

FangRong fornecesupervisão de instalação, comissionamento, treinamento de operadores, fornecimento de peças de reposição e suporte técnico remoto. O período de garantia padrão é de 12 meses a partir do comissionamento.

Enviar consulta
Informações de contato
Conte-nos sobre seu material, especificações de produto, processo de produção e requisitos de equipamento. FangRong pode discutir máquinas de trefilação a frio, matrizes de trefilação, máquinas de endireitamento e soluções personalizadas adequadas para sua aplicação.
Avaliação:
5.0
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
RejeitarAceitar