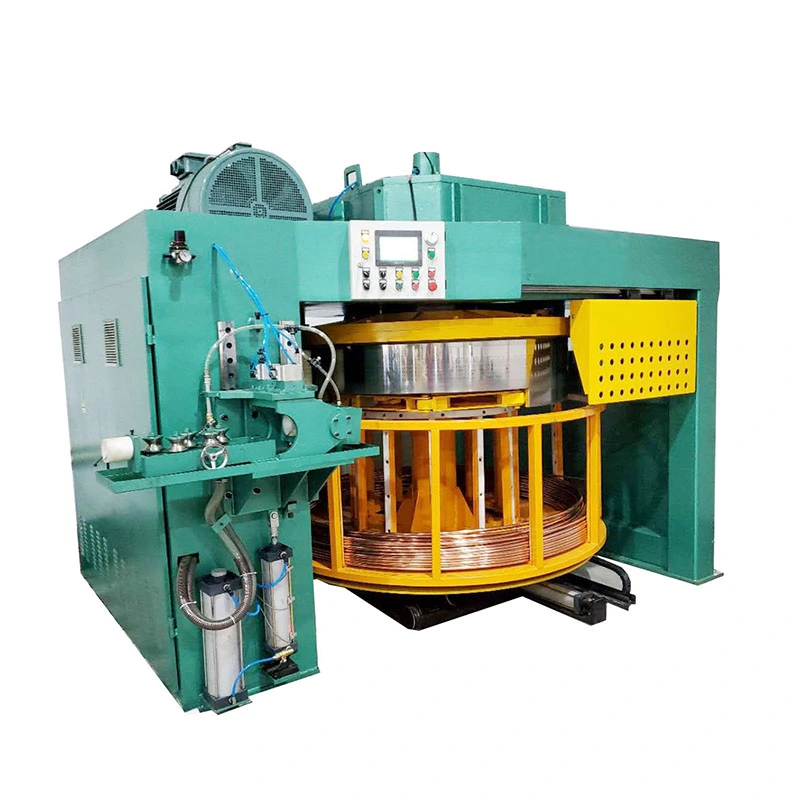
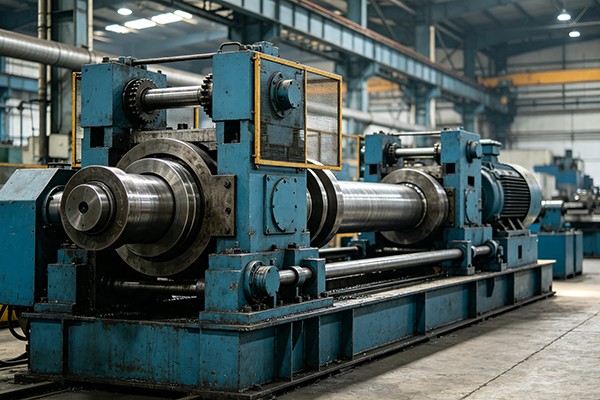
A laminação e a trefilação realizam trabalhos diferentes no mesmo processo de conformação. A cabeça de laminação primeiro reduz e remodela a seção, enquanto a matriz de trefilação leva o material às suas dimensões finais. FangRongMáquina de desenho rolantecombina essas duas operações para produtos siderúrgicos que necessitam de deformação controlada antes do passe final de trefilação, principalmente S55C, 20CrMo e aços similares com resistência à tração de até 900MPa.
Por que rolar antes de desenhar?
Uma matriz de trefilação convencional realiza a maior parte da redução da seção em uma zona de deformação. Com o sistema de quatro rolos, parte da redução do diâmetro é realizada pelo cabeçote de laminação antes que o material chegue à matriz. A redução de rolamento é normalmente5–15%, que altera a seção progressivamente em vez de depender inteiramente da matriz de desenho final.
Este arranjo pode ajudar a controlar a deformação de aços mais duros e dá ao operador outra variável de processo ao trabalhar com produtos que são difíceis de estirar diretamente. O processo combinado também pode melhorar a consistência da seção acabada e contribuir para um nível de retilinidade de≤1 mm/msob condições de produção adequadas.
A cabeça do rolo determina o que a matriz deve terminar
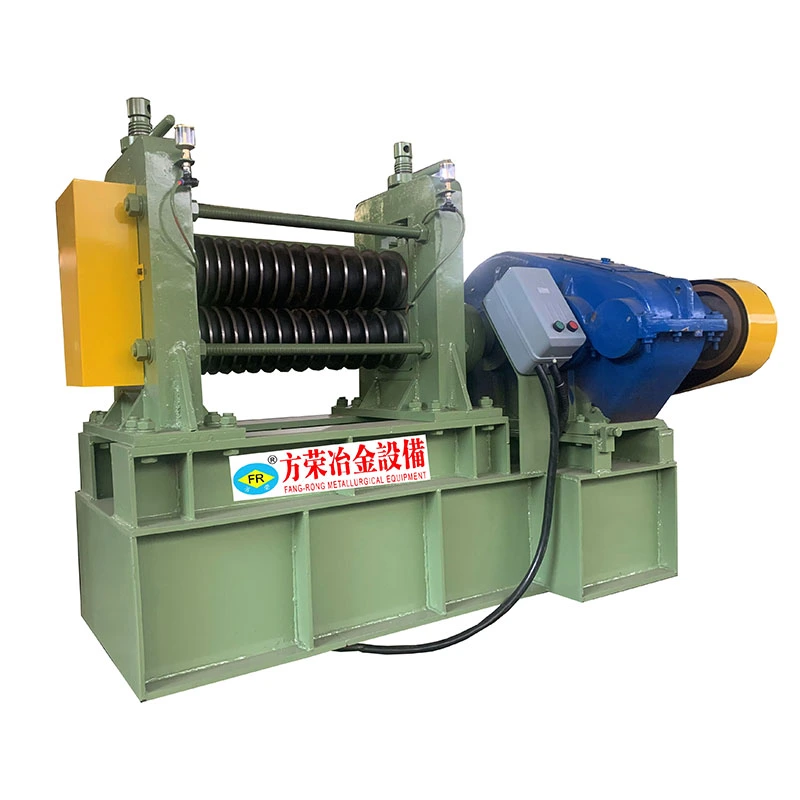
A cabeça de quatro rolos não é simplesmente uma unidade de redução adicional. A geometria do rolo, o material e o acabamento superficial devem corresponder à peça de trabalho. Se a superfície do rolo for inadequada para o tipo de aço ou condição de lubrificação, as marcas do rolo poderão ser transferidas para o produto antes que ele atinja a matriz de trefilação.
A FangRong, portanto, configura os materiais do rolo e o acabamento superficial de acordo com o material processado. Isto é particularmente relevante para trilhos-guia, deslizadores e perfis de movimento linear, onde a condição da superfície é parte do requisito funcional e não apenas uma questão de aparência.
FR-30, FR-45 e FR-65 cobrem diferentes cargas de tração
| Modelo |
Força de desenho |
Configuração Típica |
| FR-30 |
300kN/30T |
Para cargas de tração mais baixas dentro da série |
| FR-45 |
450kN/45T |
Capacidade intermediária |
| FR-65 |
650–750kN / 65–75T |
Configuração para serviço pesado de cadeia dupla |
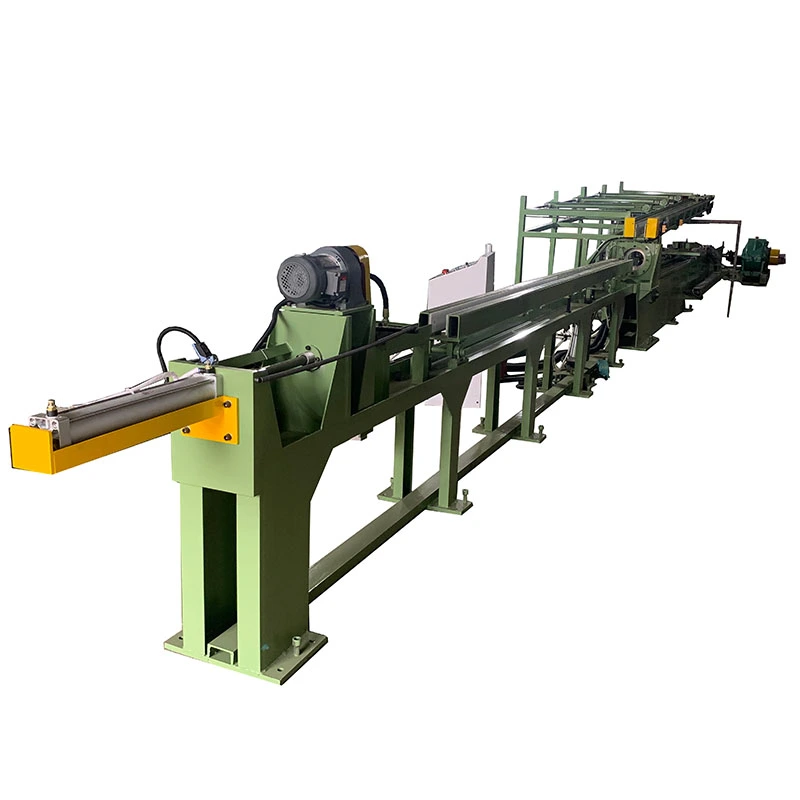
OFR-65usa uma transmissão de corrente dupla com correntes de placa reta para serviço pesado com passo de 200 mm, um redutor ZFY560 com uma proporção de 112 e um motor DC Z4-280-41 avaliado em 166kW. O sistema de acionamento utiliza um controlador Siemens 6RA80, enquanto o Inovance PLC/HMI fornece controle da máquina.
Seções longas exigem mais do que alta tonelagem
O FR-65 tem uma velocidade nominal de trefilação de aproximadamente 13m/min, com uma faixa de velocidade variável de 0–37m/min, um comprimento efetivo de trefilação de 12m e um comprimento de cama de até 16m. Sua pegada aproximada é 31 × 4,1m.
Para trilhos-guia longos e perfis estruturais, o curso disponível e o layout da máquina são tão importantes quanto a força de tração nominal. A peça deve permanecer devidamente apoiada e alinhada durante toda a sequência de laminação e trefilação; caso contrário, a capacidade de tração adicional não compensará a má orientação do material.
Onde o desenho rolante se adapta à rota de produção
Esta máquina destina-se a aplicações onde a combinação de laminação controlada e trefilação final proporciona uma vantagem prática em relação à trefilação isolada. Os produtos típicos incluemtrilhos-guia, controles deslizantes, componentes de movimento linear de precisão e perfis estruturaisfabricados em aços de média e alta resistência.
O processo é mais útil quando o produto requer precisão de seção e deformação mecânica controlada. Para um produto simples de baixa redução, adicionar um estágio de laminação pode oferecer poucos benefícios; para aços mais duros ou perfis que exigem modelagem mais controlada, o estágio de deformação adicional pode facilitar o gerenciamento do processo de trefilação.


 Whatsapp