Whatsapp
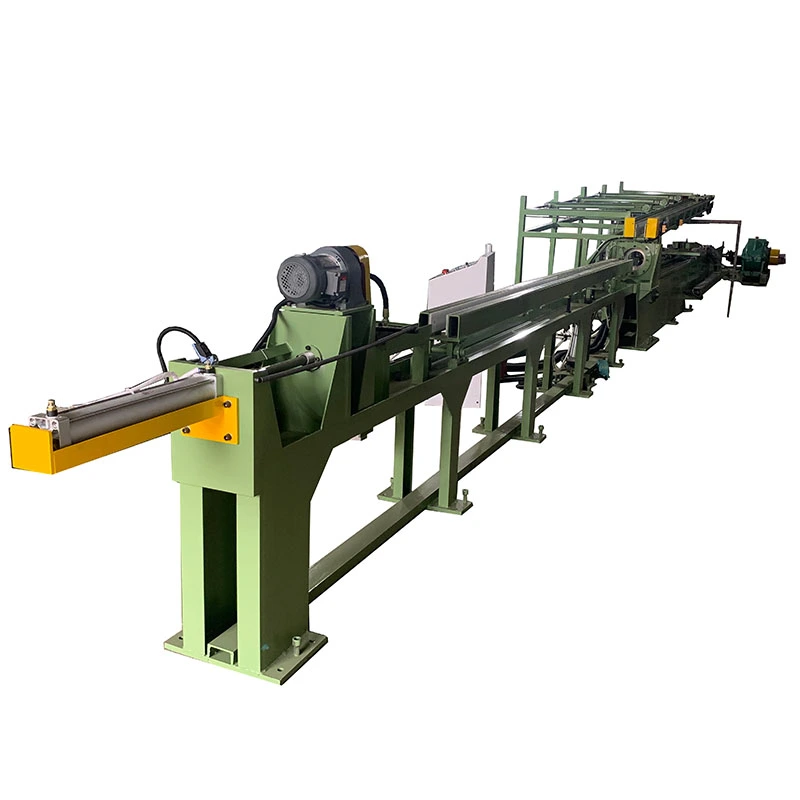
Oferecemos uma linha abrangente de equipamentos de processamento de metal de precisão, incluindo endireitamento, trefilação a frio, apontamento, chanframento, corte, laminadoras de roscas e matrizes de trefilação, adaptados para materiais de tubos, barras e fios em diversos setores.
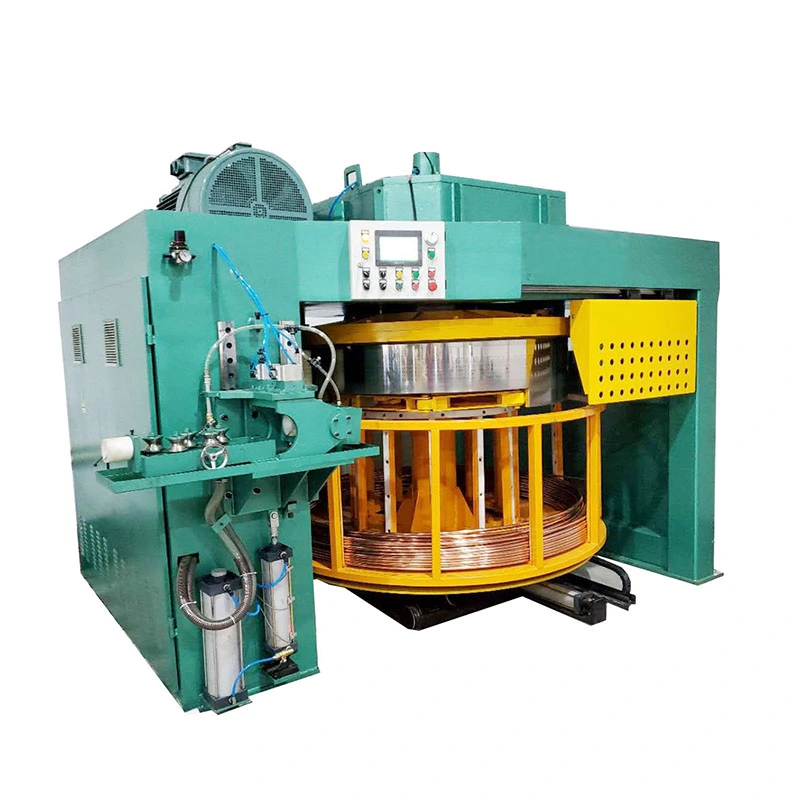
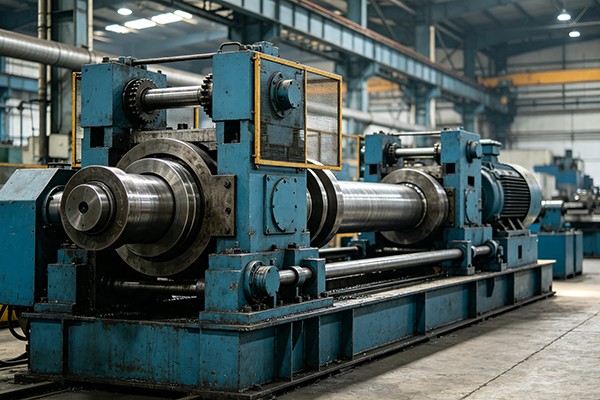
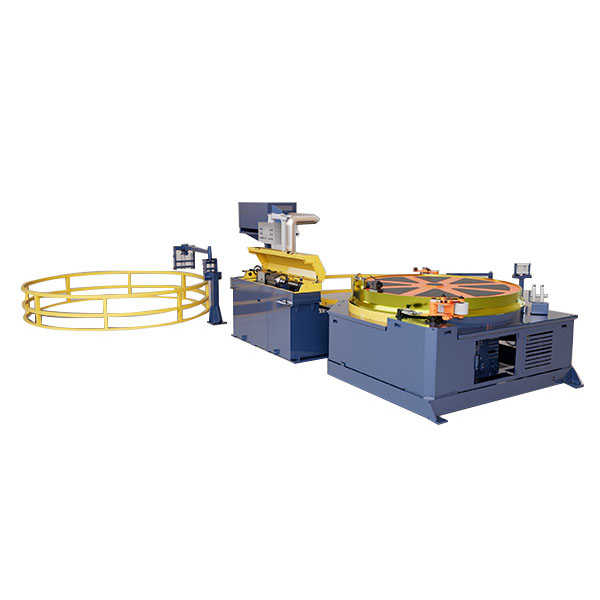
OMáquina de desenho de bobina invertidacombinatrefilação e enrolamento contínuospara tubos ou fios de cobre, alumínio, aço inoxidável e aço carbono. Com velocidades de desenho de até400m/mine diâmetros de tubos de3–25 mm, reduz o corte, o manuseio e o armazenamento intermediário. Os tambores de bobina variam de250–2200 mm. A regulação da velocidade controlada por frequência mantém a tensão de trefilação e a qualidade da superfície estáveis. Adequado paraTubulação HVAC, refrigeração, elétrica, automotiva e médicaprodução.
OMáquina de desenho de bobina invertidafoi projetado para trefilação contínua de tubos e fios metálicos onde o material acabado precisa sair da linha de trefilação em forma de bobina. Ao contrário de uma bancada convencional que trabalha com material de comprimento fixo, a configuração invertida combina trefilação, recolhimento e manuseio de bobinas em uma linha de produção, tornando-a adequada para produtos de longo comprimento em cobre, alumínio, aço inoxidável, aço carbono e materiais de liga.
A série FR-D usa um acionamento suspenso e um arranjo de bobina voltado para baixo. Este layout deixa a área de recebimento de bobinas acessível por baixo e é particularmente útil onde a produção exige trocas frequentes de bobinas, longos comprimentos contínuos ou altas velocidades de linha. Dependendo do modelo e do material, a série cobre diâmetros de3 mm a 25 mm, com diâmetros de tambor de250 mm a 2200 mme velocidades máximas listadas até400m/min.


A principal razão para usar uma linha de desenho invertida não é simplesmente a orientação da máquina. É a necessidade de produzirlongos comprimentos contínuos sem cortar repetidamente o material em pedaços retos. Isso pode reduzir o manuseio intermediário quando o processo posterior também utiliza material alimentado por bobina.
A configuração é especialmente relevante para:
Tubos de cobre e alumínioonde a alta velocidade da linha e o enrolamento contínuo são importantes para a produção de HVAC, refrigeração e trocadores de calor.
Tubos de aço inoxidável de pequeno diâmetroonde o desenho controlado e a entrega da bobina são necessários para componentes médicos, de instrumentação ou de controle de fluidos.
Fios de aço e ligausado como matéria-prima contínua para fixadores, descabeçamento a frio e outras operações de conformação a jusante.
A máquina deve ser avaliada como parte da rota de produção completa. A redução da matriz, a lubrificação, a condição do material de entrada, as dimensões finais exigidas e os requisitos da bobina a jusante afetam a configuração prática da máquina.
Especifique o diâmetro externo final, a espessura da parede quando aplicável, a qualidade do material e o peso necessário da bobina antes de escolher um modelo. Uma Trefiladeira de Bobina Invertida selecionada apenas de acordo com o diâmetro máximo pode ser desnecessariamente grande se a maioria das tiragens de produção for em tamanhos menores.
O diâmetro inicial do tubo ou fio determina a redução do estiramento e a carga de estiramento necessária. Para aplicações em tubos, a espessura da parede e as ferramentas internas também precisam ser consideradas. Se vários tamanhos forem produzidos na mesma linha, forneça a faixa completa de tamanhos, em vez de apenas o produto maior.
O diâmetro do tambor afeta a condição de flexão do produto trefilado e a capacidade disponível da bobina. Tambores maiores são geralmente mais adequados para produtos que não toleram um raio de curvatura pequeno ou para aplicações que exigem bobinas mais pesadas. O tamanho correto deve ser determinado juntamente com o diâmetro do tubo, as propriedades do material e o peso alvo da bobina.
A velocidade máxima na tabela de especificações é uma capacidade da máquina e não uma velocidade de produção garantida para cada material. O cobre e o alumínio normalmente podem ser processados em velocidades substancialmente mais altas que o aço inoxidável. A lubrificação, a geometria da matriz, a redução por passe, o resfriamento e a qualidade superficial necessária também limitam a velocidade prática.
O diâmetro da bobina, o peso e as dimensões da bobina necessários devem ser confirmados antes do pedido. Se a bobina acabada for transferida diretamente para uma linha de corte, recozimento, limpeza ou embalagem, o arranjo de coleta deverá ser compatível com esse método de manuseio.
Corte automático, fixação, lubrificação, contagem de comprimento, sequenciamento de troca de bobina e funções hidráulicas ou pneumáticas podem ser integrados à linha. Esses requisitos devem ser especificados durante a engenharia, em vez de adicionados após a conclusão da máquina.
| Requisito de produção | Fator de seleção principal |
| Tubo pequeno de cobre ou alumínio | Faixa de diâmetro, velocidade de trefilação e resfriamento |
| Tubo longo e contínuo | Estabilidade do desenho, redução da matriz e arranjo de recolhimento |
| Tubo ou fio de aço inoxidável | Carga de desenho, lubrificação, configuração da matriz e velocidade prática |
| Bobina com acabamento pesado | Diâmetro do tambor, motor de recolhimento e capacidade de manuseio da bobina |
| Vários tamanhos de produtos | Faixa de diâmetro utilizável e requisitos de troca de ferramentas |
| Produção downstream automática | Funções PLC, contagem de comprimento e interface de troca de bobina |
A gama FR-D inclui oito modelos. As figuras abaixo são a configuração do modelo padrão; a velocidade real de produção e o diâmetro adequado dependem dos requisitos de material, redução, ferramentas e processo.
| Modelo | Potência do motor (kW) | Caixa de velocidades | Faixa de diâmetro (mm) | Velocidade máxima (m/min) | Diâmetro do tambor (mm) | Motor de captação (kW) | Caixa de velocidades de captação |
| FR-D250 | 5,5 / 7,5 | WPX120 | ≤3 | 80 | 250 | 1.1 | WPO60 |
| FR-D600 | 11/15 | KAF87/97 | 3-6 | 150 | 600 | 1.5 | WPO80 |
| FR-D800 | 18,5/22 | KAF97 | 3-8 | 150 | 800 | 1.5 | WPO80 |
| FR-D1000 | 22/37 | KAF107 | 3-10 | 200 | 1000 | 2.2 | WPO100 |
| FR-D1200 | 37/45 | KAF107/127 | 3-12 | 200 | 1200 | 2.2 | WPO100 |
| FR-D1500 | 45/55 | KAF127 | 3-15 | 250 | 1500 | 3 | WPO120 |
| FR-D1800 | 55/75 | KAF127/157 | ≤20 | 300 | 1800 | 3 / 5,5 | WPO155 |
| FR-D2200 | 90/110 | KAF167 | ≤25 | 400 | 2200 | 5,5 / 7,5 | WPO250 |
Importante:as velocidades máximas listadas são classificações de referência da máquina e não devem ser tratadas como a velocidade operacional recomendada para aço inoxidável ou outros materiais de alta resistência. A velocidade final é estabelecida a partir do material, tamanho inicial, cronograma de redução, projeto da matriz, lubrificação e qualidade superficial necessária.
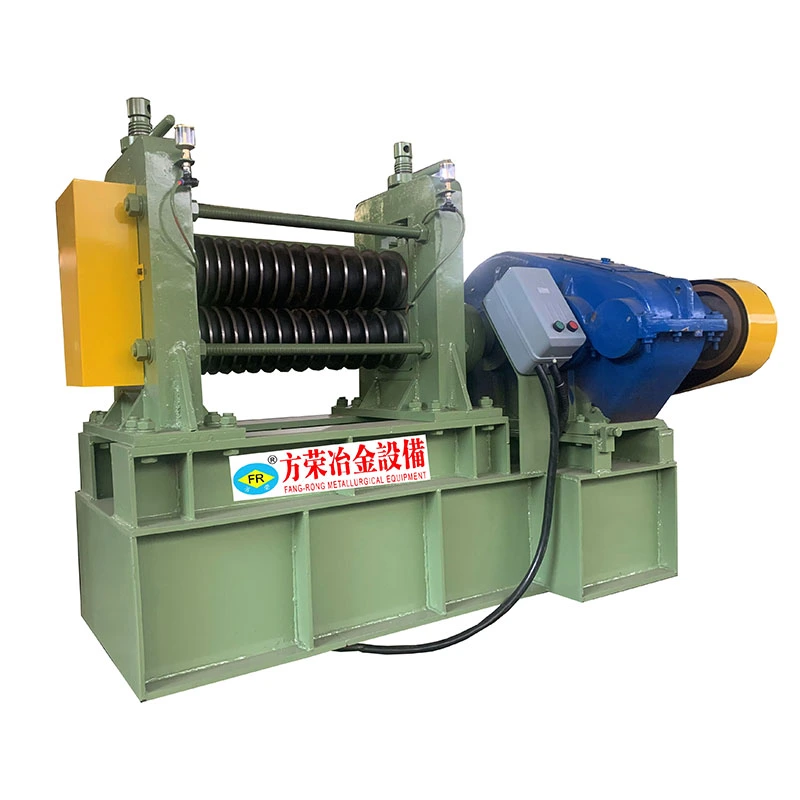
Uma seção de endireitamento de rolo transversal ajustável pode ser instalada antes da matriz de trefilação para corrigir o alinhamento do tubo de entrada ou do fio. Isto é útil quando a bobina de entrada tem uma curvatura significativa ou quando a entrada consistente na matriz é importante.
Para produção em alta velocidade, o calor gerado pela trefilação e fricção deve ser considerado juntamente com a condição do lubrificante e a temperatura da matriz. O resfriamento por ar forçado pode ser incluído quando o processo exigir gerenciamento adicional de calor.
A unidade de recolhimento não é apenas um dispositivo de enrolamento. O diâmetro da bobina, a velocidade de enrolamento e a orientação do produto afetam a disposição do material acabado de maneira firme e consistente. A especificação de recolhimento deve, portanto, corresponder ao peso da bobina acabada e ao equipamento de manuseio utilizado após a trefilação.
O material da matriz, a geometria de aproximação e a lubrificação são selecionados de acordo com o material da peça e a redução. Cobre, alumínio e aço inoxidável não devem usar automaticamente os mesmos parâmetros de ferramental ou lubrificação.
Usado para trefilação contínua de tubos para ar condicionado, refrigeração, trocadores de calor, componentes elétricos e outras aplicações alimentadas por bobina. Esses materiais são adequados para produção em alta velocidade quando o sistema de redução e lubrificação são devidamente combinados.
Usado para tubos de precisão de pequeno diâmetro, instrumentação, componentes médicos e produtos de controle de fluidos. Comparado com o cobre e o alumínio, o aço inoxidável geralmente requer velocidades de trefilação mais baixas e um controle mais próximo da lubrificação, desgaste e redução da matriz.
O formato de bobina contínua é adequado para arame que alimenta diretamente operações de conformação subsequentes, como encabeçamento a frio e produção de fixadores. A rota de trefilação necessária depende do tipo de aço, da condição inicial do fio e do diâmetro final.
A FangRong fabrica equipamentos de desenho desde 1998 e opera instalações de produção em Dongguan e Yangjiang. O escopo de fabricação inclui máquinas de trefilação a frio, equipamentos de endireitamento e máquinas formadoras de metal relacionadas.
Para uma linha de trefilação invertida, a inspeção de fábrica concentra-se nas peças que influenciam diretamente o funcionamento contínuo: desvio do tambor, operação do acionamento, condição da caixa de engrenagens, controle elétrico, movimento de recolhimento, funções de segurança e qualidade da bobina acabada.
Engenharia:confirme material, dimensões, redução, velocidade, tamanho do tambor, requisitos de absorção e automação.
Usinagem:fabricar a estrutura, o tambor, os eixos, as peças de transmissão e outros componentes críticos de acordo com os desenhos de engenharia.
Conjunto:integrar a unidade de trefilação, tambor, caixa de matriz, seção de endireitamento, sistema de captação e controle.
Comissionamento de controle:teste de regulação de velocidade, contagem de comprimento, lógica de operação, circuitos de segurança e funções automáticas opcionais.
Testes de fábrica:inspecionar o movimento mecânico, a operação elétrica, o desvio do tambor, a formação da bobina e a resposta da máquina sob as condições de teste acordadas.
ISO 9001:2015:Sistema de gestão da qualidade que abrange atividades de projeto, fabricação e serviços relacionados. Certificado nº UQ231211R1.
Documentação CE:Projeto e documentação relacionados à segurança podem ser fornecidos para máquinas fornecidas aos mercados aplicáveis.
Inspeção SGS:A inspeção de terceiros pode ser organizada de acordo com os requisitos de inspeção do cliente.
Seleção de componentes:As marcas de motores, redutores, pneumáticos, elétricos, PLC, IHM e inversores podem ser especificadas de acordo com orçamento, disponibilidade de serviço local e requisitos do projeto.
A Trefiladora de Bobina Invertida está preparada para envio de exportação com proteção mecânica adequada, proteção contra umidade e prevenção de corrosão. Equipamentos grandes são divididos em seções transportáveis quando necessário, com arranjos de embalagem e elevação considerados durante a fase de engenharia.
O prazo de entrega típico é30-60 dias para modelos menores padrãoe aproximadamente60-90 dias para configurações maiores ou personalizadas. O cronograma final depende do modelo, seleção de componentes, ferramentas e escopo de automação.
Forneça o tipo de material, tipo de tubo ou fio, diâmetro inicial, diâmetro final, espessura da parede dos tubos, velocidade de produção necessária, peso alvo da bobina e método de manuseio a jusante. Se vários produtos forem executados na mesma máquina, forneça a faixa completa de tamanhos.
O tambor deve ser selecionado de acordo com o diâmetro do produto, a condição de flexão permitida do material, o diâmetro necessário da bobina e o peso da bobina. Um tambor maior não é automaticamente melhor; aumenta o tamanho e o custo do equipamento e deve ser justificado pelos requisitos do produto e da produção.
Não. O aço inoxidável normalmente requer velocidades de trefilação substancialmente mais baixas devido à sua maior resistência à deformação e aos diferentes requisitos de calor e lubrificação. A velocidade real deve ser estabelecida a partir do grau do material, da redução e da configuração da matriz, e não a partir do máximo nominal do cobre.
Sim, desde que os tamanhos estejam dentro da faixa utilizável do modelo selecionado e que matrizes e parâmetros de processo adequados estejam disponíveis. Para uma ampla gama de produtos, o método de troca de matriz, o arranjo de lubrificação e a faixa de controle de velocidade devem ser considerados durante a seleção da máquina.
O sistema de captação controla a bobina receptora em vez da carga de tração primária. Sua capacidade e velocidade devem corresponder ao produto acabado, ao diâmetro da bobina e às condições de enrolamento exigidas. Um sistema de recolhimento subdimensionado pode se tornar uma limitação mesmo quando a unidade de trefilação principal tem potência suficiente.
Para um teste de produção completo, verifique a velocidade de trefilação, a consistência dimensional, a operação do tambor, a sincronização do recolhimento, a formação da bobina, as funções elétricas e de segurança, os sistemas de lubrificação e refrigeração. Quando possível, o teste com o tubo ou fio real do cliente fornece uma referência de aceitação mais útil do que apenas um teste de máquina sem carga.
Endereço
NO.163, Shatong Road, Shabu 2ª Zona Industrial, Cidade de Dalang, Cidade de Dongguan, Guangdong, China
Tel