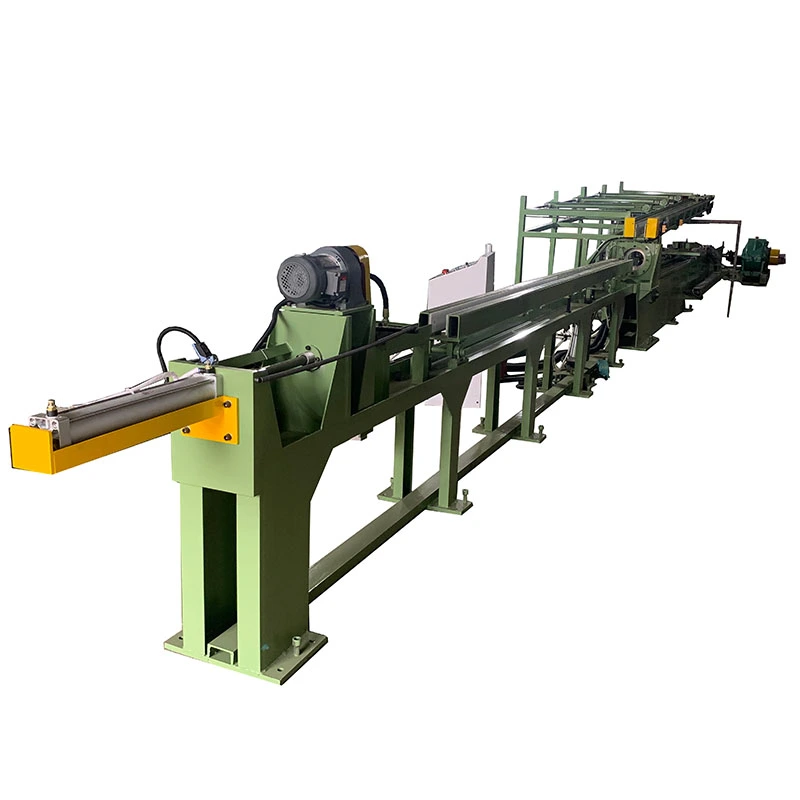
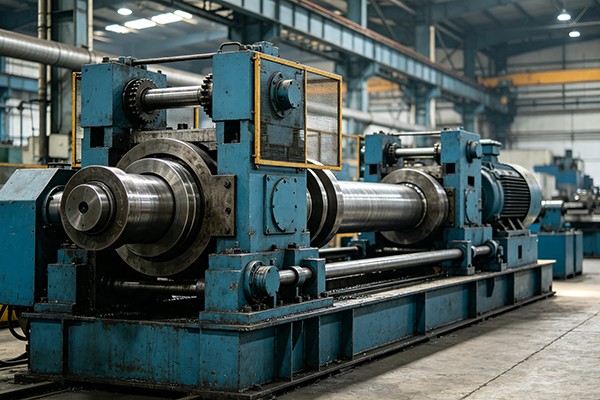
Oferecemos uma linha abrangente de equipamentos de processamento de metal de precisão, incluindo endireitamento, trefilação a frio, apontamento, chanframento, corte, laminadoras de roscas e matrizes de trefilação, adaptados para materiais de tubos, barras e fios em diversos setores.
Fabricante de máquinas de trefilação de bobinas para produção de fios de precisão
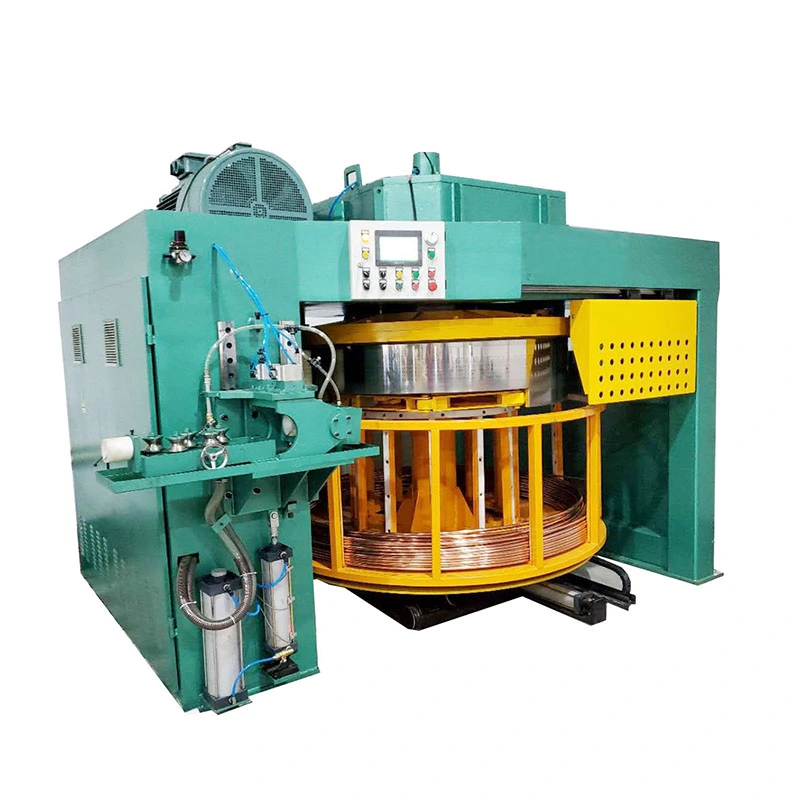
Treinar longos comprimentos de tubo ou fio exige que o material permaneça contínuo durante o processo de trefilação e enrolamento. Ao contrário de uma bancada de estiragem convencional para barras de comprimento fixo, uma trefiladora de bobinas deve controlar a tração, a orientação, a tensão e o enrolamento ao mesmo tempo. FangRongMáquina de desenho de bobinaestá disponível nas configurações vertical e invertida, com diâmetros de cabrestante deφ250mm a φ2200mme velocidades de desenho de80–400m/min, dependendo do modelo e material.
Controle de tensão em alta velocidade de estiragem
Em velocidades de linha mais altas, a tensão instável pode resultar em bobinas soltas, telescopagem, passo de enrolamento irregular ou alimentação irregular de material. Simplesmente aumentar a velocidade do motor não resolve estes problemas. FangRong usa umbraço dançarino e controle de pitch programávelpara coordenar a tensão do material com a velocidade de enrolamento, permitindo que o sistema de recolhimento acompanhe as mudanças na linha de desenho.
Isto é particularmente importante para produtos de cobre macio e alumínio. A tensão excessiva do enrolamento pode deformar o material e dificultar o desenrolamento da bobina acabada durante a próxima etapa de produção.
O desenho e o enrolamento devem ser combinados.Para a produção contínua de bobinas, o sistema de recolhimento precisa seguir a velocidade real de trefilação e a condição do material. Operar o sistema de enrolamento muito rápido ou aplicar tensão excessiva pode afetar a bobina acabada.
Máquinas trefiladoras de bobinas invertidas e verticais
FangRong fornece configurações de desenho de bobina invertida e vertical. Modelos invertidos deFR-D250 a FR-D2200pode lidar com diâmetros de tubo de até 25 mm. Dependendo do modelo, o motor de enrolamento é de 5,5 a 7,5 kW, com redutores da série WPO, prensagem pneumática de material e 5 a 10 grupos de unidades de pré-endireitamento de rolos cruzados.
Estas máquinas são utilizadas para processamento contínuo de tubos onde o material precisa ser guiado e controlado antes de entrar na seção de enrolamento. As unidades de pré-endireitamento ajudam a preparar o material para um enrolamento mais consistente.
Modelos verticais, incluindo oFR-250 a FR-1800faixa, use engrenagens sem-fim WPO ou redutores de engrenagem endurecidos e pode atingir velocidades de trefilação de até200m/min. O layout depende do material de entrada, do diâmetro do tubo ou do fio, das dimensões necessárias da bobina, do espaço de instalação disponível e dos requisitos de manuseio a jusante.
Tipo InvertidoFR-D250–FR-D2200 Diâmetro do tubo até 25 mm Motor de captação de 5,5–7,5 kW
Tipo verticalFR-250–FR-1800 Velocidade de desenho de até 200m/min WPO ou redutor de engrenagem endurecido
Pré-alisamento5–10 grupos de unidades de rolos cruzados Disponível em modelos selecionados Para alimentação controlada da bobina
Diâmetro do cabrestante e seleção da máquina
O cabrestante é uma parte importante de uma trefiladora de bobinas porque seu diâmetro afeta a forma como o material se dobra ao passar pelo sistema de trefilação e enrolamento. As configurações do FangRong variam deφ250mm a φ2200mm, com potências de motor de aproximadamente5,5/7,5 kW a 90/110 kW.
Diâmetro do cabrestanteφ250–2200 mm
Velocidade de desenho80–400m/min
Potência do motorAprox. 5,5/7,5–90/110kW
Um cabrestante maior nem sempre é a escolha certa. Para materiais finos ou mais duros, o raio de curvatura necessário, a condição da superfície e o tamanho da bobina acabada podem ser mais importantes do que a velocidade máxima da linha. A seleção deve levar em conta oclasse do material, diâmetro inicial, redução por passagem, diâmetro da bobina acabada e velocidade de trefilação necessária.
Item de seleção
O que isso afeta
Por que é importante
Grau de material
Carga de tração e comportamento de flexão
Cobre macio e alumínio requerem controle cuidadoso de tensão
Diâmetro inicial
Força de tração e capacidade da máquina
Determina a faixa de trabalho necessária da máquina
Redução por Passe
Carga de desenho e ciclo de produção
Afeta os requisitos do motor e do sistema de desenho
Diâmetro da bobina acabada
Arranjo do enrolamento e seleção do cabrestante
Precisa corresponder ao manuseio e armazenamento downstream
Velocidade de linha necessária
Velocidade de desenho e captação
Velocidade mais alta requer tensão mais estável e controle de enrolamento
Aplicações para tubos e fios contínuos
A trefilação de bobinas é adequada para produtos fornecidos e usados em comprimentos contínuos, em vez de peças cortadas individuais. As aplicações típicas incluembobinas de tubo de cobre para ar condicionado, fio de alumínio para produção de cabos e fio de aço para fabricação de molas.
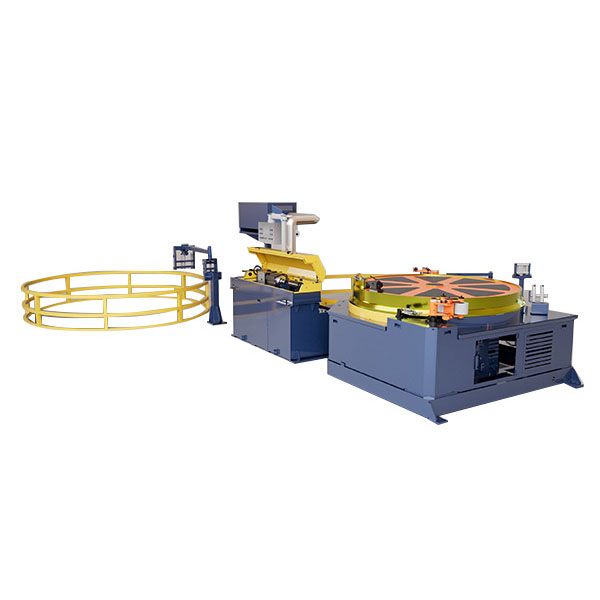
A máquina também é adequada onde o material trefilado precisa ir diretamente para um processo de enrolamento ou armazenamento. Quando a bobina acabada necessita de diâmetro, direção de enrolamento ou formato de embalagem diferente, umMáquina de rebobinamentopode ser instalado após a máquina de desenho.
Para produtos contínuos, o manuseio posterior deve ser considerado durante a seleção da máquina.A máquina de trefilação não precisa lidar sozinha com todos os requisitos de enrolamento ou embalagem. Uma unidade de rebobinagem separada pode ser usada quando a especificação da bobina final difere do formato de recolhimento padrão da trefiladora.
Pré-Endireitamento e Enrolamento de Bobina
A condição do material antes do enrolamento tem efeito direto na bobina acabada. Pré-endireitamento, prensagem do material, passo de enrolamento e tensão precisam ser ajustados de acordo com o produto. FangRong configura essas funções de acordo com o tipo de máquina e aplicação para que o material permaneça estável ao entrar na seção de recolhimento.
Para aplicações em tubos, as unidades de pré-endireitamento de rolos cruzados ajudam a controlar o material antes que ele chegue à seção de enrolamento. A prensagem pneumática é usada em configurações selecionadas para manter o material devidamente encaixado durante a operação contínua.
Para produção contínua, a máquina deve ser selecionada de acordo com a carga real de trefilação, a tensão do material e a geometria necessária da bobina. A velocidade máxima de desenho é apenas uma parte da especificação. As propriedades do material, a redução, o diâmetro do cabrestante e os requisitos do próximo processo também precisam ser considerados.
OMáquina de desenho de bobina invertidacombinatrefilação e enrolamento contínuospara tubos ou fios de cobre, alumínio, aço inoxidável e aço carbono. Com velocidades de desenho de até400m/mine diâmetros de tubos de3–25 mm, reduz o corte, o manuseio e o armazenamento intermediário. Os tambores de bobina variam de250–2200 mm. A regulação da velocidade controlada por frequência mantém a tensão de trefilação e a qualidade da superfície estáveis. Adequado paraTubulação HVAC, refrigeração, elétrica, automotiva e médicaprodução.
Como fabricante e fornecedor Máquina de desenho de bobina na China, temos nossa própria fábrica. Se você deseja comprar máquinas para processamento de metal, entre em contato conosco.
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade


 Whatsapp