Whatsapp
Oferecemos uma linha abrangente de equipamentos de processamento de metal de precisão, incluindo endireitamento, trefilação a frio, apontamento, chanframento, corte, laminadoras de roscas e matrizes de trefilação, adaptados para materiais de tubos, barras e fios em diversos setores.
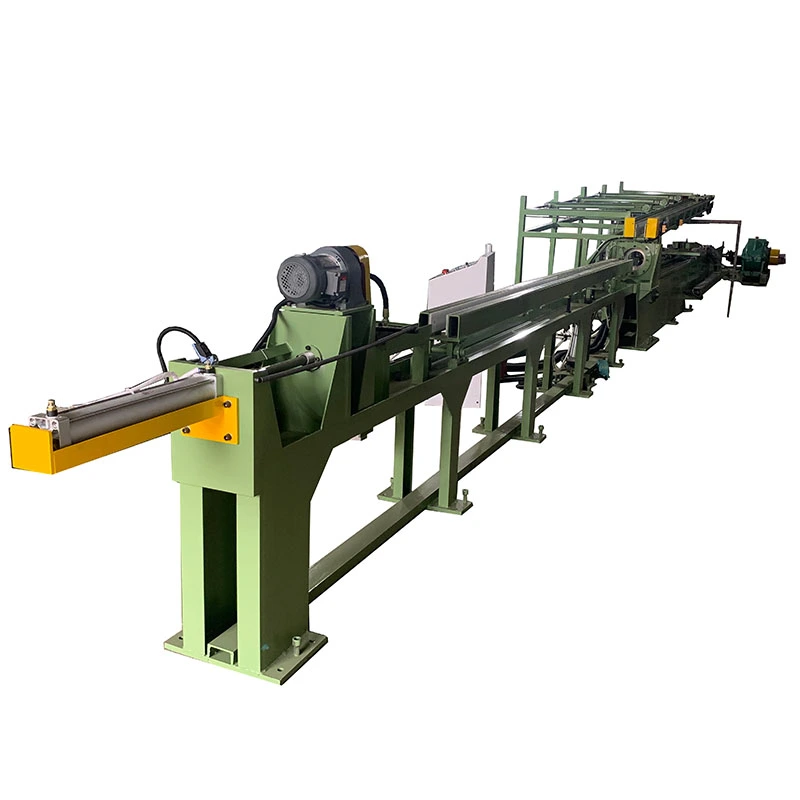
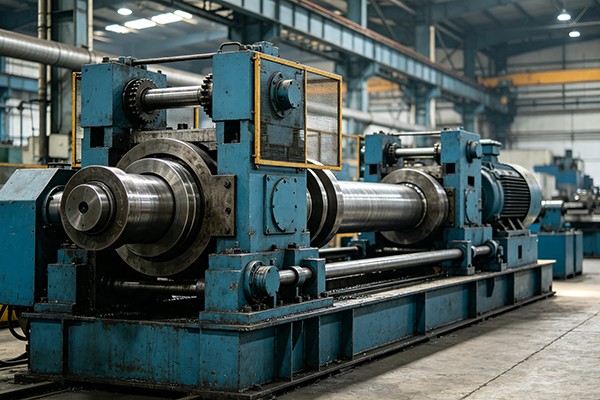
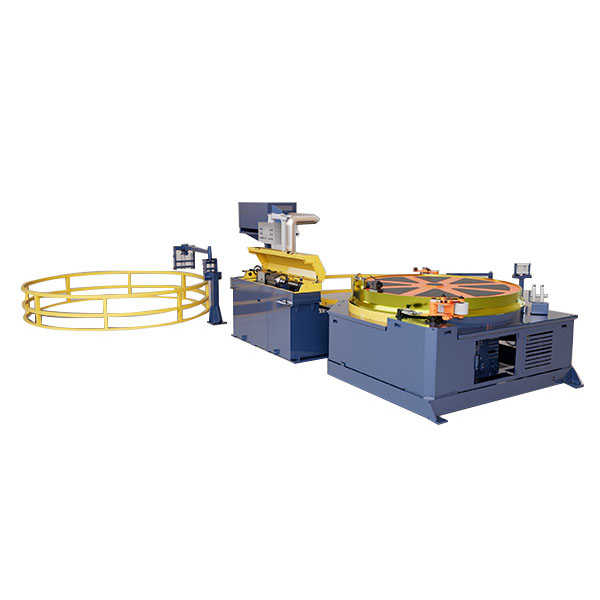
OMáquina de trefilação a frio com bateria EVé uma bancada hidráulica para trefilação a frio de precisão de tubos de alumínio usados para caixas de baterias EV, caixas de armazenamento de energia e componentes de baterias relacionados. Destina-se a aplicações onde a extrusão por si só não pode fornecer a combinação necessária de controle de espessura de parede, precisão dimensional, condição de superfície e repetibilidade.
OFR-80fornece uma força de tração fixa de120 kN, um curso máximo de7 metrose velocidade de desenho ajustável de0–20m/min. A máquina usa um motor principal de 37 kW, redutor ZQ650, transmissão por corrente de 3 polegadas, controle PLC touchscreen e um inversor de 45 kW para ajuste de velocidade.


As caixas de bateria de alumínio são comumente produzidas a partir de tubos extrudados, seguidos de trefilação e, para alguns projetos prismáticos, formação adicional. A trefilação a frio reduz a seção transversal do tubo através de uma matriz enquanto controla a relação entre as dimensões externas e a espessura da parede.
Para a produção de caixas de bateria, o ponto importante não é simplesmente conseguir um tubo menor. O processo de trefilação deve manter dimensões estáveis ao longo de todo o comprimento, evitando deformações excessivas, danos superficiais ou variações locais na espessura da parede. O resultado necessário depende da liga de alumínio, têmpera, geometria do tubo inicial, projeto da matriz, cronograma de redução, lubrificação e velocidade de trefilação.
O FR-80 pode ser configurado paradesenho redondo a redondoe aplicações onde um tubo redondo estirado é posteriormente formado em uma seção retangular ou quadrada.
Antes de selecionar a bancada de estiragem, defina as dimensões da caixa acabada em vez de escolher a máquina apenas pelo diâmetro nominal do tubo. Para uma caixa cilíndrica, forneça o diâmetro externo acabado e a espessura da parede. Para um caso prismático, forneça a largura final, a altura, a geometria do canto e a espessura da parede.
As dimensões do tubo inicial determinam a redução necessária e a força de tração. Forneça o diâmetro externo do tubo extrudado, diâmetro interno ou espessura da parede, comprimento, liga e têmpera. Uma grande diferença entre a seção inicial e a seção final pode exigir múltiplas passagens de trefilação ou uma operação de conformação adicional.
O FR-80 tem umForça de tração fixa de 120 kN. Se isso é suficiente para uma caixa de bateria específica não pode ser determinado apenas pelo grau da liga. A força necessária é afetada pela redução, dimensões do tubo, resistência do material, geometria da matriz, atrito, lubrificação e velocidade de trefilação.
Para um novo projeto, a abordagem prática é calcular a carga de estiramento esperada a partir do cronograma de passagem proposto e depois verificar o resultado através de desenho de amostra, quando necessário.
O FR-80 fornece um máximoCurso de 7 metros. O comprimento de produção utilizável depende do arranjo de fixação, do comprimento da ponta do tubo, do deslocamento do carro e do comprimento final necessário. As caixas de bateria longas devem, portanto, ser verificadas em relação ao layout real da máquina e não apenas ao valor do curso.
O ajustável0–20m/mina velocidade de trefilação permite que o processo seja ajustado a diferentes tipos de alumínio, espessuras de parede, reduções, condições de lubrificação e requisitos de superfície. Uma velocidade de desenho mais alta não é automaticamente melhor; a velocidade excessiva pode aumentar a geração de calor, a marcação relacionada ao atrito ou a instabilidade do processo.
Se a caixa da bateria for prismática, determine se a seção retangular necessária é produzida diretamente pela matriz de trefilação ou através de um estágio de formação separado após a trefilação do tubo redondo. Esta decisão afeta as ferramentas, o controle dimensional, a sequência de produção e os equipamentos auxiliares necessários.
| Item de seleção | Informações necessárias |
| Material | Liga de alumínio e têmpera |
| Tubo inicial | Diâmetro externo, espessura da parede ou diâmetro interno, comprimento |
| Caso finalizado | Diâmetro ou largura × altura, espessura da parede, comprimento |
| Redução | Redução dimensional necessária e número de passes proposto |
| Força de tração | Carga calculada com base no material, geometria, redução e ferramental |
| Requisito de superfície | Marcas de desenho aceitáveis, requisitos de revestimento e requisitos de montagem |
| Volume de produção | Saída desejada e tempo de ciclo necessário |
| Tipo de produto | Caixa cilíndrica, caixa prismática ou outro compartimento de bateria de alumínio |
| Parâmetro | Especificação |
| Modelo | FR-80 |
| Força de desenho fixa | 120 kN |
| Curso Máximo | 7 metrosetros |
| Velocidade de desenho | 0–20m/min, variável |
| Sistema de controle | Tela sensível ao toque CLP |
| Inversor | 45 kW |
| Motor principal | 37 kW |
| Redutor | ZQ650 |
| Passo da corrente | 3 polegadas |
| Dimensões da Máquina | 17.000 × 1.100 × 1.300 milímetros |
As especificações acima descrevem a configuração padrão do FR-80. As dimensões da matriz, ferramentas, equipamentos de ponta, matrizes de conformação e equipamentos auxiliares de manuseio devem ser confirmados de acordo com o projeto real da caixa da bateria.
A trefiladeira a frio para bateria EV pode ser usada para tubos redondos de alumínio destinados à produção de caixas de bateria cilíndricas. As aplicações típicas exigem dimensões externas controladas, espessura da parede, retilinidade do tubo e condição da superfície antes das operações subsequentes de corte, conformação ou montagem.
Para caixas de bateria retangulares, a rota de produção pode utilizar trefilação a frio para estabelecer as dimensões do tubo seguida por uma operação de conformação dedicada. Esta rota é adequada quando o material de partida é um tubo redondo extrudado e o produto final requer uma seção retangular controlada.
Os mesmos princípios de trefilação podem ser aplicados a tubos e invólucros de alumínio usados em equipamentos estacionários de armazenamento de energia, desde que a seção necessária, a espessura da parede, o material e a força de trefilação estejam dentro da faixa de trabalho da máquina.
Tubos de alumínio trefilados com precisão também podem ser usados para componentes selecionados de resfriamento de bateria e gerenciamento térmico, onde a consistência dimensional é importante para operações subsequentes de conexão, montagem ou conformação.
Revisão de engenhariacomeça com as dimensões do tubo e da caixa acabada do cliente, a qualidade do material, os requisitos de redução e a meta de produção. Esses parâmetros são usados para determinar a configuração da máquina e os requisitos de ferramentas.
Fabricação mecânicainclui preparação de chapa de aço, soldagem, alívio de tensão, usinagem, processamento de trilho guia, montagem de transmissão, montagem de carro e usinagem de porta-matriz.
Integração de controleabrange programação do PLC, configuração da IHM, configurações do inversor, controle do motor, controle de curso e funções de segurança da máquina.
Inspeção finalinclui alinhamento mecânico, operação da transmissão, inspeção elétrica, verificações de lubrificação e vazamento de óleo e testes de desenho usando amostras do cliente, quando disponíveis.
Antes do envio, a Máquina de trefilação a frio com bateria EV é submetida a testes operacionais. Quando amostras de tubos do cliente são fornecidas, o teste pode incluir desenho real para avaliar a força de desenho, velocidade, resultados dimensionais, espessura da parede e condição da superfície em relação aos requisitos de processo acordados.
Engenharia de trefilação a frio desde 1998
A FangRong está envolvida na engenharia de bancadas de estiragem desde 1998, abrangendo equipamentos de trefilação a frio para alumínio, aço, cobre, aço inoxidável e perfis especiais. Este histórico permite que os projetos de caixas de bateria sejam avaliados como um processo de desenho completo, e não apenas pela tonelagem da máquina.
Duas instalações de fabricação
fornecem capacidade de produção combinada para projetos de bancada de estiramento padrão e personalizados.
Engenharia Baseada em Projetos
Para projetos de caixas de baterias, a revisão de engenharia pode incluir cálculo de força de desenho, seleção de ferramentas, avaliação de cronograma de passagem, configuração de porta-matriz, layout da máquina e requisitos de equipamentos auxiliares.
Comissionamento e Serviço
Supervisão de instalação, comissionamento, treinamento de operadores, fornecimento de peças de reposição e solução de problemas remotos estão disponíveis para os equipamentos entregues. A garantia padrão é de 12 meses a partir do comissionamento.
ISO9001:2015— Sistema de gestão da qualidade que abrange projeto, produção, instalação e serviço. Certificado nº UQ231211R1.
CE— Documentação relevante sobre segurança de máquinas está disponível para configurações de máquinas padrão aplicáveis.
Inspeção SGS— A inspeção de terceiros pode ser organizada de acordo com os requisitos do projeto.
Patentes— FangRong detém 32 patentes de invenção e mais de 100 patentes de modelos de utilidade cobrindo tecnologias de bancada e equipamentos relacionados.
A trefiladeira a frio com bateria EV está preparada para remessa de exportação com embalagem protetora, proteção contra umidade e proteção contra corrosão para superfícies usinadas expostas. Desenhos de fundação, layouts de chumbadores, documentação elétrica e informações operacionais são fornecidos de acordo com a configuração do projeto.
Fornece a liga de alumínio e a têmpera, as dimensões do tubo inicial, as dimensões da caixa acabada, a espessura da parede, o comprimento do tubo, a redução necessária, a taxa de produção e os requisitos de superfície. Um desenho de seção ou arquivo CAD é especialmente útil para verificar a rota do desenho e as ferramentas.
Sim, a bancada de estiragem pode ser configurada para trefilar tubos redondos. Para casos prismáticos, o tubo trefilado pode ser seguido por uma operação separada de conformação redonda-quadrada ou retangular, dependendo da seção transversal acabada e da rota do processo.
Depende das dimensões reais do tubo, liga, redução, geometria da matriz, lubrificação e velocidade de trefilação. Uma máquina de 120 kN não deve ser selecionada simplesmente porque o produto é feito de alumínio. FangRong pode calcular a carga de desenho esperada a partir das dimensões iniciais e finais propostas antes de confirmar a máquina.
0,5 mm pode ser usado como referência de projeto para determinadas aplicações de tubos de alumínio, mas não deve ser tratado como um limite universal da máquina. A espessura de parede alcançável depende da condição da liga, da geometria inicial, da redução por passe, do projeto da matriz, da lubrificação e das tolerâncias dimensionais e de superfície exigidas. Testes de amostra são recomendados para aplicações críticas de paredes finas.
Sim. Diferentes dimensões acabadas normalmente requerem matrizes de trefilação correspondentes e, para casos prismáticos, ferramentas de conformação. A mesma bancada de estiramento pode processar vários tamanhos de caixas quando elas permanecem dentro de sua faixa de força, curso, carro e ferramenta.
Para um projeto de caixa de bateria, os testes de aceitação devem ir além de verificar se a máquina funciona. Quando houver amostras disponíveis, o teste deverá verificar a força de trefilação, a velocidade de trefilação, as dimensões acabadas, a variação da espessura da parede, a condição da superfície, a operação do carro, a precisão do curso e a repetibilidade em relação aos requisitos técnicos acordados.
Endereço
NO.163, Shatong Road, Shabu 2ª Zona Industrial, Cidade de Dalang, Cidade de Dongguan, Guangdong, China
Tel