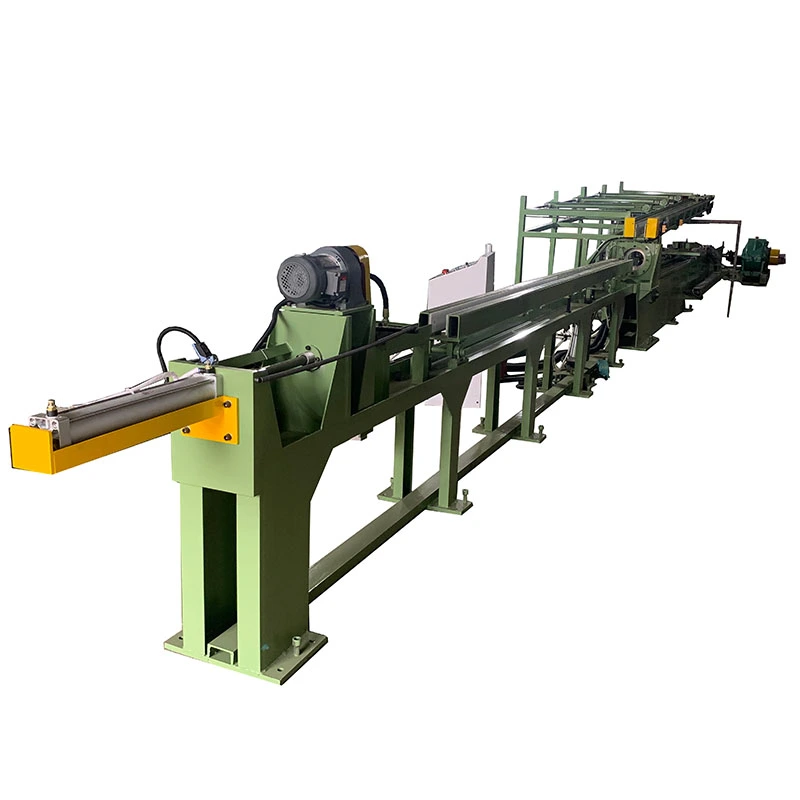
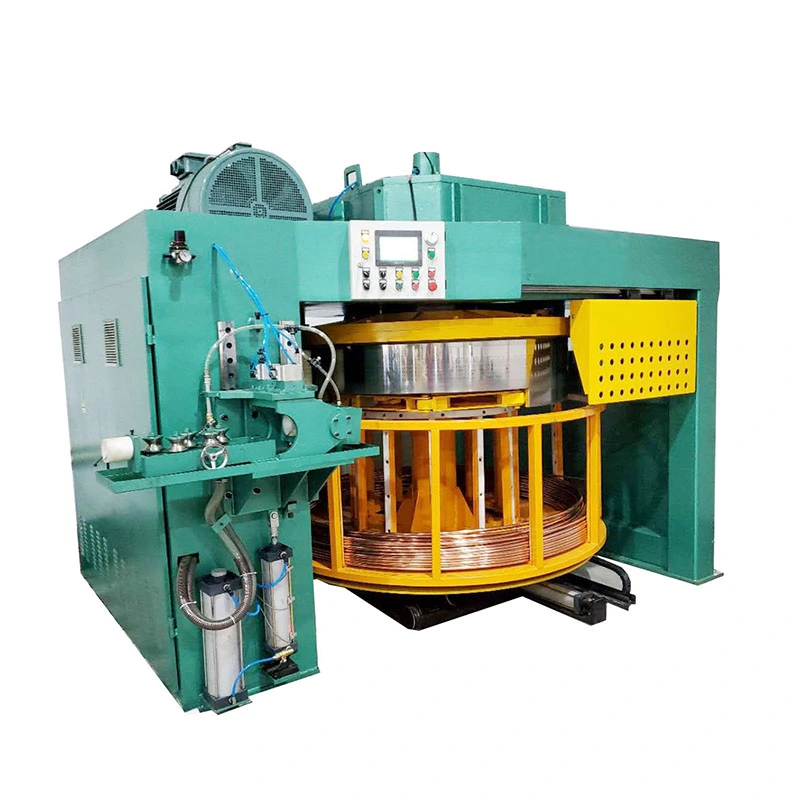
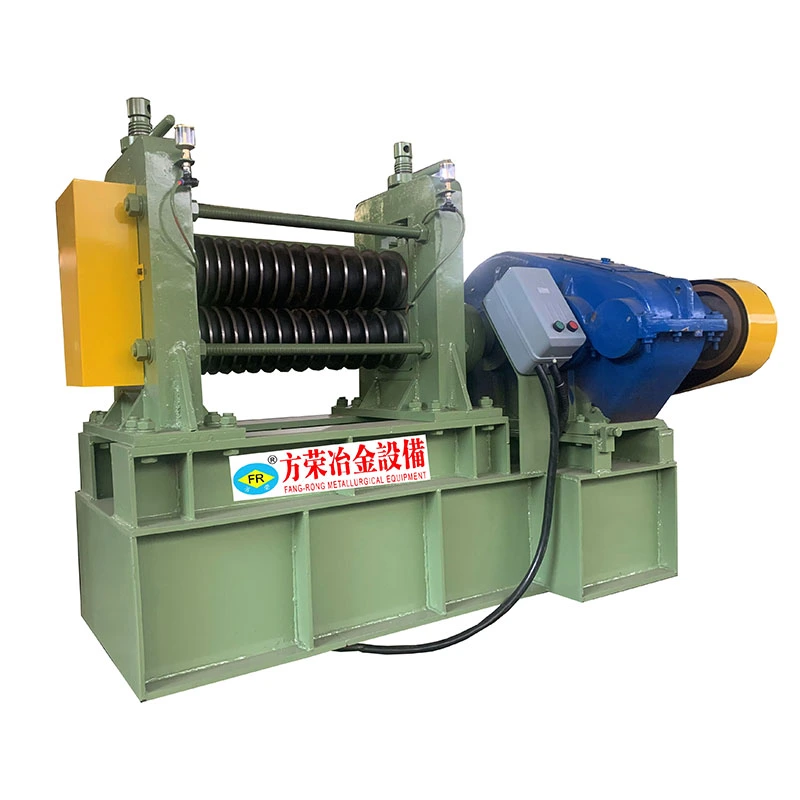
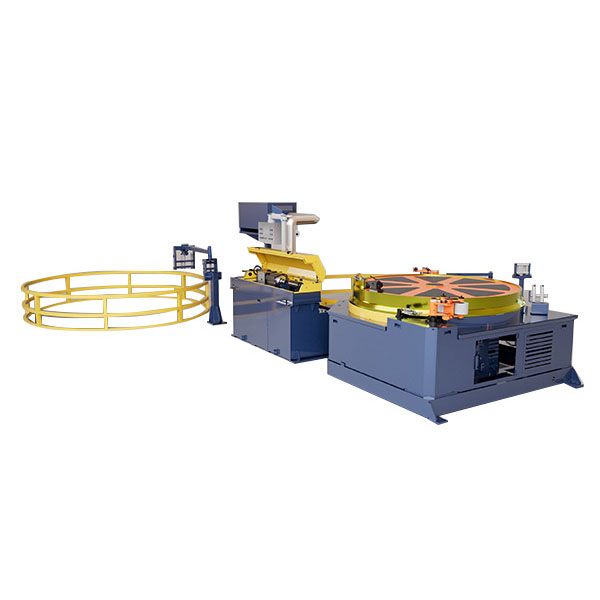
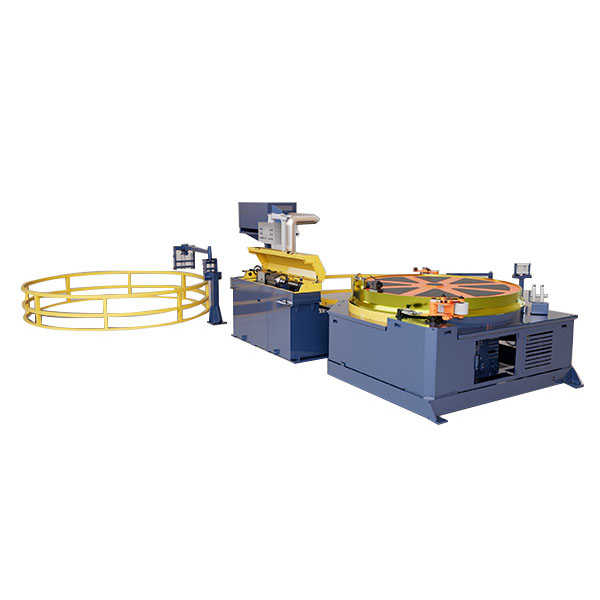
Quando o diâmetro do tubo e a espessura da parede aumentam, o endireitamento se torna um problema de força, suporte e ajuste controlado dos rolos – e não simplesmente de adição de mais rolos. As endireitadoras verticais multi-rolos FangRong são projetadas para tubos e barras maciças de médio e grande diâmetro, com modelos deFR-20 a FR-1100cobrindo diâmetros de tubos de φ5mm a φ1100mm e barras sólidas de φ5mm a φ500mm.
Construído em torno de seções pesadas
A disposição vertical proporciona um layout de trabalho prático para seções grandes e pesadas, enquanto o sistema multi-rolos distribui a correção por vários pontos de contato. Dependendo do tamanho da máquina, as configurações FangRong usam rolos de 6+1 a 10+1, com dimensões de rolos variando deφ68×90mm a φ820×1450mm.
Para tubos de paredes pesadas, a estrutura da máquina e a capacidade de acionamento tornam-se especialmente importantes. O FR-1100, por exemplo, foi projetado para tubos de φ508–1100mm com espessura de parede de até 60mm e barras sólidas de φ300–500mm. O peso da máquina de aproximadamente 300 toneladas reflete a rigidez estrutural necessária para esta classe de trabalho, e não simplesmente o tamanho da abertura do material.
A mesma linha de rolos deve lidar com diâmetros diferentes
Uma oficina de produção raramente endireita um diâmetro para sempre. A mudança de um tamanho de tubo para outro exige que a folga do rolo e a posição de contato sejam redefinidas com precisão; caso contrário, a correção insuficiente poderá deixar curvatura residual, enquanto a pressão excessiva poderá distorcer a seção ou marcar sua superfície.
Máquinas multi-rolos verticais FangRong usamajuste motorizado da folga dos rolos com leitura digital. Isto permite que o operador defina a posição do rolo de forma mais consistente durante as trocas, em vez de depender inteiramente do ajuste manual e da estimativa visual. Os ângulos de inclinação do rolo podem ser ajustados de aproximadamente 27° a 36° para adaptar a condição de correção a diferentes produtos.
Dois exemplos: FR-180 e FR-1100
| Modelo |
Gama de tubos |
Faixa de barra sólida |
Unidade principal |
Peso da máquina |
| FR-180 |
φ80–180 mm |
φ80–95 mm |
90 kW × 2 |
Aprox. 27T |
| FR-1100 |
φ508–1100 mm |
φ300–500 mm |
Até 280kW |
Aprox. 300T |
A diferença entre esses doisMáquinas de endireitamento multi-rolos verticaisilustra por que um alisador de grande diâmetro não pode ser tratado como uma versão superdimensionada de uma máquina pequena. O FR-180 é destinado a seções de médio a grande porte, enquanto o FR-1100 pertence ao processamento estrutural e de tubos para serviços pesados, onde o tamanho do rolo, a rigidez da estrutura, a potência de acionamento, o mecanismo de elevação e os requisitos de fundação se tornam parte do projeto da máquina.
A velocidade de correção depende do produto
As velocidades de trabalho estão disponíveis a partir de aproximadamente10–40m/min. Velocidades mais altas podem melhorar o rendimento quando o material recebido já estiver razoavelmente uniforme e apenas uma correção moderada for necessária. Para materiais fortemente dobrados, de alta resistência ou com paredes espessas, uma velocidade mais controlada e um ajuste do rolo podem ser necessários para obter uma retilineidade estável sem corrigir excessivamente a seção.
Dependendo da configuração da máquina e das condições do material, a retilinidade pode atingir aproximadamente0,3–0,8 mm/m. O resultado alcançável depende do diâmetro do tubo, espessura da parede, resistência do material, curvatura inicial, ajuste do rolo e tolerância final necessária.
A capacidade do inversor aumenta com o tamanho da seção
As configurações de acionamento principal variam de 2,2 kW × 2 em máquinas menores a sistemas pesados que usam motores de até 110 kW × 2, enquanto os motores de elevação variam de 0,75 kW a 5,5 kW. O sistema de elevação é importante quando grandes conjuntos de rolos precisam ser posicionados repetidamente durante a troca de produtos.
Esta configuração é adequada para aplicações comotubos de aço sem costura, produtos tubulares para regiões petrolíferas, seções estruturais pesadas e produtos trefilados de grande diâmetro. Onde a operação de endireitamento segue a trefilação a frio, o endireitador vertical pode ser integrado a um FangRongMáquina de trefilação a friopara criar uma rota contínua de formação e correção.


 Whatsapp