Whatsapp
Oferecemos uma linha abrangente de equipamentos de processamento de metal de precisão, incluindo endireitamento, trefilação a frio, apontamento, chanframento, corte, laminadoras de roscas e matrizes de trefilação, adaptados para materiais de tubos, barras e fios em diversos setores.
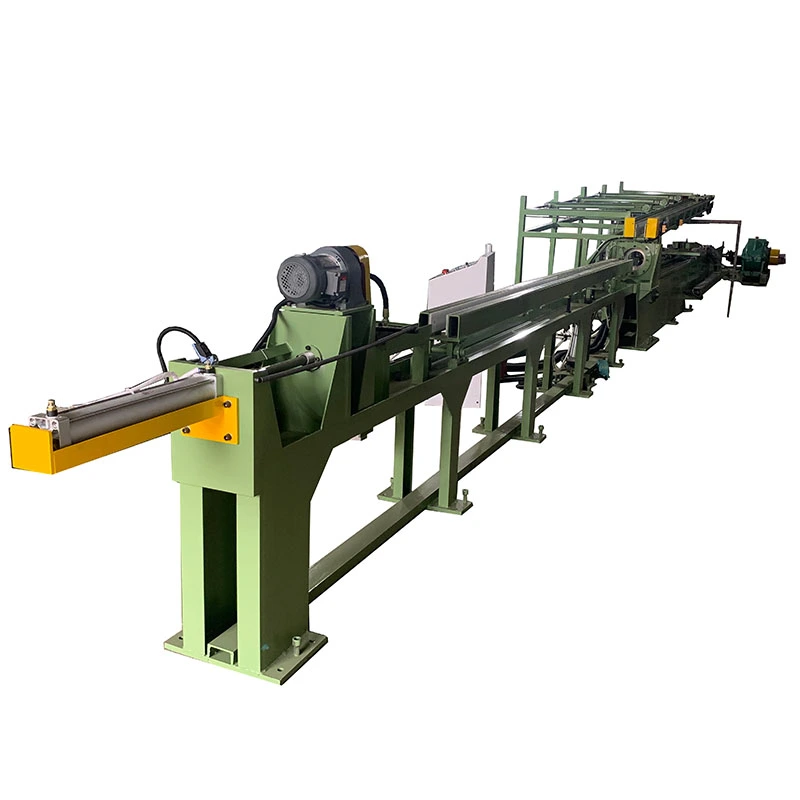
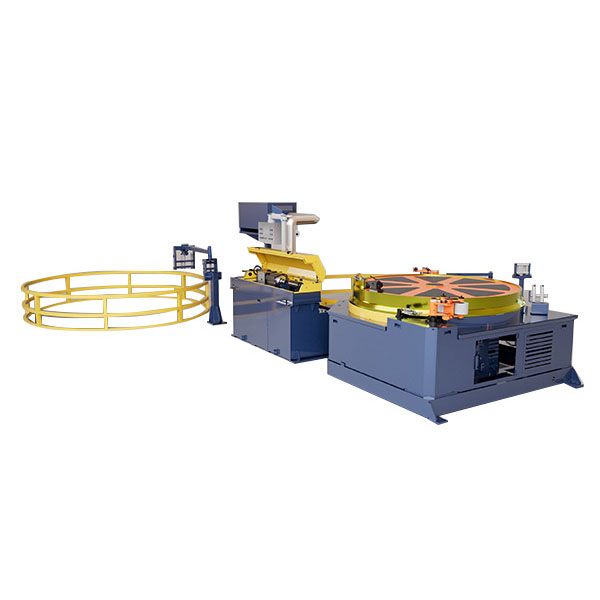
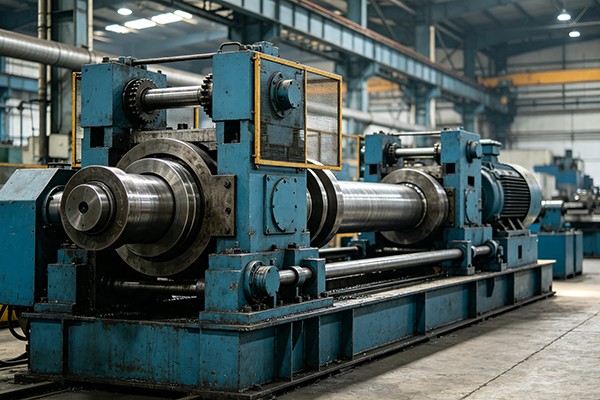
OMáquina de desenho hidráulico de barramentoé projetado para trefilação a friobarramentos de cobre e alumínio, melhorando a precisão dimensional, o acabamento superficial e a dureza. As forças de tração variam de10–100 toneladas, com comprimentos de desenho de6–12 metrose velocidades de2–12m/min. Ele lida com barramentos de cobre de40×2 mm a 400×30 mm. O controle de força hidráulica e a velocidade variável proporcionam trefilação estável com defeitos superficiais reduzidos. Adequado paradistribuição de energia, transformadores, quadros de distribuição e equipamentos elétricos.
OMáquina de desenho hidráulico de barramento, também chamada de bancada de barramento de cobre ou máquina de trefilação de barramento hidráulico, é projetada para trefilação a frio de barras planas de cobre e alumínio após extrusão ou fundição. O cilindro hidráulico puxa a peça através de uma matriz de precisão para reduzir a largura e a espessura, melhorar a consistência dimensional, refinar a superfície e aumentar a resistência através do trabalho a frio.
A série FR da FangRong incluiFR-10T, FR-20T, FR-30T, FR-50T e FR-100T, cobrindo forças de tração de 10 a 100 toneladas. Dependendo do modelo, a máquina manipula barramentos de15 a 400 mm de largura, 2 a 30 mm de espessura e 6 a 12 m de comprimento efetivo de trefilação. É usado principalmente em barramentos de cobre e alumínio para painéis de distribuição, equipamentos de distribuição, transformadores, conectores elétricos e outras aplicações de energia.
A trefiladeira hidráulica de barramento usa um processo de tração hidráulica. O projeto real da matriz, a redução por passagem e a força de tração devem ser determinados a partir da seção inicial, da seção alvo, da condição do material e das propriedades exigidas, e não apenas do tamanho do barramento.
1. Carregamento da peça
O barramento de cobre ou alumínio extrudado ou fundido é posicionado na cremalheira de alimentação. A extremidade dianteira é pontiaguda ou reduzida para que possa entrar na matriz de desenho.
2. Morre entrada
A extremidade preparada passa por uma matriz projetada para a seção transversal final necessária. Para perfis de barramento não padronizados, o porta-matriz e as ferramentas podem ser configurados para corresponder à seção.
3. Desenho hidráulico
O cilindro hidráulico puxa o barramento através da matriz com uma força controlada. Os diâmetros dos cilindros em toda a série FR variam de125 a 280 mm, com diâmetros de haste de pistão de70 a 140 mm.
4. Controle de velocidade de desenho
A velocidade de desenho é ajustável de2 a 12m/min. Uma velocidade mais baixa pode ser preferível para grandes reduções, seções difíceis ou condições de processo que exigem um controle mais rigoroso, enquanto linhas de produção estáveis podem usar uma configuração mais alta onde o sistema de ferramentas e lubrificação permitir.
5. Curso de retorno
Após o curso de estiragem, o carro retorna para o próximo ciclo a até 20 m/min nos modelos menores e até 15 m/min no FR-100T.
6. Alisamento quando necessário
Uma unidade de endireitamento opcional pode ser adicionada quando o processo posterior exigir um controle mais rígido de curvatura ou torção.
O PLC pode controlar as sequências de desenho e retorno, enquanto a IHM permite que os operadores definam e monitorem parâmetros operacionais como velocidade de desenho e comprimento do curso.
Tolerância dimensional frouxa após extrusão
A extrusão por si só pode não fornecer a tolerância de largura e espessura necessária para componentes elétricos de precisão. O estiramento através de uma matriz calibrada proporciona uma redução controlada na seção transversal e melhora a consistência dimensional ao longo da barra.
Defeitos superficiais do processo anterior
As superfícies extrudadas podem conter marcas ou irregularidades que se tornam inaceitáveis para barramentos expostos ou componentes de contato de precisão. Ferramentas de desenho e lubrificação adequadamente selecionadas podem melhorar a superfície acabada.
Baixa dureza ou resistência insuficiente
A trefilação a frio introduz o endurecimento por trabalho. Isso pode aumentar a dureza e a resistência à tração e ajudar um barramento a manter sua forma durante a dobra, montagem ou enrolamento subsequente. A alteração exata das propriedades mecânicas depende da redução e da condição do material.
Variação da seção transversal
Uma matriz de trefilação de precisão controla a seção acabada de forma mais consistente do que depender apenas da extrusão, o que é importante quando os barramentos precisam se ajustar a folgas fixas, terminais, isoladores ou conjuntos elétricos.
Operações repetidas de desenho manual
A atuação hidráulica fornece ciclos programáveis de tração e retorno, reduzindo a intervenção manual em comparação com equipamentos controlados manualmente ou acionados mecanicamente.
Controle de seção transversal de precisão
O principal valor do processo de desenho é a correção dimensional, em vez de simplesmente aumentar a força de tração. É mais útil quando a seção extrudada está próxima do tamanho final exigido, mas não atende consistentemente à tolerância necessária para montagem ou componentes elétricos.
Velocidade de desenho ajustável de 2-12m/min
A velocidade variável permite que o operador adapte o processo ao material, geometria da seção, redução e condição da ferramenta. A velocidade máxima não é automaticamente a melhor configuração de produção; a qualidade da superfície, a temperatura da matriz e a lubrificação também afetam a velocidade útil.
Força de tração de 10-100 toneladas
A tonelagem necessária depende da resistência do material, da redução, das condições de contato e da geometria da seção. Um barramento mais largo não requer necessariamente a mesma força que uma barra mais estreita com área de seção transversal igual, portanto a seleção do modelo deve ser baseada em um cálculo real da força de tração.
Comprimento efetivo de desenho de 6 a 12 m
Esta linha cobre muitas aplicações de produção de barramentos retos. Cursos mais longos podem ser considerados quando o comprimento do produto acabado ou o layout de produção assim o exigirem.
Controle de força hidráulica
O sistema hidráulico fornece força de tração controlada durante todo o curso. Isto é particularmente útil para grandes seções de cobre e processos onde mudanças repentinas na força de tração podem afetar a qualidade da superfície ou a vida útil da ferramenta.
Controle CLP e IHM
O controle programável pode gerenciar o curso de desenho, o curso de retorno e a sequência do ciclo. É útil para produção repetida porque os operadores podem trabalhar com configurações de processo definidas em vez de controlar manualmente cada curso.
Endireitamento opcional e integração de linha
Para plantas que processam barramentos por meio de diversas operações posteriores, a trefiladeira pode ser configurada com alimentação, endireitamento ou outro equipamento de manuseio para reduzir o manuseio intermediário.
A seleção do modelo deve começar com olargura e espessura inicial, largura e espessura alvo, grau de cobre ou alumínio, redução por passe, comprimento de trefilação necessário e produção esperada. A tonelagem nominal deve então ser verificada em relação à força de tração calculada.
| Modelo | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Força de tração (toneladas) | 10 | 20 | 30 | 50 | 100 |
| Largura do barramento (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Espessura do barramento (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Comprimento efetivo do desenho (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Diâmetro do furo do cilindro (mm) | 125 | 150 | 180 | 200 | 280 |
| Diâmetro da haste do pistão (mm) | 70 | 80 | 90 | 100 | 140 |
| Velocidade de desenho (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Velocidade de retorno (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Potência do Motor Principal (kW) | 22 | 45 | 55 | 75 | 75×2 |
| Pressão do Sistema (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Todos os modelos da série FR são projetados principalmente para barramentos de cobre e alumínio. Porta-matrizes personalizados, cursos de trefilação mais longos, faixas especiais de largura/espessura, sistemas de alimentação e equipamentos de endireitamento podem ser considerados de acordo com a linha de produção.
Não selecione uma bancada hidráulica apenas pelas dimensões máximas do barramento listadas no catálogo. Para uma recomendação de engenharia, forneça oclasse do material, seção inicial, seção acabada, comprimento do desenho, número de passes e saída alvo. Esses parâmetros permitem avaliar a força de tração necessária e o cronograma de redução adequado antes que a máquina seja especificada.
Uma trefiladora hidráulica de barramento com tonelagem excessiva pode aumentar o custo do equipamento sem melhorar o processo se a força de trefilação necessária for muito menor. Por outro lado, operar continuamente no limite de força da máquina deixa menos margem para alterações nas condições do material, na lubrificação ou nas ferramentas. A faixa de trabalho apropriada deve, portanto, ser determinada a partir do processo real e não apenas da tonelagem.
Barramentos de cobre para quadros de distribuição, painéis de distribuição e dutos de barramento exigem largura e espessura consistentes porque a seção acabada deve caber em sistemas de isolamento, terminais e suportes mecânicos. Uma máquina da classe FR-30T a FR-50T pode ser considerada para aplicações de seção média após cálculo de força.
Problema típico de produção:uma barra extrudada está dimensionalmente próxima do alvo, mas requer usinagem adicional antes da montagem. O desenho pode aproximar a seção das dimensões especificadas e, ao mesmo tempo, melhorar a consistência da superfície.
Condutores planos de cobre usados em conjuntos de transformadores podem exigir dimensões controladas e propriedades mecânicas adequadas para formação ou enrolamento. A trefilação a frio pode proporcionar endurecimento por trabalho, além de redução dimensional.
Problema típico de produção:um condutor muito macio ou dimensionalmente inconsistente pode deformar-se durante o enrolamento. O cronograma de desenho pode ser selecionado para atingir a seção final necessária e a condição do material antes da operação de enrolamento.
Pequenas seções de cobre usadas para terminais, conectores e componentes de aterramento se beneficiam de dimensões transversais consistentes porque variações podem afetar o ajuste da montagem e o contato elétrico.
Problema típico de produção:a variação na espessura da barra cria tolerâncias de usinagem ou ajuste de montagem inconsistentes. Uma matriz de desenho calibrada fornece uma seção final repetível.
Grandes condutores de cobre e barramentos de eletrodos usados em eletrólise e outros sistemas de alta corrente requerem capacidade transversal substancial. OFR-100Tfornece até 100 toneladas de força de tração nominal e suporta barramentos de até 400 mm de largura e 30 mm de espessura dentro da faixa de modelos declarada.
Barramentos de cobre são usados em gabinetes de inversores solares, sistemas de armazenamento de energia e equipamentos de conversão de energia. O desenho é útil quando o condutor deve atender às dimensões controladas antes da perfuração, dobra, galvanização ou montagem final.
Condutores planos de cobre são usados em sistemas de baterias, conectores de alta corrente e conjuntos de distribuição de energia. Para essas aplicações, a consistência dimensional é importante porque os barramentos geralmente passam por flexão, isolamento, perfuração ou montagem de terminais após o desenho.
Engenharia de bancada hidráulica desde 1998
A FangRong está envolvida na fabricação de equipamentos de trefilação a frio desde 1998. Sua experiência em engenharia abrange bancadas de estiragem hidráulicas, projeto de matrizes, cálculo de força de trefilação, cronogramas de redução e automação de processos para produtos não ferrosos e outros produtos metálicos.
Duas instalações de fabricação
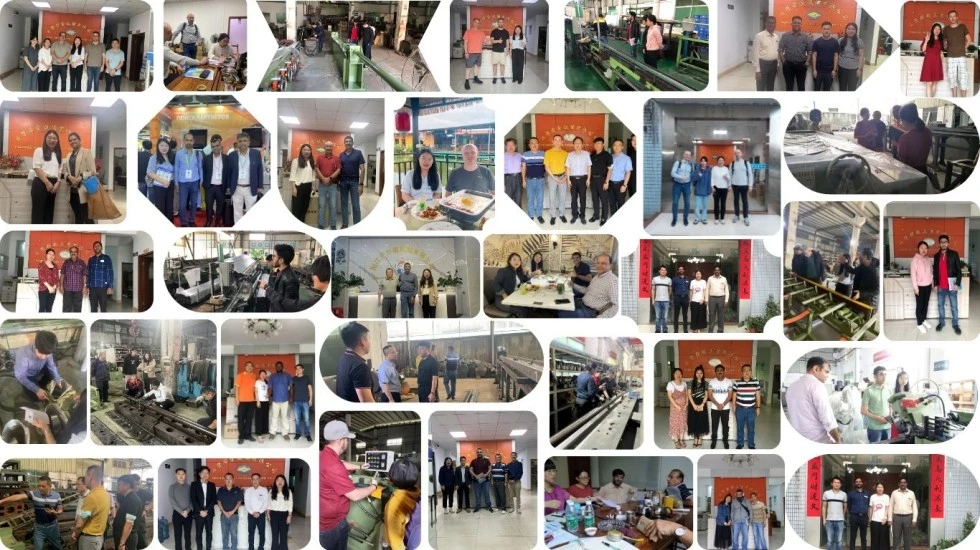
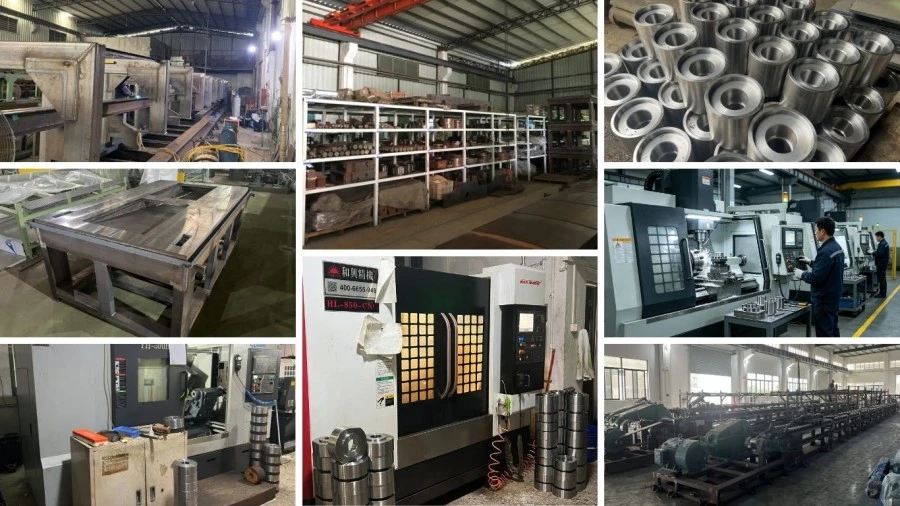
FangRong opera instalações de fabricação em Dongguan e Yangjiang. O arranjo de produção em dois locais oferece capacidade de fabricação adicional para equipamentos de desenho padrão e personalizados.
Instalações internacionais
Os equipamentos FangRong foram fornecidos a clientes em mais de 70 países e utilizados em cobre, alumínio, aço, aço inoxidável e outras aplicações de processamento de metal.
Engenharia específica de processo
Para um projeto de barramento, o importante trabalho de engenharia não se limita à seleção do cilindro hidráulico. FangRong pode ajudar com cálculos de força de trefilação, configuração de matrizes, cronogramas de redução, parâmetros hidráulicos, desenhos de layout e automação opcional com base nas dimensões reais do barramento do cliente.
Teste de aceitação de fábrica
Antes do envio, as máquinas podem passar por operação ociosa seguida de testes de carga nominal. Quando houver amostras disponíveis do cliente, o material real poderá ser usado para verificar a operação do desenho, a estabilidade hidráulica, o movimento da máquina e os requisitos do produto acabado antes da entrega.
1. Encomendar engenharia— As dimensões do barramento, o material, a força de trefilação, a configuração da matriz, os parâmetros hidráulicos e os requisitos de automação são revisados antes da produção.
2. Inspeção de componentes— Os principais componentes, incluindo tubos de cilindro, hastes de pistão, vedações e aço estrutural, são inspecionados antes da montagem.
3. Usinagem de precisão— Os furos dos cilindros, as hastes dos pistões e os componentes das guias são usinados e acabados de acordo com as tolerâncias dimensionais exigidas.
4. Montagem hidráulica— Unidades de energia hidráulica, válvulas, tubulações e componentes de controle são montados e verificados quanto à estabilidade de pressão e vazamentos.
5. Alinhamento mecânico— O cilindro principal, o carro de tração e o sistema de guia são montados e alinhados para manter o movimento estável durante a trefilação.
6. Integração elétrica e PLC— O sistema de controle é programado de acordo com a configuração da máquina e o ciclo de trefilação necessário.
7. Teste de carga— A operação da máquina é verificada sob condições de carga definidas, com testes de material do cliente onde amostras são fornecidas.
8. Inspeção final— A pressão hidráulica, o movimento, as funções elétricas, os dispositivos de segurança, as dimensões e as condições gerais da máquina são inspecionados antes do envio.
9. Embalagem de exportação— Os componentes são protegidos contra umidade, corrosão e danos de transporte antes do carregamento.
ISO 9001:2015— Sistema de gestão da qualidade que abrange atividades relevantes de projeto, fabricação, instalação e serviço. Certificado nº.UQ231211R1.
CE— As configurações padrão da máquina podem ser fornecidas com documentação de conformidade CE para requisitos de segurança de máquinas aplicáveis. A declaração exata e a configuração de segurança devem ser confirmadas para a máquina encomendada e para o mercado de destino.
Inspeção SGS— A inspeção de terceiros pode ser organizada para clientes que necessitam de verificação independente antes do envio.
Patentes— FangRong relata 32 patentes de invenção e mais de 100 patentes de modelos de utilidade, incluindo patentes relacionadas a componentes de equipamentos de desenho e sistemas de ferramentas.
A máquina está preparada para transporte de exportação com proteção contra corrosão, proteção contra umidade e embalagem de madeira adequada para os principais componentes. Grandes conjuntos hidráulicos e mecânicos podem ser enviados separadamente de acordo com os requisitos de carregamento do contêiner e instalação no local.
Para cotação deverá ser confirmado a forma de envio final, configuração da embalagem, porto de saída e Incoterm de acordo com o destino, dimensões da máquina e configuração do pedido.
A aplicação padrão ébarramentos de cobre e alumínio. Ligas de cobre, ligas de alumínio e outros materiais não ferrosos também podem ser considerados quando a condição do material, a força de trefilação e o ferramental forem adequados. A classe do material deve ser fornecida antes da seleção do modelo.
A gama de modelos indicada cobre larguras de15 a 400 mme espessuras de2 a 30 mm, com o alcance exato dependendo do modelo. FR-100T cobre 30-400 mm de largura e 3-30 mm de espessura.
Não existe um valor de redução único que se aplique a todos os barramentos de cobre ou alumínio. A redução prática depende do grau e condição do material, da seção inicial e final, da geometria da matriz, da lubrificação e das propriedades mecânicas exigidas. Para reduções totais maiores, podem ser necessárias múltiplas passagens de trefilação e recozimento intermediário.
Sim. A deformação a frio geralmente aumenta a dureza e a resistência através do endurecimento. O grau de mudança depende da redução e da condição do material inicial. Se for necessária uma resistência à tração, dureza ou alongamento específicos, o cronograma de desenho deve ser projetado em torno das propriedades mecânicas desejadas.
O estiramento pode melhorar significativamente a condição da superfície, mas o resultado final também depende da superfície recebida, da qualidade da matriz, da geometria da matriz e da lubrificação. Uma máquina de desenho não pode remover defeitos profundos que já existem abaixo da superfície original.
Compare a força de tração necessária em vez de escolher apenas pela largura final do barramento. Forneça as dimensões inicial e alvo, o grau do material e o cronograma de redução. FangRong pode calcular a força de tração estimada e recomendar o modelo apropriado.
Não. O2-12m/minfaixa é uma faixa operacional ajustável, não uma velocidade de produção obrigatória. A configuração adequada depende da geometria da seção, redução, material, lubrificação, condição da matriz e qualidade de superfície necessária. Velocidades mais altas são úteis somente quando o processo completo consegue manter condições de trefilação estáveis.
Sim. Uma unidade de endireitamento opcional pode ser integrada quando o barramento acabado requer controle adicional de curvatura ou torção. A alimentação e outros equipamentos de manuseio a jusante também podem ser considerados de acordo com o layout de produção.
A configuração padrão da máquina inclui o sistema de trefilação hidráulica, cilindro principal, carro de tração, porta-matriz, unidade de potência hidráulica e sistema de controle PLC/HMI. O ferramental para um tamanho específico de barramento deve ser confirmado separadamente porque as dimensões da matriz dependem das seções inicial e final do cliente.
Forneça oclasse do material, largura e espessura inicial, largura e espessura acabada, comprimento de desenho necessário, número de passes, produção alvo e fonte de alimentação de fábrica disponível. Um desenho ou diagrama de seção transversal também é útil para perfis não padronizados.
A série FR utiliza um comprimento de trefilação efetivo de6-12 metros. Comprimentos de desenho mais longos ou específicos da aplicação podem ser avaliados durante o projeto de engenharia.
Os modelos padrão geralmente requerem aproximadamente30-60 dias, enquanto máquinas maiores ou personalizadas podem exigir60-90 dias. O prazo de entrega confirmado deve ser indicado na cotação porque ferramentas, automação, tamanho da máquina e carga de trabalho da fábrica podem afetar o tempo de produção. A entrega rápida deve ser confirmada caso a caso, e não presumida.
O acordo comercial padrão éDepósito de 30% após confirmação do pedido e 70% antes do envio após testes de aceitação de fábrica. Termos alternativos podem ser discutidos para projetos específicos.
O período de garantia padrão é12 meses a partir do comissionamento. A cobertura e exclusões da garantia devem ser confirmadas no contrato de venda final.
Sim. FangRong fornece supervisão de instalação, suporte de comissionamento e treinamento de operadores. O treinamento no local normalmente cobre a operação da máquina, troca de matrizes, manutenção de rotina e diagnóstico básico de falhas. Desenhos de fundação e layouts de chumbadores podem ser fornecidos antes da instalação.
Sim. Sempre que for prático, amostras de clientes podem ser usadas para testes de fábrica. Isto é particularmente útil quando a seção do barramento é grande, não padronizada ou quando o cliente tem requisitos específicos dimensionais, superficiais ou de propriedades mecânicas.
A documentação CE pode ser fornecida para configurações de máquina padrão aplicáveis. Como a conformidade das máquinas depende da configuração real da máquina e do mercado de destino, a declaração aplicável, os dispositivos de segurança e a documentação devem ser confirmados antes do pedido.
Sim. Forneça o tipo de cobre ou alumínio, seção inicial, seção alvo e processo necessário. FangRong pode usar esses parâmetros para avaliar a força de trefilação, selecionar o modelo da série FR apropriado e recomendar uma redução adequada e configuração de ferramentas.
Endereço
NO.163, Shatong Road, Shabu 2ª Zona Industrial, Cidade de Dalang, Cidade de Dongguan, Guangdong, China
Tel