Produtos
Produtos

Oferecemos uma linha abrangente de equipamentos de processamento de metal de precisão, incluindo endireitamento, trefilação a frio, apontamento, chanframento, corte, laminadoras de roscas e matrizes de trefilação, adaptados para materiais de tubos, barras e fios em diversos setores.

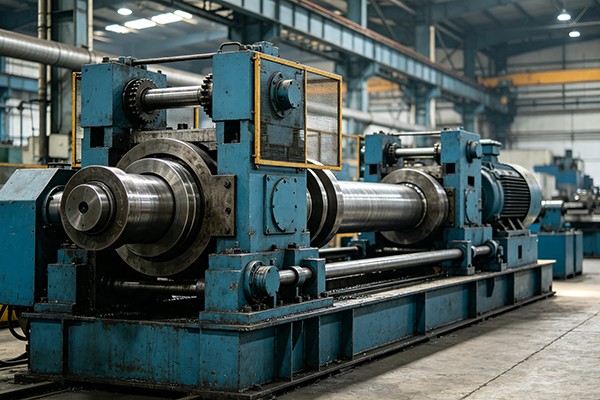
Máquina de trefilação de quatro rolos
  • Máquina de trefilação de quatro rolosMáquina de trefilação de quatro rolos
  • Máquina de trefilação de quatro rolosMáquina de trefilação de quatro rolos
  • Máquina de trefilação de quatro rolosMáquina de trefilação de quatro rolos

Máquina de trefilação de quatro rolos

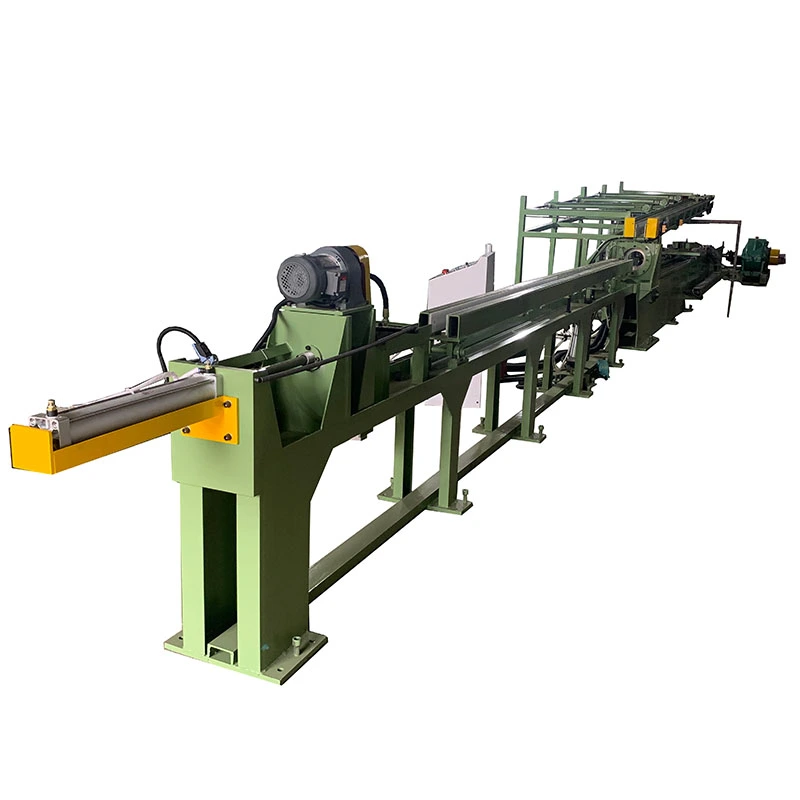
OMáquina de trefilação de quatro rolosé projetado para trefilação a friotrilhos-guia, controles deslizantes e seções de aço com formato especial. Com forças de tração de300–750 kNe acelera até13m/min, processa aços S55C, 20CrMo e similares com resistência à tração de até 900 MPa. Oacionamento de corrente dupla, carro de fixação pneumático, suporte de matriz ajustável e estrutura em C rígida garantem desenho estável e retilineidade de≤1mm/m. O controle da tela sensível ao toque PLC suporta ajuste preciso de velocidade. Adequado paramáquinas de construção, equipamentos de automação e seções de aço de precisão.

Avaliação: 5.0
(Contagem de classificação: 1)

OMáquina de trefilação de quatro rolosé uma estiragem a frio acionada por corrente projetada para o desenho de precisão de seções de aço com formatos especiais, incluindo trilhos-guia, deslizadores, perfis assimétricos e outras seções não redondas. A peça de trabalho é pré-apontada na extremidade dianteira e puxada através de uma matriz de trefilação de precisão ou matriz de laminação, reduzindo a área da seção transversal enquanto controla o perfil acabado, as dimensões e a retilineidade.

Ao contrário de uma trefiladora de barras convencional usada principalmente para produtos redondos, esta máquina é configurada para perfis onde o alinhamento da matriz, a estabilidade de tração e a retilineidade do acabamento são críticos. O suporte esférico da matriz permite que o ângulo da matriz seja ajustado durante a configuração, fornecendo um meio adicional de corrigir a retilineidade da seção trefilada.

A linha padrão inclui modelos FR-30, FR-45 e FR-65 com forças de trefilação nominais de 300 kN, 450 kN e 650 kN, respectivamente. O FR-65 usa um acionamento de cadeia dupla para aplicações de carga mais alta, enquanto o FR-30 e o FR-45 usam configurações de cadeia única.

Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine

Como funciona o processo de desenho

A máquina combina força de tração controlada, orientação precisa da matriz e manuseio automatizado de materiais em um ciclo de trefilação.

1. Carregamento de materiais— Barras de aço ou perfis com formatos especiais, como S55C e 20CrMo, são carregados na mesa de empilhamento, normalmente com uma ponte rolante. A peça é então transferida para a mesa do rolo de alimentação e posicionada para desenho.

2. Preparação da peça e entrada da matriz— A extremidade dianteira da peça de trabalho é pré-pontilhada para que possa passar pela abertura da matriz. A matriz é instalada em uma luva esférica. Seu furo cônico, normalmente em torno de 6°, permite que o porta-matriz seja ajustado para controlar a direção do desenho.

3. Desenho— O carro segura a extremidade pontiaguda usando um mecanismo de fixação pneumático tipo cunha. O acionamento principal, composto por um motor CC, caixa de engrenagens e sistema de corrente para serviço pesado, puxa o carro ao longo de trilhos-guia usinados com precisão.

4. Descarga controlada— Após a conclusão do traço de desenho, as mandíbulas do carro liberam a peça de trabalho. A seção acabada é transferida para o dispositivo receptor equipado com rolos de náilon para reduzir danos por contato. Um mecanismo de transferência lateral afasta o produto da linha de desenho.

5. Retorno de transporte— O carro de estiragem retorna à sua posição inicial, permitindo que a próxima peça entre no ciclo de produção.

Que problemas ele aborda?

Dimensões soltas após processamento a quente— Seções laminadas a quente e extrusadas podem apresentar variações dimensionais que as tornam inadequadas para montagem de precisão. A trefilação a frio reduz a seção transversal através de uma abertura controlada da matriz e proporciona dimensões de acabamento mais consistentes.

Variação de retidão— Trilhos-guia longos e perfis assimétricos são sensíveis à flexão durante operações anteriores de fabricação e manuseio. O suporte esférico ajustável da matriz permite que os operadores compensem os desvios na direção do desenho durante a configuração.

Condição da superfície após conformação a quente— O estiramento pode melhorar a condição da superfície de uma peça adequadamente preparada, colocando o material em contato controlado com a matriz. No entanto, a trefilação a frio não remove automaticamente todos os defeitos superficiais, portanto, incrustações severas, buracos, costuras ou rachaduras devem ser tratadas antes da trefilação.

Altas cargas de tração em perfis longos— Seções de aço com formatos especiais podem exigir força de trefilação substancial, especialmente quando se trabalha com ligas de maior resistência ou reduções maiores. A série FR oferece diferentes capacidades de força, com o FR-65 usando uma transmissão de corrente dupla para aplicações pesadas.

Lidando com danos após desenhar— Seções longas de precisão podem ser arranhadas ou amassadas durante a descarga se caírem diretamente sobre superfícies metálicas. Rolos de nylon e sistema de transferência lateral são utilizados para reduzir o impacto e o contato com a superfície durante o manuseio do produto.

Recursos de projeto para trefilação de aço com formato especial

Três classes de força de tração

O FR-30, FR-45 e FR-65 cobrem diferentes requisitos de força de tração. A seleção do modelo deve ser baseada na resistência do material, nas seções transversais inicial e final, na redução por passagem e na produção necessária, e não apenas na tonelagem.

Acionamento de corrente dupla no FR-65

O FR-65 usa duas linhas de corrente reforçadas para distribuir a carga de tração de maneira mais uniforme pelo carro. Sua corrente principal utiliza uma construção de placa reta com passo de 200 mm. Esta configuração destina-se a aplicações onde a força de tração é alta e a transmissão de carga estável é importante.

Suporte de matriz esférica

O suporte da matriz utiliza um arranjo de luva esférica que permite o ajuste angular da matriz. Isso permite que os operadores ajustem a direção do desenho e a retilinidade do acabamento sem remover e reinstalar repetidamente a matriz.

Fixação pneumática tipo cunha

O carro usa um mecanismo de fixação pneumático tipo cunha para segurar a extremidade pontiaguda da peça de trabalho. Após o curso de trefilação, as mandíbulas são liberadas automaticamente para descarga e retorno do carro.

Sistema de guia usinado com precisão

A estrutura tipo C é soldada em aço estrutural e aliviada de tensão antes da usinagem. As superfícies de guia, as faces de montagem e os planos de base relevantes são usinados para estabelecer o alinhamento necessário para o movimento do carro e o posicionamento da matriz.

Motor DC e controle de acionamento

O carro de desenho é acionado por um motor DC e uma caixa de engrenagens para serviço pesado. Dependendo do modelo, são usados ​​drives DC Parker ou Siemens. O controle de velocidade variável permite que a velocidade do desenho seja ajustada de acordo com os requisitos da peça e do processo.

Recebimento e transferência automática

Após a trefilação, a peça é transferida para um dispositivo receptor equipado com rolos de náilon. Um mecanismo de transferência lateral tipo corrente afasta a seção acabada da máquina, reduzindo o manuseio manual entre os ciclos de trefilação.

Base Integrada de Coleta de Óleo

A base da máquina incorpora placas soldadas seladas que podem coletar o lubrificante de extração e evitar que ele se espalhe diretamente no chão da oficina. O arranjo também simplifica a limpeza ao redor da linha de desenho.

Controle CLP e IHM

O sistema elétrico utiliza controle baseado em PLC com tela sensível ao toque IHM para operação da máquina, configuração de parâmetros, monitoramento e sinais relacionados à segurança. Os modos de operação manual e automático podem ser configurados de acordo com o processo de produção.

Compatibilidade de metal duro e matriz de laminação

O porta-matriz pode acomodar matrizes de carboneto de tungstênio e matrizes de laminação, permitindo que a configuração da ferramenta corresponda ao material da peça, geometria do perfil e requisitos de redução.

Especificações Técnicas

Seleção de modelo

Escolha a máquina de trefilação de acordo com a força de trefilação real, em vez de simplesmente o tamanho nominal da seção. A força necessária é afetada pelo tipo do material, resistência à tração, dimensões iniciais e finais, redução por passe, atrito, lubrificação e geometria da matriz.

Para produção contínua, geralmente é preferível evitar operar continuamente com a força máxima absoluta. A carga de trabalho real permitida deve ser confirmada através do cálculo da força e da avaliação de engenharia do fabricante da máquina.

Parâmetro FR-65 FR-30 FR-45
Configuração Cadeia dupla, linha única Cadeia única, linha única Cadeia única, linha única
Força de tração nominal 650kN (65t) 300 kN (30 toneladas) 450kN (45t)
Força máxima de desenho 750 kN a 0–13 m/min 350 kN a 0–13 m/min 550 kN a 0–12 m/min
Velocidade nominal de desenho Aproximadamente 13 m/min Aproximadamente 13 m/min Aproximadamente 12 m/min
Faixa de velocidade 0–37m/min 0–19m/min 0–18m/min
Comprimento efetivo do desenho 12 metros 12 metros 12 metros
Comprimento da cama ≤16m 25 m no total 25 m no total
Motor principal Z4-280-41, 166 kW, 675/1900 rpm, CC 75 kW, 1000/2000 rpm, CC 110 kW, 1000/2000 rpm, CC
Caixa de velocidades principal ZFY560, relação 112, entrada de 185 kW ZFY400-112 ZFY500-160
Cadeia Principal Corrente de placa reta para serviço pesado, passo de 200 mm Passo de 180 mm, corrente reta, 2 × 2 Passo de 240 mm, corrente reta, 2 × 2
Unidade CC Siemens 6RA80 Parker Parker
CLP/IHM Inovação Inovação Inovação
Aprox. Pegada 31m × 4,1m 25m × 1,8m 25m × 2,1m

Parâmetros de seleção importantes

Material:Forneça o tipo exato de aço, a condição de tratamento térmico, a resistência à tração e o limite de escoamento, quando disponíveis. S55C, 20CrMo e outros aços-liga se comportam de maneira diferente durante a deformação a frio.

Dimensões iniciais e finais:Para seções com formatos especiais, forneça desenhos mostrando todas as dimensões críticas em vez de apenas o nome nominal do perfil.

Redução por passagem:A redução deve ser avaliada juntamente com a resistência do material e a geometria da matriz. Uma redução maior geralmente aumenta a força de trefilação e pode exigir múltiplas passagens ou tratamento térmico intermediário.

Retidão necessária:Indique o requisito de retilineidade juntamente com o método de medição e o comprimento do produto. Um valor de retidão reivindicado só é significativo quando o método de inspeção e a condição do produto são definidos.

Velocidade de produção:A velocidade de trefilação apropriada depende do material, tipo de matriz, lubrificação, redução e requisitos de superfície. A velocidade máxima da máquina não deve ser tratada automaticamente como a velocidade de produção recomendada.

Tipo de matriz:Especifique se o processo utiliza uma matriz de carboneto de tungstênio, uma matriz de laminação ou outro arranjo de ferramentas. O tipo de matriz afeta tanto a força de trefilação quanto a condição da superfície.

Aplicativos

Trilhos-guia e perfis de movimento linear

A máquina é adequada para trefilar trilhos-guia de aço, deslizadores e outras seções de movimento linear onde a retilineidade do acabamento e a consistência dimensional são importantes.

Para a produção de trilhos-guia, o perfil da matriz deve ser dimensionado em torno da seção transversal real. Dimensões críticas como largura do trilho, altura, geometria da ranhura, raio do canto e superfícies de referência devem ser incluídas no desenho da matriz.

Seções de aço com formato especial

A trefiladeira de quatro rolos pode ser configurada para seções de aço não redondas, incluindo perfis assimétricos, seções em T, perfis tipo canal, seções angulares e formas específicas do cliente onde a trefilação a frio é adequada.

Componentes automotivos e de equipamentos pesados

Perfis trefilados a frio podem ser usados ​​para componentes estruturais, de chassis, de suspensão e mecânicos selecionados, onde dimensões controladas e retilinidade são necessárias. A adequação do processo depende do tipo de aço e da redução necessária.

Máquinas de construção

As aplicações incluem perfis especiais usados ​​em equipamentos de construção, sistemas de guia, montagens estruturais e outros componentes de máquinas onde seções longas precisam de dimensões controladas após laminação a quente ou extrusão.

Fabricação de barras e perfis de precisão

A máquina também pode ser usada para barras de precisão e perfis industriais personalizados quando a seção transversal necessária e as propriedades do material estiverem dentro da faixa de força de trefilação da máquina.

Casos de produção

Trilhos guia S55C:O FR-65 pode ser configurado para trefilação de trilhos-guia para serviços pesados, onde a força de trefilação necessária exige um acionamento de corrente dupla. O porta-matriz esférico fornece um ponto de ajuste para controlar a linearidade do acabamento durante a configuração.

Perfis deslizantes 20CrMo:O FR-45 pode ser considerado para perfis de aço-liga de maior resistência quando a força de trefilação calculada permanece dentro da capacidade da máquina. Os resultados reais de redução e superfície devem ser verificados de acordo com a condição do material, o projeto da matriz e o sistema de lubrificação do cliente.

Por que escolher FangRong

Four Rollers Rolling Drawing Machine manufacturer

26 anos de engenharia de trefilação a frio

A FangRong iniciou seu negócio de equipamentos de trefilação a frio em 1998 por meio de uma joint venture com um especialista em equipamentos de trefilação de Taiwan e tornou-se propriedade integral em 2013. A empresa continuou a se concentrar em trefilação a frio, endireitamento e equipamentos relacionados de conformação de metal.

Duas instalações de fabricação

Equipamento metalúrgico Co. de Dongguan Fangrong, Ltd. e Yangjiang Fangrong Machinery Co., Ltd. apoiam a fabricação e montagem de equipamentos. A capacidade de produção anual combinada é de mais de 650 máquinas.

Experiência em Projetos Internacionais

Os equipamentos FangRong foram exportados para mais de 70 países e utilizados por clientes que trabalham com aço, aço inoxidável, cobre, latão, alumínio e ligas especiais.

Suporte de engenharia além do fornecimento de máquinas

Para um projeto de desenho completo, a seleção da máquina é apenas uma parte do trabalho de engenharia. FangRong pode oferecer suporte à seleção de matrizes, planejamento de fundação, supervisão de instalação, comissionamento, treinamento de operadores, fornecimento de peças de reposição e solução de problemas remotos.

Oficina e Controle de Qualidade

Four Rollers Rolling Drawing Machine workshop

Instalações de fabricação

Equipamento metalúrgico Co. de Dongguan Fangrong, Ltd.— Localizada na cidade de Dalang, cidade de Dongguan, a instalação concentra-se em máquinas de trefilação a frio, equipamentos de endireitamento, laminadoras de roscas e equipamentos de conformação de metal relacionados.

Máquinas Fangrong Co. de Yangjiang, Ltd.— Localizada no distrito de Yangdong, cidade de Yangjiang, a segunda instalação expande a capacidade de fabricação e apoia projetos de equipamentos maiores.

Processo de Produção

Four Rollers Rolling Drawing Machine production process

1. Inspeção de materiais— As placas e seções de aço estrutural são verificadas antes da fabricação.

2. Corte e conformação— A estrutura e os componentes estruturais são cortados e preparados de acordo com os desenhos de engenharia.

3. Soldagem de estrutura— A estrutura e a base tipo C são soldadas e inspecionadas antes do alívio de tensão.

4. Alívio do estresse— O alívio de tensão pós-soldagem é realizado para reduzir a tensão residual de soldagem antes da usinagem de precisão.

5. Usinagem integral— Superfícies guia, faces de montagem e planos básicos críticos são usinados para estabelecer o alinhamento necessário.

6. Montagem mecânica— A caixa de engrenagens, o sistema de corrente, o carro, o suporte da matriz e os mecanismos de recepção estão montados.

7. Integração elétrica e pneumática— Motores, drives, PLC, IHM, sensores e componentes pneumáticos são conectados e testados.

8. Programação CLP— Lógica de controle, sequências operacionais, funções de monitoramento e sinais relacionados à segurança são configurados.

9. Teste de máquina— O movimento da máquina, o sistema de trefilação, a operação do carro, a descarga, a transferência e as funções de controle são verificados.

10. Inspeção final— O alinhamento mecânico, a segurança elétrica, as funções de controle e o desempenho relevante da máquina são inspecionados antes do envio.

11. Embalagem para exportação— A máquina está protegida contra corrosão, impacto e danos de transporte antes do carregamento.

Testes de fábrica antes do envio

Antes do envio, a máquina pode ser verificada através de testes de operação sem carga e desenho de acordo com as especificações técnicas acordadas. Quando o cliente fornece amostras reais da peça, os testes de produção podem ser usados ​​para verificar a força de trefilação, o movimento do carro, a velocidade, a instalação da matriz, a descarga e os requisitos do produto acabado.

Para aplicações com requisitos rigorosos de retilinidade ou dimensionais, os critérios de aceitação devem ser definidos antecipadamente, incluindo a condição do material, comprimento do produto, tolerância, método de medição e quantidade de teste.

Certificações

FangRong certifications for drawing machines

ISO 9001:2015— Sistema de gestão da qualidade que abrange atividades relevantes de projeto, fabricação, instalação e serviços. Certificado nº UQ231211R1.

Marcação CE— O equipamento padrão aplicável da série FR é fornecido com documentação CE para os requisitos de segurança de máquinas relevantes.

Inspeção SGS— Serviços de inspeção independentes podem ser organizados de acordo com os requisitos do projeto.

Patentes Nacionais— FangRong detém 32 patentes de invenção e mais de 100 patentes de modelos de utilidade cobrindo estruturas de equipamentos e tecnologias relacionadas.

Pacotes e Envio

Four Rollers Rolling Drawing Machine packaging and shipping

A trefiladeira de quatro rolos está preparada para transporte de longa distância com proteção estrutural, prevenção de corrosão e embalagem específica para componentes. Grandes seções de máquinas podem ser enviadas de acordo com a configuração final do equipamento e os requisitos logísticos do local.

Antes do envio, desenhos de fundação, layouts de chumbadores, documentação de equipamentos, informações elétricas e outros documentos relacionados à instalação podem ser fornecidos de acordo com o escopo do projeto.

Perguntas frequentes

1. Que tipos de perfis de aço uma máquina de trefilação de quatro rolos pode processar?

A máquina é usada principalmente para trefilação a frio de seções de aço com formatos especiais, como trilhos-guia, controles deslizantes, trilhos e outros perfis com seções transversais não redondas. A adequação real depende da geometria do perfil, classe do material, dimensões de entrada, redução necessária e força de trefilação. Um perfil de amostra ou desenho de seção detalhado deve ser fornecido para seleção da máquina e da matriz.

2. Como seleciono entre os modelos FR-30, FR-45 e FR-65?

A seleção do modelo deve ser baseada na força de estiramento calculada e não apenas no tamanho do perfil. O FR-30, FR-45 e FR-65 fornecem forças de tração nominais de 300 kN, 450 kN e 650 kN respectivamente, com capacidades de força máxima mais altas. A resistência do material, a redução da seção transversal, o atrito da matriz, a velocidade de trefilação e os requisitos de produção devem ser considerados ao determinar o modelo apropriado.

3. Qual é a vantagem do porta-matriz esférico?

O suporte esférico da matriz permite que a posição e o ângulo da matriz sejam ajustados à direção real do desenho. Isto é particularmente útil para perfis assimétricos, onde pequenos erros de alinhamento podem criar cargas irregulares, desvios dimensionais ou marcas superficiais. O alinhamento adequado das matrizes também ajuda a manter condições de trefilação estáveis ​​em ciclos de produção mais longos.

4. A máquina pode atingir a retidão necessária após o desenho?

O desenho pode melhorar a consistência dimensional e a retilineidade, mas o resultado final não é determinado apenas pela bancada de estiragem. A linearidade do material de entrada, a precisão do perfil, a tensão residual, a geometria da matriz, a redução por passe, o alinhamento da máquina e os parâmetros de desenho afetam o resultado. Para requisitos de retilinidade rígidos, o alvo deve ser verificado através de desenho de amostra e medição antes de finalizar a configuração da máquina.

5. Uma máquina pode lidar com diferentes perfis de formatos especiais?

Sim, desde que os perfis estejam dentro dos limites de força, comprimento de trabalho, carro e tamanho da matriz da máquina. Perfis diferentes normalmente requerem matrizes ou ferramentas de trefilação dedicadas, enquanto a mesma bancada de estiragem pode ser usada para vários produtos. Para trocas frequentes de produtos, a acessibilidade do porta-matriz e o tempo de troca de ferramentas também devem ser considerados durante a seleção da máquina.

6. Que informações são necessárias antes de recomendar uma máquina?

As informações mais úteis incluem a classe do material, dimensões do perfil de entrada, dimensões acabadas, desenho do perfil ou seção CAD, comprimento inicial e final, redução necessária, retilineidade alvo e condição da superfície, quantidade de produção e velocidade de desenho preferida. Esses parâmetros permitem que a força de trefilação necessária, a configuração da matriz, o modelo da máquina e o sistema auxiliar de manuseio sejam avaliados antes da cotação.

Enviar consulta
Informações de contato
Conte-nos sobre seu material, especificações de produto, processo de produção e requisitos de equipamento. FangRong pode discutir máquinas de trefilação a frio, matrizes de trefilação, máquinas de endireitamento e soluções personalizadas adequadas para sua aplicação.
Avaliação:
5.0
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
RejeitarAceitar