Whatsapp
Oferecemos uma linha abrangente de equipamentos de processamento de metal de precisão, incluindo endireitamento, trefilação a frio, apontamento, chanframento, corte, laminadoras de roscas e matrizes de trefilação, adaptados para materiais de tubos, barras e fios em diversos setores.
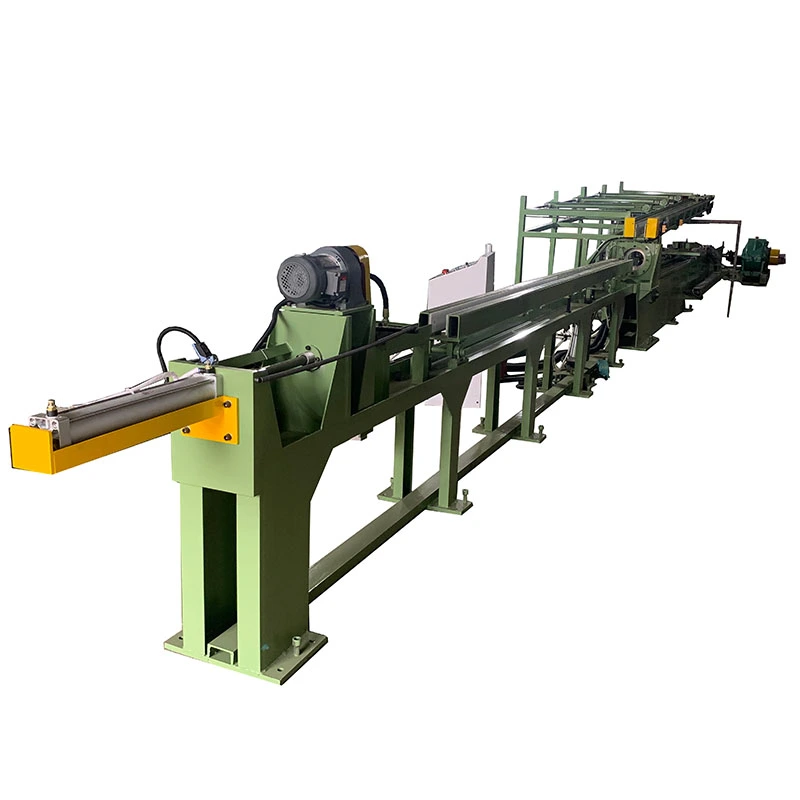
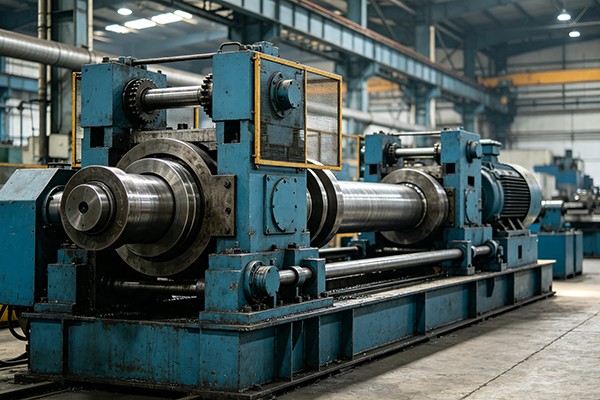
OMáquina de trefilação a frio hidráulica irregulardestina-se a formarperfis complexos não redondosque exigem alta força de trefilação e deformação controlada, incluindo seções quadradas, retangulares, hexagonais, octogonais, ovais, em canal, angulares, em T e formas assimétricas personalizadas. Um acionamento hidráulico forneceForça de tração de 50–20.000 kNcom golpes até25 metros, permitindo que tubos grandes ou de alta resistência e barras sólidas sejam formados em uma única passagem de trefilação a frio. As matrizes de precisão controlam a geometria do perfil, a definição de cantos e a precisão dimensional, tornando o processo adequado para seções de aço, aço inoxidável, cobre, alumínio e ligas especiais onde a laminação convencional não consegue atingir o perfil necessário.
A trefiladeira hidráulica irregular é uma bancada de estiragem acionada hidraulicamente projetada especificamente para produzir seções de metal não circulares --- incluindo quadradas, retangulares, hexagonais, octogonais, ovais, canais, ângulos, seções em T e perfis assimétricos personalizados --- de tubo redondo ou barra sólida através de uma única passagem de trefilação a frio. Ao contrário das máquinas de trefilação de uso geral que produzem seções redondas, este equipamento incorpora sistemas de matrizes especializados e carros guiados com precisão que mantêm uma geometria transversal complexa durante todo o processo de trefilação.
A máquina opera puxando uma peça pontiaguda através de uma matriz usinada com precisão com uma abertura não redonda. À medida que o material passa pela matriz, ele se deforma plasticamente para corresponder à geometria da cavidade da matriz – reduzindo a área da seção transversal e, ao mesmo tempo, remodelando a seção. Para trefilação de tubos, um mandril ou tampão interno controla a distribuição da espessura da parede ao longo da seção irregular. A energia hidráulica fornece aplicação de força suave e sem vibração – fundamental para manter cantos afiados e espessura de parede consistente em seções complexas.


Seções não redondas laminadas a quente ou extrudadas apresentam limitações fundamentais: tolerâncias dimensionais frouxas (normalmente ±0,5 mm ou pior), superfícies cobertas de incrustações que exigem limpeza extensiva, camadas de descarbonetação que enfraquecem as propriedades da superfície e propriedades mecânicas inconsistentes em toda a seção. Cada método alternativo tem vantagens e desvantagens: a laminação a quente não consegue atingir tolerâncias rígidas nos raios e planicidade dos cantos; a conformação a frio é limitada a seções uniformes e deixa tensões residuais; a extrusão oferece formas complexas, mas com custos significativamente mais elevados e taxas de produção mais baixas.
A trefilação a frio resolve essas restrições através de um mecanismo de deformação fundamentalmente diferente. A combinação da geometria da matriz e da redução controlada força o material a fluir para dentro da cavidade da matriz sob tensões de compressão e tração. Isso produz:
- Controle dimensional rígido: Tolerâncias de até ±0,05 mm em dimensões críticas
- Acabamento superficial superior: Superfícies lisas e sem incrustações, prontas para uso direto
- Propriedades mecânicas aprimoradas: O trabalho a frio aumenta o limite de escoamento e a dureza, mantendo a ductilidade
- Cantos nítidos e definidos: Ao contrário das seções formadas a quente que apresentam cantos arredondados, os perfis trefilados a frio mantêm a geometria precisa dos cantos, essencial para a integridade estrutural e o ajuste da montagem
- Espessura de parede consistente: A distribuição uniforme do material garante um desempenho previsível sob carga
Com 26 anos de fabricação de equipamentos de trefilação a frio desde 1998, a FangRong projetou soluções para milhares de aplicações de seções irregulares. Nossas trefiladeiras hidráulicas irregulares produzem seções que variam de pequenos perfis de precisão abaixo de 10 mm a grandes seções estruturais superiores a 300 mm, em aços carbono, aços-liga, aços inoxidáveis, alumínio, cobre, titânio e ligas especiais. Cada máquina incorpora conhecimento de engenharia acumulado de mais de 10.000 clientes em mais de 70 países, incluindo mais de 5.000 siderúrgicas, mais de 2.100 processadores de aço inoxidável, mais de 1.800 fabricantes de cobre, mais de 700 produtores de alumínio e mais de 500 clientes de titânio e ligas especiais.
1. Controle de precisão de geometria não redonda
A estrutura protendida e o carro guiado rígido garantem o alinhamento perfeito da matriz durante todo o curso – fundamental para manter a geometria complexa da seção transversal. Ao contrário das bancadas tipo corrente ou mecânicas que podem sofrer desvios de alinhamento, o sistema hidráulico mantém um alinhamento consistente do vetor de força. Cantos nítidos e definidos são preservados – seções formadas a quente não podem corresponder a essa precisão.
2. Energia hidráulica com fornecimento de força sem vibração
Os cilindros hidráulicos proporcionam uma aplicação de força suave e contínua --- eliminando as marcas de vibração e os defeitos superficiais comuns em sistemas mecânicos ou acionados por corrente. Isto é particularmente crítico para seções irregulares onde a distribuição desigual de forças pode causar distorção, variação na espessura da parede ou arredondamento dos cantos.
3. Capacidade de perfil de seção ampla
Suporta perfis quadrados, retangulares, hexagonais, octogonais, ovais, elípticos, de canal, angulares, de seção em T e assimétricos personalizados. Os sistemas de troca de matrizes permitem a troca rápida de perfis, tornando a máquina adequada tanto para produção de alto volume quanto para flexibilidade de produção.
4. Capacidade de desenho multipassagem
Seções complexas que requerem redução significativa podem ser desenhadas em múltiplos passes com tratamento térmico intermediário. Cada passagem refina progressivamente as dimensões e as propriedades mecânicas. O sistema hidráulico mantém uma força consistente independentemente da sequência de passagem.
5. Controle de espessura de parede para tubos
Para trefilação de tubos, sistemas de mandril interno ou tampão flutuante controlam a distribuição da espessura da parede em seções irregulares. Crítico para aplicações onde a espessura uniforme da parede determina a classificação de pressão ou o desempenho estrutural.
6. Opções de linha de produção integrada
Os sistemas em linha opcionais incluem apontamento (redução do cabeçote), endireitamento e corte no comprimento --- criando uma linha de produção completa desde o material bruto até as seções acabadas em uma única passagem.
7. Versatilidade de materiais
Processa aço carbono (baixo/médio/alto carbono, liga, HSLA), aço inoxidável, alumínio, cobre, latão, titânio, ligas de níquel e metais especiais. Força e velocidade de trefilação ajustáveis para corresponder às características de deformação específicas do material.
8. Controle PLC com registro de dados de processo
O controlador lógico programável com IHM permite programação precisa de parâmetros e monitoramento em tempo real. O registro de dados suporta rastreabilidade de qualidade e otimização de processos – essencial para operações com certificação ISO9001.
A seleção do modelo correto requer a adequação da capacidade da máquina aos seus requisitos específicos de produção. Os principais parâmetros de seleção incluem: força de trefilação (determinada pela redução da área da seção transversal e resistência ao escoamento do material), tamanho máximo da seção (ditado pelas dimensões da cavidade da matriz e abertura do carro), comprimento do curso (determinado pelo comprimento do produto acabado) e velocidade de trefilação (afeta a taxa de produção e a qualidade do acabamento superficial). Para seções irregulares, o requisito de força efetiva de trefilação é normalmente maior do que para seções redondas de área equivalente devido ao trabalho de deformação adicional necessário para remodelar cantos e manter a geometria.
Nossas trefiladeiras hidráulicas irregulares variam de 50KN a 20.000KN, com curso de até 25m e velocidades de até 30m/min. Todas as especificações são personalizáveis. Para dimensões de seção, consulte o diâmetro máximo do círculo circunscrito – o menor círculo que envolve a seção irregular.
| Parâmetro Modelo/Tecnologia | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Máx. Força de desenho (KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Velocidade de desenho (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Comprimento Efetivo do Tubo Acabado(m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Faixa desenhada do diâmetro externo do tubo acabado (mm) | φ5máx | φ25máx. | φ50máx. | φ60máx. | φ70máx. | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Máx. Espessura desenhada do tubo acabado (mm) | 1,5mm | 2mm | 3mm | 4mm | 5mm | 6mm | 8mm | 10mm |
| Cilindro Principal de Óleo (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Número de Estação Sistêmica | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Pressão de Trabalho do Sistema (Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Máx. Pressão do Sistema (Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Bomba de óleo principal (bomba de êmbolo variável manual) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Motor Principal (KW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Dimensões do contorno (L×A×C)(m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Peso(t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Especificações personalizadas disponíveis mediante solicitação. O tamanho da seção refere-se ao diâmetro máximo do círculo circunscrito.
- Componentes do chassi, gaiolas de segurança, peças de suspensão: Seções quadradas e retangulares com raios de canto estreitos para integridade estrutural
- Colunas de direção, eixos de transmissão: Perfis hexagonais e estriados que exigem controle dimensional preciso
- Tubos de resfriamento de bateria: Seções de parede fina ovais e retangulares com espessura de parede uniforme para gerenciamento térmico
Caso: Um fornecedor automotivo de nível 1 substituiu tubos retangulares laminados a quente por seções estiradas a frio em um componente de suspensão. Tolerância dimensional melhorada, eliminando uma operação secundária de fresamento. Custo de produção reduzido.
- Trilhos guia, componentes transportadores: Barras quadradas e retangulares de precisão para sistemas de movimento linear
- Estruturas de máquinas, lineares hidráulicos: Seções retangulares e personalizadas de paredes pesadas para aplicações de suporte de carga
- Componentes telescópicos: Seções quadradas e retangulares aninhadas com folga controlada
Caso: Um fabricante de cilindros hidráulicos desenha tubos quadrados de 80 × 80 mm a partir de cartuchos com diâmetro externo de 89 mm para corpos de cilindros. O acabamento superficial elimina o brunimento, economizando 15 minutos de usinagem por cilindro.
- Estruturas de reboque, sistemas de estantes: Seções retangulares e de canal de alta resistência
- Membros estruturais de aeronaves: Seções irregulares de titânio e aço-liga com rigorosos requisitos de propriedades dimensionais e mecânicas
- Componentes do contêiner de carga: Seções quadradas e retangulares padronizadas
- Móveis de estilo industrial: Seções geométricas precisas que exigem qualidade estética da superfície
- Expositores para escritório e varejo: Perfis decorativos com seções transversais personalizadas
- Tubos trocadores de calor: Tubos ovais e achatados para maior área de superfície de transferência de calor
- Componentes de turbinas eólicas: Seções estruturais com altas relações resistência/peso
A FangRong foi fundada em 1998 e é especializada em equipamentos de trefilação a frio há 26 anos. A empresa originou-se de uma parceria de joint venture com um fabricante taiwanês com mais de 30 anos de experiência em máquinas de trefilação a frio, fazendo a transição para operação integral em 2013. Essa linhagem de engenharia significa que nossas máquinas incorporam décadas de conhecimento em processos de trefilação a frio --- não apenas projeto mecânico, mas a compreensão metalúrgica de como diferentes materiais se comportam sob deformação.
Duas fábricas: Dongguan Fangrong Metallurgical Equipment Co., Ltd. e Yangjiang Fangrong Machinery Co., Ltd. Capacidade de produção anual: mais de 650 máquinas. Faturamento médio anual: 45 milhões de RMB. As operações em instalações duplas permitem produção paralela e entrega mais rápida.
Exportado para mais de 70 países. Mais de 10.000 clientes: mais de 5.000 siderúrgicas, mais de 2.100 processadores de aço inoxidável, mais de 1.800 fabricantes de cobre, mais de 700 produtores de alumínio, mais de 500 clientes de titânio e ligas especiais. Esta escala fornece feedback de engenharia que nenhum fabricante de pequena escala pode igualar.
Cada trefiladeira hidráulica irregular passa por testes de carga total antes do envio: operação ociosa por 30 minutos e, em seguida, carregamento progressivo até a capacidade nominal. Verificação dimensional para ±0,02mm. Temperatura do óleo monitorada --- não deve exceder 60°C sob carga total. Sistema hidráulico testado sob pressão para operação sem vazamentos.
Serviços de instalação, comissionamento, treinamento de operadores, manutenção e reparos. Rede global de parceiros de serviços para suporte local e peças de reposição.
Equipamento metalúrgico Co. de Dongguan Fangrong, Ltd.-- Sede e base de produção primária na cidade de Dalang, cidade de Dongguan. Especializada em máquinas de trefilação a frio, máquinas de endireitamento e equipamentos de laminação de roscas.
Máquinas Fangrong Co. de Yangjiang, Ltd.-- Instalação secundária no distrito de Yangdong, cidade de Yangjiang, expandindo a capacidade de produção e permitindo entrega mais rápida.
1. Pedido e Engenharia-- Cada máquina é projetada de acordo com requisitos de seção, materiais e metas de produção específicos do cliente.
2. Aquisição e inspeção de materiais-- Todas as matérias-primas de fornecedores qualificados com inspeção de entrada.
3. Usinagem de Precisão-- Componentes críticos: cilindro principal, carro de tração, porta-matriz, estrutura protendida, trilhos-guia. Retilineidade do trilho-guia ≤0,5 mm em todo o comprimento.
4. Montagem do Sistema Hidráulico-- Unidades de potência, blocos integrados de válvulas de cartucho, sistemas de controle montados e testados.
5. Submontagem-- Mecanismo de alimentação, sistema de fixação, unidades opcionais de endireitamento e corte.
6. Montagem Final-- Sistemas mecânicos, hidráulicos e elétricos integrados.
7. Integração de CLP e Controle-- Programação e instalação de interface HMI.
8. Teste de carga total-- Cada máquina: operação ociosa 30 min, carregamento progressivo até a capacidade nominal, verificação dimensional, monitoramento da temperatura do óleo (≤60℃).
9. Inspeção de Qualidade-- Verificação de conformidade ISO9001:2015.
10. Embalagem e Envio-- Embalagem segura para remessa internacional com documentação de exportação.
Sistema de Gestão de Qualidade ISO9001:2015-- Certificado nº: UQ231211R1. Abrange design, aquisição, fabricação e serviço pós-venda.
Certificação CE-- Está em conformidade com a Diretiva Europeia de Máquinas 2006/42/EC. Inclui controles bimanuais, cortinas de luz de segurança e proteções interligadas.
Certificação SGS-- Verificação independente da qualidade do produto e dos processos de fabricação.
Patentes Nacionais-- 32 patentes de invenção + mais de 100 patentes de modelos de utilidade que protegem tecnologias proprietárias em sistemas hidráulicos, design de matrizes, controle de automação e estrutura de máquinas. Representante: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Perfis quadrados, retangulares, hexagonais, octogonais, ovais, elípticos, de canal, angulares, em T e assimétricos personalizados. A troca de matrizes permite a troca rápida entre perfis. Para seções de tubos, mandris internos controlam a distribuição da espessura da parede.
A trefilação a frio atinge tolerâncias de até ±0,05 mm em dimensões críticas. Os cantos agudos são mantidos – as seções formadas a quente não podem corresponder a esta precisão.
Aço carbono (baixo/médio/alto carbono, liga, HSLA), aço inoxidável, alumínio, cobre, latão, titânio, ligas de níquel e metais especiais.
| Aspecto | Desenho a frio | Laminação a Quente |
| Tolerância dimensional | ±0,05mm | ±0,5 mm |
| Acabamento de superfície | Sem escala | Balança presente, requer limpeza |
| Geometria de canto | Afiado, definido | Arredondado |
| Propriedades mecânicas | Aprimorado por meio de endurecimento por trabalho | Como laminado, menor resistência |
| Descarbonetação | Removido por cisalhamento superficial | Presente, deve ser usinado |
Força necessária = redução da área da seção transversal × resistência ao escoamento do material × fator de deformação (1,2--1,5 para seções irregulares). Fornecemos cálculos de força gratuitos com suas especificações de material e dimensões alvo. Para seções irregulares, o fator de deformação é maior do que para seções redondas devido ao trabalho de conformação de cantos.
Normalmente 15-30% de redução de área por passagem para seções irregulares. Múltiplos passes com recozimento intermediário podem ser necessários para reduções maiores. Recomendamos testes de processo com seu material específico e geometria de seção.
Sim. A extremidade da peça deve ter seu diâmetro reduzido para passar pela matriz. A FangRong oferece máquinas apontadoras integradas (redução de cabeçote) como parte da linha de produção.
Máquinas de trefilação a frio hidráulicas irregulares padrão: 30--60 dias. Máquinas personalizadas: 90-120 dias dependendo das especificações. As operações de fábrica dupla permitem a produção paralela para vários pedidos.
Potência de 380 V, 50--60 Hz. É necessária uma fundação de concreto – o projeto da estrutura protendida significa que a fundação suporta apenas o peso da máquina, não as forças de tração (as forças estão contidas na estrutura da estrutura fechada). Espaço mínimo: depende do comprimento do curso. Fornecemos desenhos de fundação com o orçamento.
Sim. Nossa equipe de engenharia fornece recomendações de projeto de matrizes, planejamento de sequência de passagem, seleção de lubrificação e suporte para testes durante o comissionamento. Com mais de 10.000 clientes em mais de 70 países, encontramos e resolvemos praticamente todos os desafios de desenho de seções irregulares.
Máquina, unidade de energia hidráulica, sistema de controle PLC com IHM, suporte de matriz padrão, um conjunto de ferramentas de inicialização, supervisão de instalação, comissionamento e treinamento de operadores. As matrizes para seus perfis específicos são cotadas separadamente com base na geometria e no material.
Padrão: depósito de 30%, 70% antes do envio.
12 meses a partir do comissionamento.
Mais de 10.000 clientes em mais de 70 países. Podemos fornecer referências específicas do setor mediante solicitação.
Envie: tipo e classe de material, dimensões da seção inicial, desenho da seção finalizada alvo, volume de produção alvo (peças/dia ou toneladas/dia) e comprimento final máximo. Responderemos com cálculo de força, recomendação de modelo, preços e cronograma de entrega.
Endereço
NO.163, Shatong Road, Shabu 2ª Zona Industrial, Cidade de Dalang, Cidade de Dongguan, Guangdong, China
Tel