Whatsapp
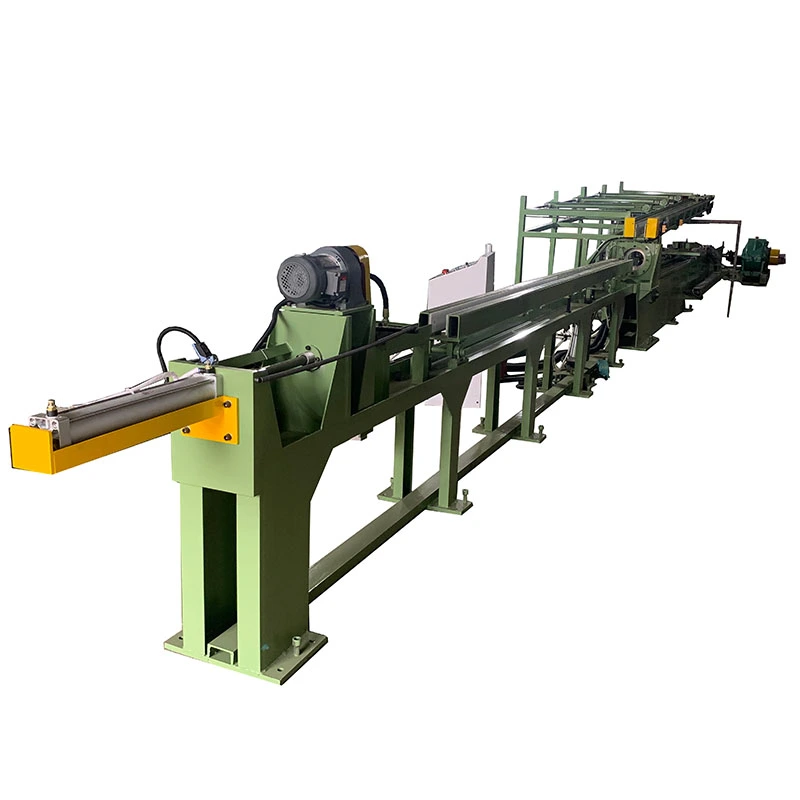
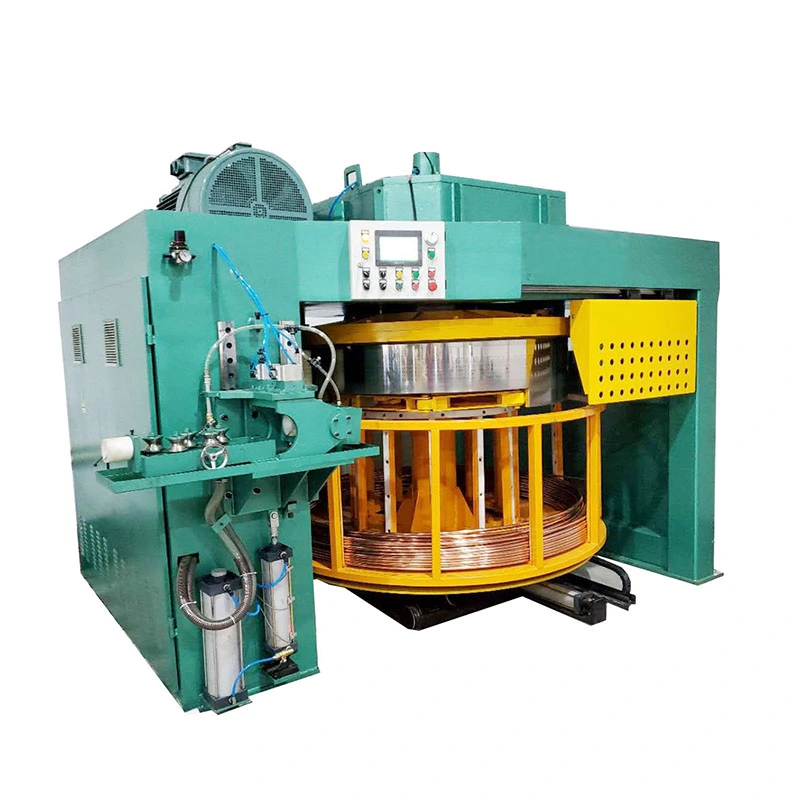
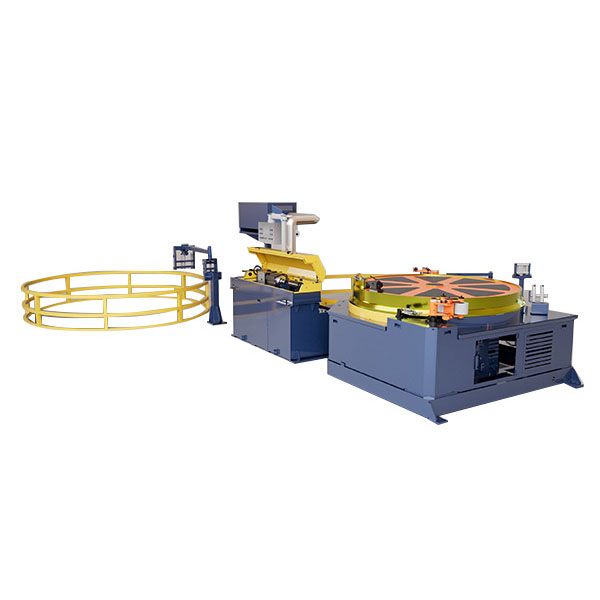
Oferecemos uma linha abrangente de equipamentos de processamento de metal de precisão, incluindo endireitamento, trefilação a frio, apontamento, chanframento, corte, laminadoras de roscas e matrizes de trefilação, adaptados para materiais de tubos, barras e fios em diversos setores.
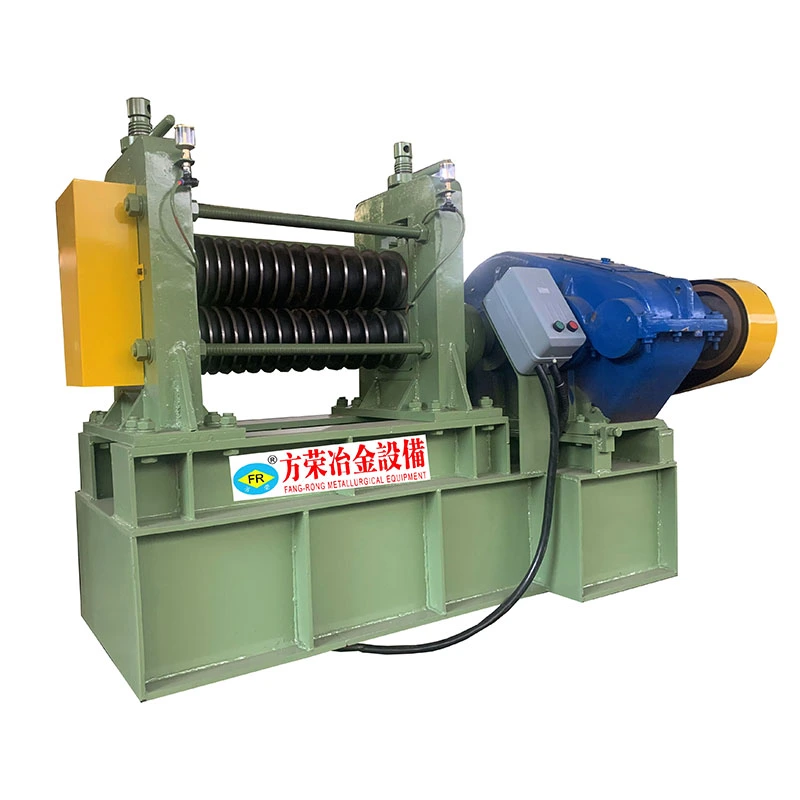
OMáquina de endireitamento horizontal de aço carbonoé um sistema de endireitamento multi-rolos para tubos de aço carbono, canos, barras redondas e peças metálicas longas semelhantes. Ele usa uma série de rolos cruzados para aplicar flexão reversa controlada a partir de vários pontos, corrigindo a flexão do material e melhorando a retilineidade antes do corte, usinagem, soldagem ou montagem.
As máquinas da série FangRong FR estão disponíveis em diferentes configurações de rolos e faixas de trabalho, cobrindo diâmetros de tubos deφ4 mm a φ180 mme barras sólidas deφ10 mm a φ90 mm. Dependendo do modelo, a retilineidade final pode atingir≤0,1mm/msob condições de processamento especificadas.
A máquina pode processar aço carbono, bem como ligas de aço, aço inoxidável, cobre, alumínio e ligas especiais selecionadas. A seleção do modelo final depende do tipo de material, diâmetro do tubo, espessura da parede, diâmetro da barra, retilinidade de entrada, retilinidade final necessária e velocidade de produção.
A série FR utiliza flexão reversa multiponto em vez de correção de ponto único. A peça gira e avança através de rolos cruzados inclinados enquanto cada rolo aplica uma quantidade controlada de deformação. Como a peça é corrigida em múltiplas posições ao longo de seu comprimento, a flexão local é progressivamente reduzida em vez de corrigida em apenas um ponto.
O resultado do trabalho depende da relação entre a posição do rolo, o ângulo do rolo, a dureza do material, o tamanho da seção, a espessura da parede e a deformação de entrada. Portanto, os operadores ajustam as configurações dos rolos de acordo com o material real, em vez de depender de uma configuração fixa para cada especificação.
Um ciclo de alisamento típico inclui:
1. Alimentação de materiais:O tubo ou barra é posicionado e alimentado na seção de endireitamento.
2. Flexão inicial:Os primeiros grupos de rolos introduzem deformação controlada oposta à curvatura existente.
3. Correção progressiva:Os rolos subsequentes aplicam flexão alternada para corrigir o desvio restante ao longo da peça de trabalho.
4. Rotação e movimento para frente:Os rolos cruzados giram continuamente a peça enquanto a movem pela máquina, permitindo a correção em toda a circunferência.
5. Ajuste fino:A pressão, o ângulo e a folga do rolo são ajustados de acordo com o material e a retilineidade necessária.
6. Inspeção finalizada:A linearidade e outras dimensões especificadas são verificadas antes do material entrar na próxima operação de produção.
Tubos e barras de aço carbono podem desenvolver flexão durante laminação, trefilação, tratamento térmico, resfriamento, armazenamento e transporte. Mesmo desvios relativamente pequenos podem criar problemas durante a alimentação automática, corte, usinagem, soldagem e montagem.
A série FR foi projetada para resolver estes problemas de produção:
Retidão desigual:A flexão reversa multiponto corrige a deformação longitudinal e proporciona uma retilineidade mais consistente em todo o comprimento de trabalho.
Usinagem posterior inconsistente:O material mais reto é mais fácil de alimentar, fixar, cortar e usinar, reduzindo problemas de alinhamento em operações subsequentes.
Diferentes tamanhos de materiais:A série FR abrange uma ampla gama de diâmetros de tubos e barras, com diferentes contagens de rolos disponíveis para diferentes requisitos de retilinidade.
Altos requisitos de produção:Os modelos selecionados suportam operação contínua e velocidades de trabalho ajustáveis, tornando-os adequados para linhas de produção, bem como para processamento em lote.
Produção em pequenos lotes:Diferentes configurações de rolos permitem que os fabricantes equilibrem o tamanho da máquina, a precisão do endireitamento e o investimento de acordo com sua linha real de produtos.
A peça passa por vários rolos cruzados em vez de ser corrigida em um único ponto de contato. Isto distribui a correção por diversas posições e ajuda a controlar a flexão residual de forma mais consistente.
FangRong oferece diferentes arranjos de rolos dentro da série FR. Uma contagem de rolos mais alta é geralmente selecionada quando é necessária uma retilinidade mais estreita ou quando o material precisa de uma correção progressiva mais controlada. A contagem dos rolos por si só não determina o resultado final; a condição do material, o diâmetro, a espessura da parede, as configurações dos rolos e a deformação de entrada também afetam a retilineidade.
A mesma plataforma da máquina pode ser configurada para peças redondas ocas e sólidas dentro da gama de modelos aplicável. O processamento de tubos requer atenção especial à espessura da parede e à resistência à deformação, enquanto as barras sólidas normalmente requerem maior força de correção à medida que o diâmetro e a resistência do material aumentam.
Os modelos FR-76 e maiores na configuração fornecida utilizam controle de velocidade do inversor de frequência com uma faixa de trabalho de0–60m/min. O FR-50 e modelos menores usam velocidades selecionáveis de9, 18, 27 ou 45 m/min. A velocidade real de produção deve ser determinada pelo tipo de material, dimensões da peça, retilineidade necessária e requisitos de superfície.
A estrutura da máquina, os conjuntos de rolos e o sistema de transmissão são projetados para aplicações de processamento contínuo de metal. A estrutura deve manter o alinhamento dos rolos sob carga de trabalho porque mesmo pequenas mudanças na posição dos rolos podem afetar a retilineidade final da peça.
Dependendo da linha de produção, a máquina pode ser equipada com controle PLC, operação touchscreen, alimentação e descarga automática e outras funções de automação. O nível de automação pode ser selecionado de acordo com o volume de produção e requisitos de integração.
A diferença de seleção mais importante na série FR não é simplesmente o tamanho da máquina. Os compradores devem comparardiâmetro da peça, condição do material, retilineidade necessária e configuração do roloantes de escolher um modelo.
| Configuração | Seleção Típica | Força | Consideração |
|---|---|---|---|
| 14 rolos | Alisamento padrão | Menor custo da máquina e configuração mais simples | Adequado quando a retilinidade padrão é suficiente |
| 15 rolos | Peças de trabalho de pequeno diâmetro | Configuração compacta para tubos e barras menores | A faixa de trabalho específica do modelo deve ser verificada |
| 16 rolos | Maior exigência de retidão | Mais pontos de correção do que configurações padrão | Útil para aplicações selecionadas de precisão de diâmetro menor |
| 17 rolos | Produção de precisão | Correção mais progressiva e capacidade de retilinidade mais precisa | Maior custo da máquina e maior área ocupada |
| 20 rolos | Alisamento de alta precisão | Mais pontos de correção para requisitos exigentes de retilinidade | Maior investimento; selecione apenas quando o aplicativo se beneficiar disso |
Para aplicações que requerem aproximadamente≤0,3mm/m, a standard 14-roller configuration may be sufficient depending on the material and incoming condition. When the customer requires tighter straightness, 17- or 20-roller configurations can provide additional correction stages.
Por exemplo, as especificações FR fornecidas mostramFR-50 com 20 rolos a ≤0,1 mm/m, enquanto o FR-76 com 17 ou 20 rolos é especificado em≤0,2 mm/m. Portanto, uma configuração de 20 rolos não deve ser automaticamente descrita como alcançando a mesma retilinidade em todos os modelos.
| Item | Tubo / Cano | Barra redonda sólida |
|---|---|---|
| Parâmetros principais | Diâmetro externo e espessura da parede | Diâmetro da barra |
| Preocupação com deformação | Linearidade e possível deformação da seção | Retidão e força de correção |
| Consideração material | A espessura da parede afeta a rigidez | O diâmetro e a resistência afetam fortemente a correção necessária |
| Operações downstream típicas | Corte, soldagem, desenho, usinagem, montagem | Torneamento, retificação, forjamento, usinagem, montagem |
| Exigência | Configuração padrão | Configuração de precisão |
|---|---|---|
| Alvo típico de retidão | ≤0,3mm/m | Até ≤0,1 mm/m em modelos especificados |
| Configuração do rolo | Geralmente 14–15 rolos | Configurações selecionadas de 16 a 20 rolos |
| Mais adequado para | Processamento industrial geral | Usinagem de precisão e aplicações de montagem exigentes |
| Investimento em máquinas | Mais baixo | Mais alto |
Não selecione uma máquina de endireitamento apenas pelo diâmetro. Para uma recomendação precisa, forneça as seguintes informações:
1. Tipo de peça:tubo, cano, barra redonda sólida ou outra seção redonda.
2. Materiais:classe de aço carbono, classe de aço-liga ou outro material.
3. Dimensões do tubo:diâmetro externo e espessura da parede.
4. Dimensões da barra:diâmetro da barra sólida.
5. Retidão de entrada:flexão máxima ou desvio medido antes de endireitar.
6. Retidão acabada necessária:por exemplo ≤0,3 mm/m, ≤0,2 mm/m ou um requisito específico do projeto mais rigoroso.
7. Requisito de produção:saída necessária, comprimento de trabalho e velocidade de linha alvo.
8. Requisito de superfície:se o material acabado tem uma superfície polida, revestida ou sensível.
Essas informações permitem que a configuração dos rolos, o tamanho da máquina e os parâmetros operacionais correspondam às necessidades reais de produção, em vez de selecionar desnecessariamente uma máquina superdimensionada.
A série FangRong FR inclui 13 configurações padrão de FR-20 a FR-180. A linha padrão cobre tubos deφ4 mm a φ180 mme barras sólidas deφ10 mm a φ90 mm. A tabela abaixo é para referência de seleção de modelo; as especificações finais devem ser confirmadas em relação às condições reais de material e processo do cliente.
| Modelo | Máx. Tubo Ø | Min. Tubo Ø | Máx. Barra Ø | Retidão | Conjuntos de rolos | Velocidade (m/min) | Potência (kW) | Peso (kg) | Dimensões (mm) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0,3mm/m | 17 | — | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0,3mm/m | 17 | — | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14) | φ120×T3,0 | φ38 | φ50 | ≤0,3mm/m | 14 | — | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14) | φ89×T3,0 | φ28 | φ32 | ≤0,3mm/m | 14 | 0–60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17) | φ89×T3,0 | φ28 | φ32 | ≤0,2 mm/m | 17 | 0–60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14) | φ60×T3.0 | φ16 | φ22 | ≤0,3mm/m | 14 | 0–60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17) | φ76×T3,0 | φ18 | φ25 | ≤0,2 mm/m | 17 | 0–60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20) | φ76×T3,0 | φ18 | φ25 | ≤0,2 mm/m | 20 | 0–60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3mm/m | 14 | 18/09/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1mm/m | 20 | 18/09/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0,3mm/m | 14 | 18/09/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0,2 mm/m | 16 | 18/09/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15) | φ16×T2,0 | φ4 | φ10 | ≤0,3mm/m | 15 | 18/09/27/45 | 3 | 700 | 1100×1050×950 |
Notas:T indica a espessura da parede do tubo. Dimensões, potência e faixa de trabalho podem variar de acordo com a configuração final da máquina. Para modelos FR-76 e maiores listados com 0–60 m/min, a velocidade é controlada por um inversor de frequência. Os modelos FR-50 e menores usam velocidades mecânicas selecionáveis de 9/18/27/45 m/min.
A máquina é utilizada após laminação, trefilação, tratamento térmico ou outros processos onde os tubos possam desenvolver flexão longitudinal. Os tubos endireitados podem então prosseguir para corte, usinagem, soldagem ou montagem.
Para barras redondas, o endireitamento melhora a condição da barra antes do torneamento, retificação, forjamento, usinagem ou alimentação automática. A seleção do modelo depende principalmente do diâmetro da barra, da resistência do material e da retilineidade necessária.
Adequado para tubos e barras redondos usados em eixos, componentes estruturais, peças relacionadas à direção, componentes de amortecedores e outras aplicações automotivas onde o material reto melhora a usinagem e montagem posterior.
Usado para hastes de aço carbono, tubos e componentes estruturais que exigem melhor retilinidade antes da fabricação, corte ou instalação.
Tubos de aço carbono e ligas de aço usados em tubulações industriais e equipamentos de energia podem exigir endireitamento antes de usinagem ou montagem adicional. A retilinidade exigida deve ser especificada de acordo com o padrão e aplicação do produto aplicável.
A série FR pode ser integrada em linhas de processamento de metal, fornecendo tubos e barras retos para usinagem, soldagem, montagem e outros processos de fabricação.
Experiência em equipamentos de endireitamento e processamento de metal
A FangRong foi fundada em 1998 e desenvolveu seus negócios em torno de máquinas de endireitamento, equipamentos de trefilação a frio e máquinas metalúrgicas relacionadas. A empresa opera instalações de fabricação em Dongguan e Yangjiang, Guangdong, atendendo clientes de processamento de tubos, barras e metais nos mercados internacionais.
Engenharia baseada na peça real
Não selecionamos uma endireitadeira apenas pelo diâmetro. A qualidade do material, a espessura da parede do tubo, o diâmetro da barra, a flexão de entrada, a retilineidade do acabamento e o rendimento necessário afetam a configuração da máquina. Quando necessário, os clientes podem fornecer amostras reais para teste antes de finalizar a máquina.
Testes de fábrica antes do envio
As máquinas são verificadas quanto à operação mecânica, alinhamento dos rolos, vibração, corrente do motor, lubrificação, segurança elétrica e desempenho de endireitamento. Quando houver amostras disponíveis do cliente, testes de carga total poderão ser realizados usando tubos ou barras reais para verificar a configuração proposta.
Duas instalações de fabricação
Equipamento metalúrgico Co. de Dongguan Fangrong, Ltd.está localizada na cidade de Dalang, cidade de Dongguan, província de Guangdong e serve como uma das principais bases de produção e engenharia da empresa.
Máquinas Fangrong Co. de Yangjiang, Ltd.está localizada no distrito de Yangdong, cidade de Yangjiang, província de Guangdong e oferece suporte à fabricação de equipamentos e capacidade de produção.
A capacidade de produção combinada excede 650 máquinas por ano, abrangendo endireitamento, trefilação a frio e equipamentos relacionados de processamento de metal.
Cada máquina passa por revisão de engenharia, inspeção de materiais, usinagem, submontagem, montagem final, configuração elétrica e PLC, testes e inspeção final antes do envio.
As principais etapas de produção incluem:
1. Revisão de engenharia— Confirme as dimensões da peça, propriedades do material, requisitos de retilinidade e configuração da máquina.
2. Inspeção de matéria-prima— Verifique o aço adquirido e os principais componentes antes da usinagem.
3. Usinagem de precisão— Estruturas de máquinas, conjuntos de rolos e outros componentes conforme desenhos de engenharia.
4. Submontagem e montagem final— Montar sistemas de transmissão, roletes, lubrificação, elétricos e de controle.
5. Programação e comissionamento de PLC— Configure o sistema de controle de acordo com a especificação da máquina.
6. Teste de carga— Verifique o funcionamento da máquina em condições de marcha lenta e de trabalho.
7. Inspeção final— Verifique a retilineidade, o alinhamento dos rolos, a vibração, a segurança elétrica, a lubrificação e outros parâmetros especificados.
Antes do envio, a Máquina endireitadeira horizontal de aço carbono pode passar por um teste de funcionamento em marcha lenta e um teste de carga. O processo padrão de inspeção de fábrica inclui operação mecânica, alinhamento de rolos, vibração, corrente do motor, lubrificação e verificações de segurança elétrica. Quando amostras do cliente são fornecidas, tubos ou barras reais podem ser processados para verificar o desempenho do endireitamento em relação aos requisitos acordados.
FangRong mantém umISO 9001:2015sistema de gerenciamento de qualidade e fornece configurações de máquinas padrão com certificação CE para os mercados aplicáveis. A empresa também detém patentes relacionadas a equipamentos e tem experiência no projeto de equipamentos personalizados de endireitamento e processamento de metal.
Documentos de certificação e inspeção podem ser fornecidos de acordo com o modelo da máquina e mercado de destino. Quando um projeto exigir documentação de conformidade adicional, os requisitos deverão ser confirmados antes da realização do pedido.
Antes do envio, a máquina é limpa, inspecionada e preparada de acordo com o seu método de transporte. Os componentes elétricos e as peças de precisão expostas são protegidos contra umidade, poeira e impactos durante o transporte.
A máquina normalmente é enviada após a inspeção da fábrica e os requisitos de aceitação do cliente terem sido concluídos. Desenhos de fundação, layouts de parafusos de ancoragem e informações de instalação podem ser fornecidos antes da entrega para ajudar os clientes a preparar a oficina com antecedência.
Os modelos padrão FR-20 a FR-100 geralmente requerem aproximadamente30–60 diaspara produção, enquanto modelos maiores do FR-120 e superiores geralmente exigem aproximadamente60–90 dias. O prazo de entrega final depende da configuração da máquina e dos requisitos do pedido.
O período de garantia padrão é12 meses a partir do comissionamento. FangRong fornece suporte remoto para solução de problemas e pode providenciar instalação e comissionamento no local quando necessário. O treinamento do operador normalmente é organizado por aproximadamente3–5 diasdurante o comissionamento.
A série FR padrão cobre diâmetros de tubo deφ4 mm a φ180 mme barras redondas sólidas deφ10 mm a φ90 mm. A faixa utilizável é específica do modelo, portanto o diâmetro do tubo, a espessura da parede ou o diâmetro da barra devem ser fornecidos ao solicitar um orçamento.
As configurações padrão são especificadas em torno≤0,3mm/m, enquanto as configurações selecionadas fornecem resultados mais precisos. Por exemplo, o FR-50 com 20 rolos é especificado em≤0,1mm/m, enquanto as configurações selecionadas de FR-25, FR-76 e FR-100 são especificadas em ≤0,2 mm/m. O desempenho real depende do material, das dimensões, da deformação recebida e das configurações da máquina.
Comece com a retilineidade final necessária, em vez de simplesmente escolher o maior número de rolos. Uma máquina de 14 rolos pode ser suficiente para requisitos padrão, enquanto configurações de 17 ou 20 rolos são mais apropriadas para aplicações de precisão selecionadas. A escolha final também depende das dimensões da peça e da condição do material.
Sim, os modelos FR selecionados podem ser configurados para tubos e barras redondas sólidas dentro das faixas de diâmetro especificadas. No entanto, a espessura da parede do tubo e o diâmetro da barra sólida afetam a configuração necessária do rolo e os parâmetros de trabalho, portanto, ambos os tipos de produtos devem ser incluídos ao solicitar a seleção do modelo.
Forneça a classe do material, o diâmetro externo do tubo e a espessura da parede ou diâmetro da barra, o comprimento da peça, a retilineidade de entrada, a retilineidade final necessária, a velocidade de produção necessária e a produção anual ou mensal aproximada. Material de amostra ou desenhos são úteis quando a aplicação tem requisitos rígidos de retilinidade ou superfície.
Os modelos FR-50 e menores listados na configuração padrão usam velocidades selecionáveis de18/09/27/45m/min. Os modelos FR-76 e maiores listados usam um inversor de frequência para controle de velocidade variável de0–60m/min. A velocidade apropriada deve ser selecionada de acordo com os requisitos do material e do produto acabado.
Sim. Os clientes podem fornecer peças representativas para testes de máquina quando a aplicação exigir verificação. Os testes podem ser usados para avaliar a configuração do rolo, as configurações de endireitamento e a retilineidade do acabamento antes do envio.
FangRong pode fornecer desenhos de fundação e layouts de parafusos de ancoragem antes da entrega. A instalação e o comissionamento no local podem ser organizados, com treinamento típico do operador de 3 a 5 dias. O período de garantia padrão é de 12 meses a partir do comissionamento, com suporte técnico remoto disponível para solução de problemas.
Endereço
NO.163, Shatong Road, Shabu 2ª Zona Industrial, Cidade de Dalang, Cidade de Dongguan, Guangdong, China
Tel