Whatsapp
Oferecemos uma linha abrangente de equipamentos de processamento de metal de precisão, incluindo endireitamento, trefilação a frio, apontamento, chanframento, corte, laminadoras de roscas e matrizes de trefilação, adaptados para materiais de tubos, barras e fios em diversos setores.
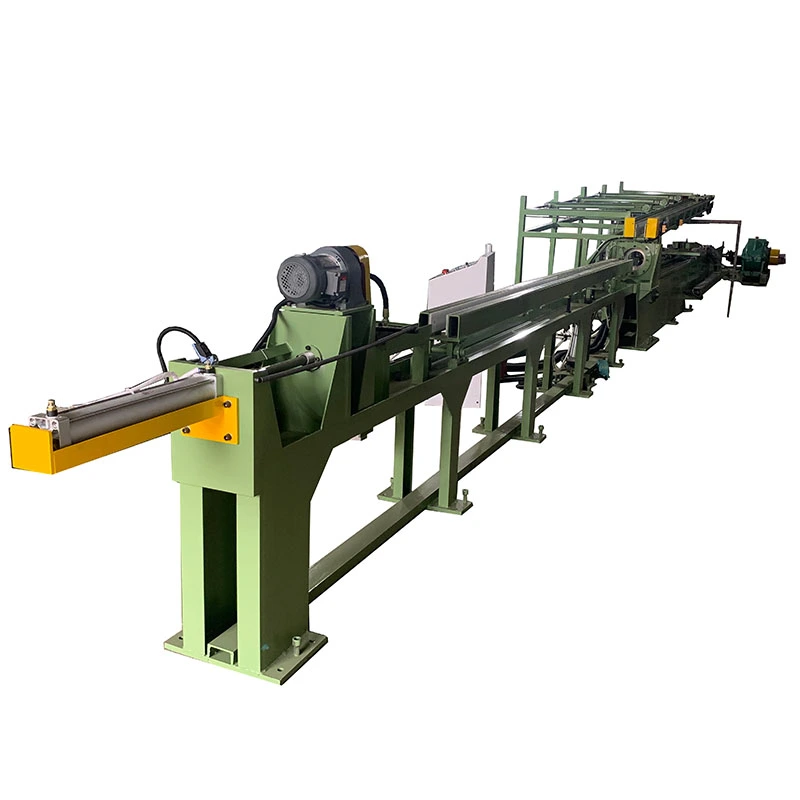
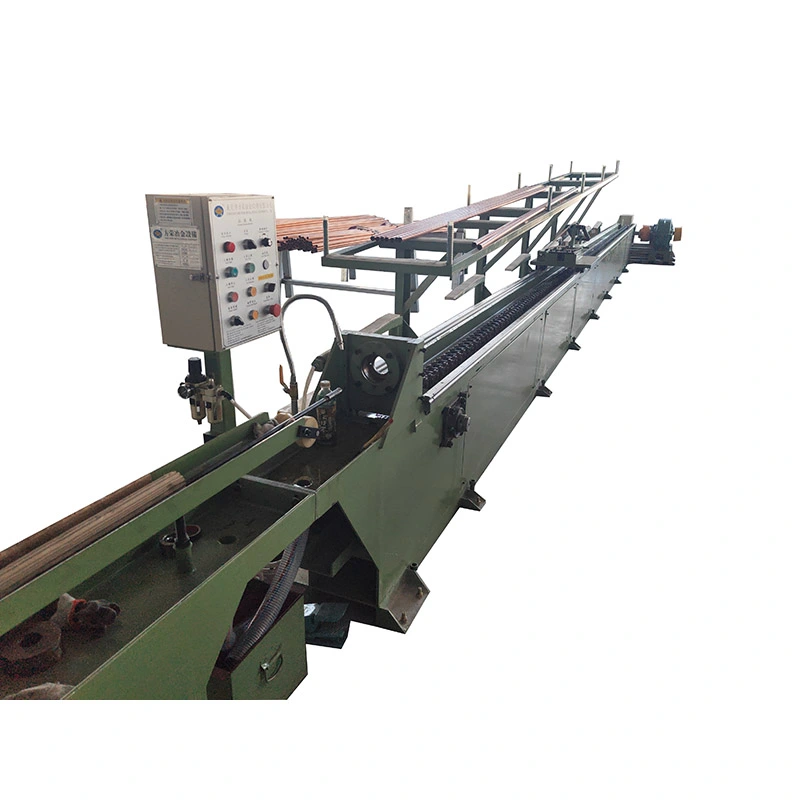
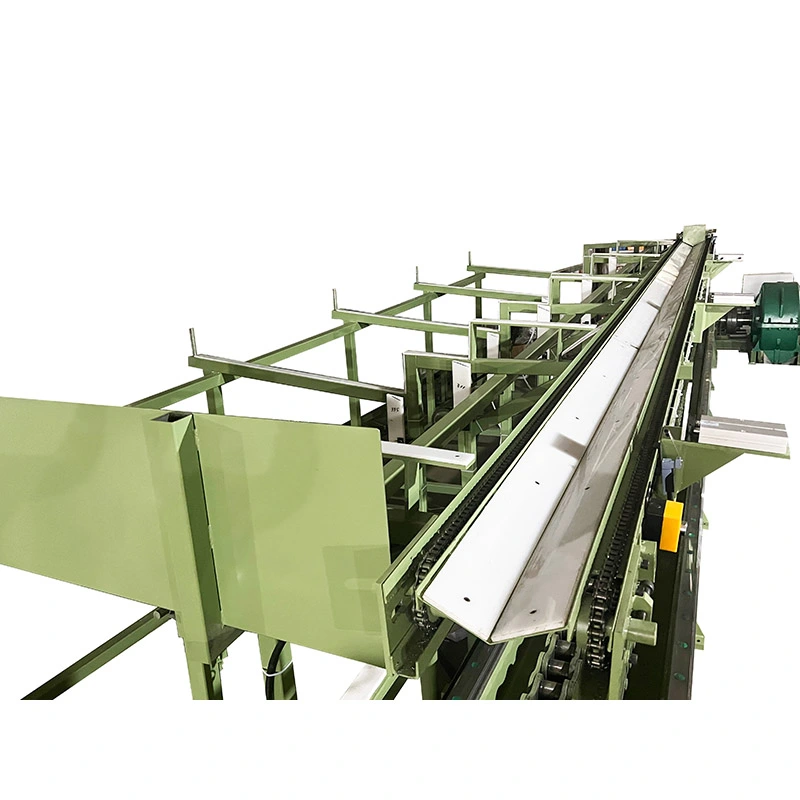
OMáquina automática de trefilação a frio de correntefoi projetado para linhas de produção onde a trefilação de tubos e barras deve ser executada com menos manuseio manual entre os ciclos. Seu carro acionado por corrente forneceForça de tração de 7–1000 kN, acelera até28m/min, e traços até10 metrospara produtos normalmente atéØ250mm. Um mandril controla o diâmetro interno e a espessura da parede durante a trefilação do tubo, enquantoConfigurações de 1–5 fiosaumente a produção quando várias peças compartilham a mesma especificação. Alimentação, corte e recebimento automáticos podem ser integrados para tubos e barras de aço carbono, aço inoxidável, cobre, alumínio e ligas.
OMáquina automática de trefilação a frio de correnteé uma estiragem mecânica a frio projetada para reduzir o diâmetro de tubos metálicos ou barras sólidas, puxando a peça através de uma matriz de precisão à temperatura ambiente. Um motor, caixa de redução e corrente reforçada transmitem a força de tração ao carro, tornando a máquina particularmente adequada para produção ondeciclos de desenho repetíveis, velocidade relativamente alta e operação multipeçassão mais importantes do que a flexibilidade de um sistema hidráulico.
Capas da série FR da FangRong10 modelos padrão de FR-16 a FR-250, com forças de tração nominais de7kN a 1000kNe velocidades de desenho de10 a 28m/min. Dependendo do modelo e do arranjo de ferramentas, a máquina pode processar1 a 5 peças em um ciclo de desenho. As configurações de trefilação de tubos podem ser equipadas com um sistema de mandril quando for necessário o controle do diâmetro interno e da espessura da parede.


A peça é primeiro preparada de modo que sua extremidade dianteira possa entrar na matriz e ser agarrada pelo carro de trefilação. Uma vez fixado, o carro se move ao longo dos trilhos-guia enquanto a corrente puxa o material através da matriz. A área da seção transversal é reduzida durante o passe, enquanto a matriz controla as dimensões externas acabadas. Para aplicações em tubos, um mandril adequado pode ser usado para controlar a geometria interna.
Após a conclusão do curso de desenho, o carro retorna à sua posição inicial e a próxima peça de trabalho é carregada. O acionamento de retorno separado é útil na produção repetitiva porque o carro não precisa depender do motor de trefilação principal para seu movimento de retorno.
A automação é mais útil quando a mesma combinação de material e tamanho é produzida repetidamente. Um alimentador automático pode reduzir o carregamento manual entre os ciclos, enquanto o equipamento automático de corte e recebimento pode simplificar o manuseio após a trefilação. Para lotes pequenos com mudanças frequentes de tamanho, o carregamento manual pode ser mais econômico do que instalar uma linha automática completa.
A máquina pode, portanto, ser configurada de acordo com o padrão de produção, em vez de forçar todos os clientes a aderirem ao mesmo pacote de automação. As opções disponíveis incluemalimentação automática, corte automático e recebimento de racks, com o número de fios de trefilação e comprimento do curso especificados de acordo com a necessidade real de produção.
A trefilação a frio é normalmente selecionada quando o material laminado a quente ou extrudado não fornece a consistência dimensional exigida pelo componente acabado. A matriz estabelece a dimensão externa final, enquanto o cronograma de passagem, a condição do ferramental, a lubrificação e a qualidade do material recebido determinam o resultado real.
Isto é importante para produtos que posteriormente entram em operações de retificação, usinagem, montagem ou conformação. Um diâmetro trefilado estável pode reduzir a quantidade de material que deve ser removido no processo seguinte, mas a trefilação a frio não deve ser tratada como um substituto para todas as operações de acabamento.
Como o material é formado sem aquecê-lo a uma temperatura de trabalho a quente, o processo de trefilação pode produzir uma superfície mais limpa e uniforme do que o material trabalhado a quente recebido. Ao mesmo tempo, a deformação plástica causaendurecimento por trabalho, o que pode aumentar a resistência e a dureza. A magnitude desta mudança depende do grau do material, da redução e do número de passes.
Por esta razão, os clientes devem definir tanto o resultado dimensional requerido como as propriedades mecânicas exigidas ao preparar o cronograma de desenho. Aço inoxidável, aço carbono, ligas de cobre e outros materiais não necessitam necessariamente das mesmas condições de redução ou lubrificação.
O arranjo de corrente e caixa de engrenagens fornece transmissão mecânica direta entre o sistema de acionamento e o carro de tração. Em produtos adequados de pequeno e médio porte, a velocidade de trefilação relativamente alta pode ajudar a aumentar a produção sem usar uma unidade de energia hidráulica. Esta configuração é particularmente útil quando a mesma operação de estiramento é repetida durante todo o turno.
Dependendo do modelo da máquina e da disposição da matriz,1 a 5 tubos ou barraspodem ser processados simultaneamente. O desenho de múltiplas peças é mais valioso quando vários produtos idênticos são necessários continuamente. É menos útil para a produção frequente de pequenos lotes porque as mudanças de ferramentas e os arranjos de carregamento podem compensar o aumento teórico da capacidade.
Um motor de retorno dedicado traz o carro de volta após o curso de estiragem. Na produção de ciclo alto, a redução da parte não trefilada de cada ciclo pode melhorar a utilização da máquina e tornar a produção real mais próxima da capacidade teórica de trefilação.
A série FR oferece diferentes forças de trefilação, arranjos de corrente, potências de motor e comprimentos de curso para que a máquina possa ser adaptada ao material e tamanho do produto necessários. Cursos mais longos podem ser especificados quando o cliente precisar de comprimentos de trefilação maiores, enquanto ferramentas multifilamentos podem ser consideradas quando o rendimento for o objetivo principal.
O modelo de máquina necessário não deve ser selecionado apenas com base no diâmetro acabado. A força de trefilação depende das áreas da seção transversal inicial e final, da resistência do material, da redução por passe, da geometria da matriz, da lubrificação e de outras condições do processo. Um diâmetro maior em um material macio pode exigir menos força do que um diâmetro menor em uma liga de alta resistência.
Para cotação e confirmação de engenharia, forneça oclasse do material, diâmetro inicial e espessura da parede, diâmetro final e espessura da parede, comprimento necessário, número de peças por ciclo e produção alvo. FangRong pode então determinar se a força de trefilação necessária e a configuração da máquina são adequadas.
| Parâmetro Modelo/Tecnologia | FR-16 | FR-25 | FR-50 | FR-76 | FR-100 | FR-120 | FR-150 | FR-180 | FR-200 | FR-250 |
| Máx. Força de tração (kN) | 7 | 10 | 50 | 100 | 150 | 200 | 400 | 600 | 800 | 1000 |
| Máx. Desenho Viagem (m) | 7 | 8 | 8 | 9 | 10 | 10 | 10 | 10 | 10 | 10 |
| Velocidade de desenho (m/min) | 28 | 28 | 25 | 25 | 12 | 12 | 10 | 10 | 10 | 10 |
| Potência de retorno do motor (kW) | 0.75 | 0.75 | 1.1 | 2.2 | 3 | 3 | 3 | 4 | 4 | 4 |
| Modelo Redutor | ZQ250 | ZQ400 | ZQ500 | ZQ650 | ZQ850 | ZQ850 | ZQ1000 | ZQ1250 | ZQ850*2 | ZQ1450 |
| Passo da corrente | 1,5" | 2" | 2,5" | 3" | 4" | 3" duplo | 4" duplo | 5" duplo | 4" triplo | 5" triplo |
| Potência do Motor Principal (kW) | 4 | 7,5/11 | 22 | 30/37 | 45 | 55 | 75 | 98 | 55*2 | 132 |
| Dimensões (C*L*A) (mm) | 16000*110*1600 | 17000*1200*1600 | 17000*1300*1600 | 17500*1350*1600 | 18000*1400*1600 | 23000*2200*1800 | 23000*2300*1800 | 23.000*2.400*2.000 | 23.000*3.000*2.000 | 23.000*2.500*2.000 |
Opções de configuração:sistema de mandril de tubo, alimentador automático, cortador automático, rack de recepção, arranjo de trefilação de 1 a 5 fios e comprimento de curso personalizado. A configuração final é confirmada de acordo com o material, dimensões e requisitos de produção do cliente.
As bancadas de tração de corrente podem ser usadas para produtos de tubos e barras que exigem diâmetro controlado e dimensões repetíveis, incluindo tubos automotivos selecionados, eixos e outros componentes usinados. O principal benefício é a consistência antes da próxima operação de usinagem ou conformação.
Materiais não ferrosos podem ser trefilados a frio quando dimensões mais estreitas e uma superfície controlada são necessárias. Para cobre e alumínio, entretanto, o cronograma de trefilação e a lubrificação devem ser adaptados ao material, pois a deformação excessiva em uma passagem pode afetar a qualidade da superfície e a estabilidade dimensional.
Ligas inoxidáveis e especiais geralmente requerem um projeto de passe mais cuidadoso devido à sua maior resistência à deformação e comportamento de endurecimento. Nessas aplicações, a força da máquina deve ser selecionada a partir de um cálculo de desenho real, em vez de simplesmente combinar o diâmetro final com um modelo da máquina.
O desenho de barra sólida é adequado para aplicações onde a barra acabada será usinada em pinos, eixos, fixadores ou outros componentes de precisão. Quando o processo posterior já inclui torneamento ou retificação substancial, o valor da trefilação a frio deve ser avaliado em relação à quantidade de material que de outra forma seria removido.
Cada projeto é configurado em torno do material de desenho e da meta de produção do cliente. As dimensões do suporte da matriz, a disposição do mandril, a configuração do carro, o sistema de corrente, a potência do motor e a automação opcional são confirmados antes da fabricação. Isto evita que uma máquina seja selecionada apenas pelo diâmetro nominal, ignorando a força de tração real.
O processo de produção inclui inspeção de matéria-prima, usinagem, montagem de caixas de engrenagens e correntes, instalação de carros, integração elétrica e alinhamento final. Os trilhos-guia são processados de acordo com o requisito de retilineidade declarado de≤0,3mm/m.
Os testes de fábrica incluem um teste de funcionamento em marcha lenta seguido por um teste de carga de força nominal. Quando amostras do cliente estão disponíveis, testes de desenho reais podem ser usados para verificar a força, o movimento e a adequação do processo da máquina antes do envio. Isto é especialmente útil para máquinas personalizadas e configurações multifilamentos.
A FangRong está envolvida na engenharia de bancadas tipo corrente desde1998e fabrica a série FR através de suas instalações de produção em Dongguan e Yangjiang, China. A empresa reporta exportações para mais de 70 países e uma capacidade de produção anual de mais de 650 máquinas.
A equipe de engenharia oferece suporte à seleção de máquinas, cálculo de força de trefilação, configuração de matrizes, desenvolvimento de cronograma de passagem e planejamento de automação. Após a instalação, o comissionamento e o treinamento do operador também podem ser organizados de acordo com o escopo do projeto.
ISO 9001:2015a documentação de gestão da qualidade é aplicada aos processos de fabricação e serviços da empresa. Certificado nº.UQ231211R1.
Marca CEé fornecido para a configuração padrão da máquina aplicável com base na Diretiva de Máquinas declarada2006/42/CErequisitos.
Inspeção SGSpodem ser organizados quando uma inspeção independente for necessária como parte do processo de compra do cliente ou de aceitação da fábrica.
A FangRong também relata um portfólio de patentes nacionais de invenções e modelos de utilidade que cobrem elementos de sua tecnologia de máquinas de desenho.
A configuração padrão da máquina é fornecida de acordo com a cotação confirmada e normalmente inclui o sistema de acionamento principal, caixa de redução, mecanismo de corrente, carro de trefilação, porta-matriz, sistema de controle e conjuntos de máquina necessários. Os projetos de trefilação de tubos podem incluir o arranjo de mandril correspondente.
Matrizes, ferramentas especiais, alimentação automática, equipamentos de corte e recebimento devem ser confirmados separadamenteporque esses componentes dependem das dimensões do produto e do layout de produção do cliente.
A trefiladeira automática de corrente a frio está preparada para embarque de exportação com embalagens adequadas para transporte de longa distância. Antes da entrega, o cliente deve confirmar o espaço da oficina, a alimentação elétrica, o fluxo de material e os requisitos de fundação ou ancoragem indicados na documentação de instalação fornecida.
Quantidade mínima: 1 conjunto.Para uma máquina, a cotação é baseada no modelo FR selecionado e na configuração confirmada. Para2-4 séries, o preço baseado na quantidade pode ser cotado após a confirmação dos requisitos de modelo e entrega. Para5 conjuntos ou mais, o preço do projeto ou do volume está disponível com base na configuração final da máquina.
Pedidos padrão:aproximadamente 30-60 dias para configurações padrão FR-16 a FR-100.
Pedidos grandes ou personalizados:aproximadamente 90-120 dias para máquinas FR-150 e maiores ou projetos que envolvam automação especial.
Pedidos acelerados:um cronograma acelerado pode ser considerado quando a capacidade de produção e a disponibilidade de componentes permitirem. A data de entrega acelerada confirmada deve ser indicada no contrato de venda, em vez de presumida a partir do prazo de entrega padrão.
O acordo de pagamento padrão éDepósito de 30% após confirmação do pedido e 70% antes do envio após testes de aceitação de fábrica. O período de garantia padrão é12 meses a partir do comissionamento, sujeito ao acordo final de venda.
A série FR pode ser configurada para diferentes materiais metálicos, incluindo aço carbono, aço inoxidável, cobre, alumínio e produtos de ligas selecionadas. O modelo de máquina adequado depende da resistência do material, tamanho inicial, tamanho final e redução, e não apenas do nome do material.
Sim, a plataforma da trefiladeira automática de corrente a frio pode ser configurada para trefilação de tubos ou barras sólidas. As aplicações de tubos podem exigir um sistema de mandril, enquanto o desenho de barras sólidas utiliza a matriz e o arranjo de ferramentas correspondentes. As ferramentas necessárias devem ser confirmadas com as dimensões do produto antes do pedido.
A série FR pode ser configurada para1 a 5 peças por ciclo de desenho, dependendo do modelo, dimensões do produto e layout da matriz. O desenho de várias peças é mais adequado para produção repetida do mesmo tamanho, em vez de pedidos frequentes de pequenos lotes.
Compare a força de tração necessária com a força nominal de cada modelo. Envie a classe do material, as dimensões iniciais e finais, a redução por passe e a produção necessária ao fabricante para um cálculo da força de trefilação. Escolher apenas pelo diâmetro final pode resultar em uma máquina desnecessariamente grande ou com capacidade de trefilação insuficiente.
Para trefilação convencional, a extremidade dianteira normalmente precisa ser preparada para que possa entrar na matriz e ser agarrada pelo carro. A necessidade de uma apontadora separada depende do material recebido e do método de alimentação e preparação selecionado. O equipamento apontador pode ser discutido quando uma linha de produção integrada é necessária.
Não necessariamente. Os sistemas automáticos de alimentação, corte e recebimento são configurações opcionais e devem ser listados separadamente na cotação. Eles são mais valiosos para pedidos estáveis e de alto volume, onde a redução do manuseio manual tem um efeito mensurável na eficiência da produção.
Forneça oclasse do material, diâmetro externo inicial e espessura da parede ou diâmetro da barra, dimensões acabadas, comprimento de desenho necessário, volume de produção alvo, número de peças por ciclo e fonte de alimentação disponível. Desenhos de produtos ou amostras de material também são úteis para confirmar requisitos de ferramentas e processos.
As máquinas padrão FR-16 a FR-100 geralmente exigem30-60 dias. Modelos maiores do FR-150 e superiores ou máquinas com automação personalizada geralmente exigem90-120 dias. A entrega rápida é avaliada de acordo com a capacidade de produção atual e disponibilidade de componentes.
Endereço
NO.163, Shatong Road, Shabu 2ª Zona Industrial, Cidade de Dalang, Cidade de Dongguan, Guangdong, China
Tel