Whatsapp
Oferecemos uma linha abrangente de equipamentos de processamento de metal de precisão, incluindo endireitamento, trefilação a frio, apontamento, chanframento, corte, laminadoras de roscas e matrizes de trefilação, adaptados para materiais de tubos, barras e fios em diversos setores.
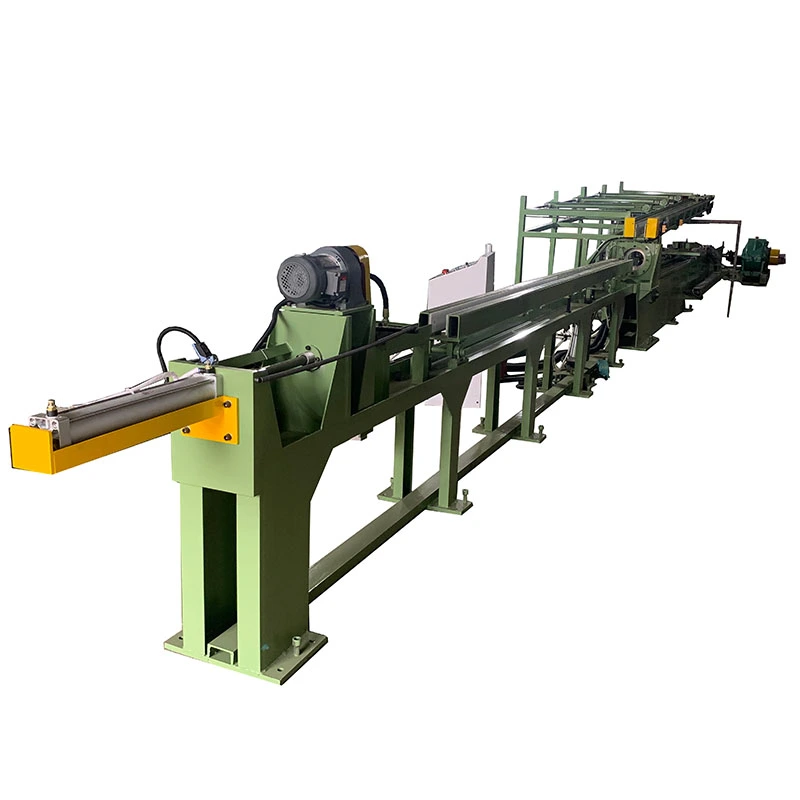
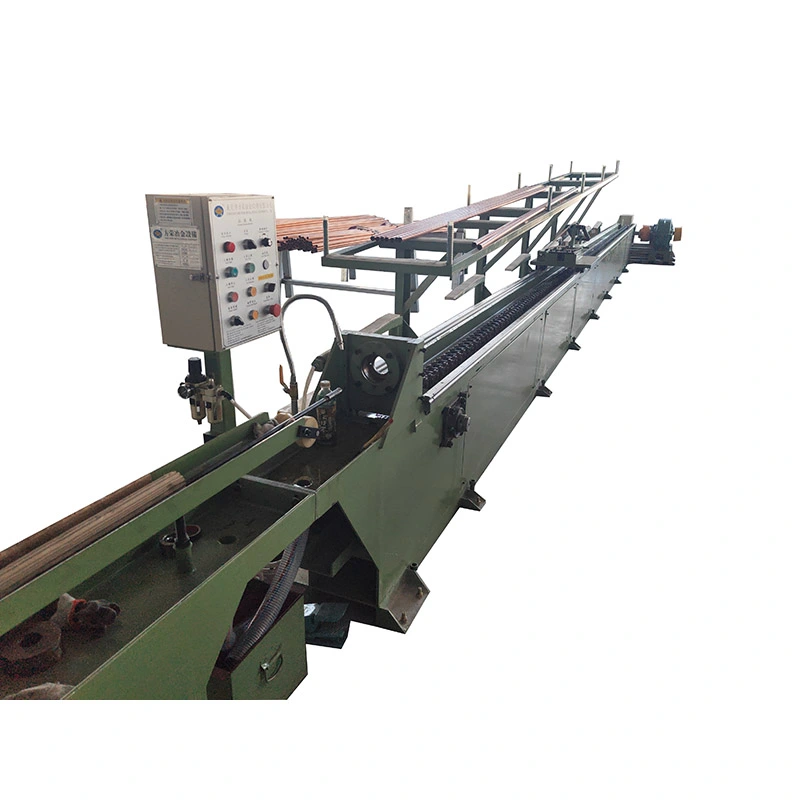
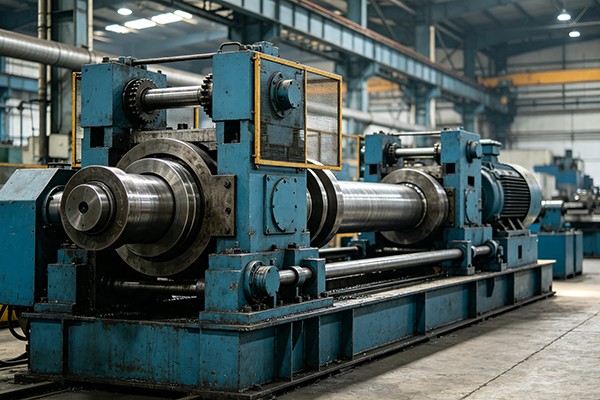
OMáquina de trefilação a frio de corrente irregularconverte tubos redondos ou barras sólidas emperfis quadrados, retangulares, hexagonais, octogonais, ovais, de canal, angulares, em forma de T e assimétricos personalizadosatravés de trefilação a frio controlada. A bancada de tração acionada por corrente forneceForça de tração de 7–1000 kN, acelera até28m/min, e traços até10 metros. As configurações de múltiplos fios podem desenhar de 1 a 5 peças de uma vez, enquanto as matrizes de precisão controlam as dimensões do perfil, a definição dos cantos e o acabamento da superfície. Adequado para aço carbono, aço inoxidável, liga de aço, cobre, alumínio, titânio e outras ligas especiais.
OMáquina de trefilação a frio de corrente irregularé uma estiradeira mecânica para trefilação a frio de tubos não redondos e perfis maciços através de uma matriz de precisão. Ele é projetado para perfis quadrados, retangulares, hexagonais, octogonais, ovais, de canal, angulares, de seção em T e outros perfis assimétricos personalizados que exigem dimensões mais estreitas, geometria de canto controlada e uma superfície mais consistente do que o material formado a quente normalmente pode fornecer.
O principal problema que esta máquina resolve não é simplesmente alterar a forma de uma seção metálica. Ele permite que os fabricantes comecem com um tubo ou barra redondo adequado e usem a deformação a frio controlada para obter um perfil irregular acabado com dimensões e condições de superfície mais previsíveis. Isto é particularmente útil para tubos de cilindros hidráulicos, perfis estruturais, peças mecânicas de precisão, perfis de cobre e alumínio, componentes automotivos e produtos de ligas especiais onde, de outra forma, seria necessária uma operação de usinagem subsequente.
A série FR da FangRong abrange 10 modelos padrão de FR-16 a FR-250, com forças máximas de trefilação de 7 a 1000 kN e velocidades de trefilação de até 28 m/min. Dependendo do modelo, ferramental e dimensões do produto, podem ser trefilados de 1 a 5 tubos ou barras simultaneamente. A máquina também pode ser configurada com equipamentos automáticos de alimentação, corte e recebimento para produção repetitiva.
A laminação a quente e a extrusão são eficazes para a produção de perfis básicos, mas podem não fornecer a precisão dimensional, a condição da superfície ou a definição de canto exigida pelas aplicações de precisão. Se a seção acabada for usinada posteriormente, o fabricante também deverá levar em conta a remoção adicional de material, o tempo de usinagem e o desperdício.
A trefilação a frio altera a seção através de uma matriz sob força de tração controlada. A matriz define o perfil externo enquanto a redução do desenho fornece dimensionamento dimensional e endurecimento por trabalho. Para perfis ocos, também pode ser utilizado um mandril ou bujão para controlar as dimensões internas e a distribuição na parede.
Este processo é mais valioso quando o cliente precisa de um perfil acabado repetível, em vez de simplesmente uma forma estrutural grosseira. Por exemplo, um fabricante que produz tubos quadrados para cilindros hidráulicos pode usar trefilação a frio para aproximar as dimensões externas e a geometria interna do requisito final antes do brunimento ou de outras operações de acabamento. Entretanto, se o produto for uma seção estrutural simples de baixa precisão, a conformação a quente pode continuar sendo o processo mais econômico.
O processo normalmente começa com um tubo redondo preparado ou uma barra sólida. A extremidade dianteira é reduzida ou pontiaguda para que possa entrar na matriz de desenho e ser agarrada pelo carro. A peça passa então por uma matriz não redonda enquanto o carro acionado por corrente a puxa ao longo de trilhos guiados com precisão.
À medida que o material se move através da matriz, sua seção transversal é reduzida e remodelada simultaneamente. O material flui para dentro da cavidade da matriz, formando a geometria quadrada, retangular, hexagonal ou personalizada necessária. Para seções ocas, o mandril ou tampão interno controla o furo e ajuda a gerenciar a distribuição da espessura da parede.
A transmissão por corrente, a caixa de redução e o carro devem funcionar como um sistema. Se a força de tração for instável ou o carro estiver mal alinhado, as dimensões dos cantos, a retilineidade e a qualidade da superfície podem tornar-se inconsistentes. É por isso que a capacidade da máquina deve ser selecionada a partir do material real e do cronograma de redução, e não apenas das dimensões do perfil acabado.
Cenário típico de produção:um cliente que produz tubos retangulares de precisão pode usar uma configuração multifilamentos quando vários tubos compartilham o mesmo material e programação de desenho. Isso aumenta a produção por traço de desenho. Se o cliente alterar frequentemente as dimensões do perfil, uma configuração de fio único pode ser mais prática porque as trocas de matrizes e os ajustes de configuração são mais simples.
| Problema de produção | Como o desenho a frio ajuda | Quando é mais importante |
|---|---|---|
| Dimensões soltas após conformação a quente | A matriz de trefilação dimensiona a seção durante a deformação a frio. | Importante para componentes que exigem folga de montagem controlada ou margem de usinagem. |
| Geometria de canto irregular | A matriz controla o perfil externo e o formato do canto. | Importante para perfis quadrados, retangulares e personalizados usados como componentes estruturais ou de encaixe. |
| Usinagem adicional após a conformação | Um perfil mais próximo do acabamento pode reduzir a usinagem subsequente. | Mais valioso quando a usinagem representa uma parte significativa do custo de produção existente. |
| Distribuição inconsistente da parede em perfis ocos | As ferramentas de mandril ou tampão fornecem suporte interno durante o desenho. | Importante para tubos de pressão, tubos cilíndricos e seções ocas de precisão. |
| Baixo rendimento no processamento de peça única | As ferramentas multifilamentos podem desenhar várias peças de uma só vez. | Útil para produtos de alto volume com dimensões estáveis e ferramentas repetíveis. |
1. Controle de precisão de perfis não redondos
A matriz e o carro de trefilação guiado controlam o perfil à medida que o material passa pela zona de trefilação. Isto é particularmente útil para seções retangulares e quadradas onde as dimensões de largura, altura e canto afetam a montagem. Em uma aplicação típica de componente estrutural ou mecânico, um controle de perfil mais rígido pode reduzir a quantidade de usinagem corretiva após o estiramento.
2. Velocidade de desenho de até 28 m/min
As estiradeiras acionadas por corrente podem fornecer altas velocidades de trefilação em materiais adequados e perfis menores. Uma velocidade mais alta é útil quando o mesmo produto é fabricado continuamente em grandes quantidades. É menos importante para ligas de alta resistência ou materiais difíceis de trefilar, onde a lubrificação, o desgaste da matriz e a estabilidade da deformação podem limitar a velocidade prática de trefilação.
3. Desenho de 1 a 5 fios
Vários perfis podem ser desenhados durante um movimento do carro quando as dimensões do produto e a disposição das matrizes permitirem. Para um fabricante de perfis de cobre, alumínio ou aço que executa milhares de peças semelhantes, a trefilação de vários fios pode aumentar a produção sem aumentar a velocidade de trefilação linear. Para pedidos de baixo volume com mudanças frequentes de tamanho, o desenho de fio único pode facilitar a troca.
4. Condição de superfície controlada
A trefilação a frio pode melhorar a condição da superfície de uma peça adequadamente preparada porque o material passa por uma matriz de precisão em vez de permanecer na condição de conformação a quente. No entanto, não deve ser descrito como a remoção automática de todas as rachaduras, buracos ou defeitos. A qualidade da superfície após a trefilação ainda depende da condição do material recebido, da decapagem ou preparação da superfície, da lubrificação, da condição da matriz e da redução selecionada.
5. Controle Interno para Tubos Irregulares
Para perfis ocos, as ferramentas de mandril ou tampão controlam a geometria interna enquanto a matriz externa define a forma externa. Isto é importante para tubos de cilindros hidráulicos e pneumáticos, onde a folga interna e a distribuição da parede afetam diretamente a usinagem subsequente e o desempenho operacional.
6. Corrente para serviço pesado e acionamento da caixa de engrenagens
A série FR utiliza diferentes passos de corrente e configurações de caixa de engrenagens de acordo com os requisitos de força de tração. Sistemas de correntes maiores destinam-se a cargas mais pesadas. Para um perfil de aço de alta resistência que exige força de tração substancial, a capacidade da corrente e a seleção da caixa de engrenagens tornam-se mais importantes do que a velocidade máxima de trefilação.
7. Unidade de retorno de carro separada
O motor de retorno move o carro de volta à posição inicial após o curso de estiragem. Isto não aumenta a capacidade de deformação da máquina, mas reduz o tempo sem estiramento e, portanto, é mais importante em execuções de produção repetitivas do que na produção de pequenos lotes.
8. Automação de Produção Opcional
Sistemas automáticos de alimentação, corte e recebimento podem ser integrados de acordo com o layout de produção. A automação é mais útil quando as dimensões do produto permanecem estáveis durante longos ciclos de produção. Para trabalhos de protótipo ou mudanças frequentes de perfil, o carregamento manual pode ser mais econômico.
Ao selecionar um modelo, os parâmetros mais importantes são força de trefilação, dimensões do produto, resistência do material, redução por passe, velocidade de trefilação, comprimento do curso e número de fios. A força de trefilação deve ser calculada a partir do processo real, em vez de usar apenas uma fórmula simples de área de seção transversal, porque o atrito da matriz, a condição do material, a geometria de deformação e a lubrificação afetam a força necessária.
| Modelo | Máx. Força de tração (kN) | Máx. Desenho Viagem (m) | Velocidade de desenho (m/min) | Motor de retorno (kW) | Redutor | Passo da corrente | Motor Principal (kW) |
|---|---|---|---|---|---|---|---|
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5/11 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" Duplo | 55 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" Duplo | 75 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" Duplo | 98 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" Triplo | 55×2 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" Triplo | 132 |
Configuração padrão:sistema de mandril para trefilação de tubos, acionamento principal, caixa de redução, carro de trefilação, porta-matriz e sistema de controle. Alimentador automático, cortador e rack de recebimento são opcionais. Número de fios: 1–5. O curso de desenho e as ferramentas podem ser personalizados de acordo com os requisitos de produção.
O modelo da máquina deve ser selecionado de acordo com a força de tração máxima calculada com margem operacional adequada. Um cálculo simples baseado apenas na redução de área e no limite de escoamento não é suficiente para perfis irregulares porque o material também está sendo remodelado dentro da matriz.
Por exemplo, um tubo retangular de aço com baixo teor de carbono e redução moderada pode operar confortavelmente em um modelo FR menor, enquanto um perfil de aço inoxidável ou liga de níquel com as mesmas dimensões acabadas pode exigir consideravelmente mais força de trefilação. A seleção prática deve, portanto, considerar a resistência do material, seção inicial e final, geometria da matriz, atrito, lubrificação, cronograma de redução e velocidade de produção.
Cenário típico do cliente:quando um fabricante muda de um desenho redondo para retangular para uma seção assimétrica mais complexa, a máquina pode exigir uma classificação de força mais alta, mesmo que a área da seção transversal acabada seja semelhante. Isso ocorre porque o material deve fluir ainda mais para os cantos e ao redor da geometria da seção em mudança.
Tubos cilíndricos quadrados, retangulares e outros não redondos exigem dimensões internas e externas controladas porque a folga final e a espessura da parede afetam o brunimento, a vedação e o desempenho operacional. Um cliente que produz esses tubos pode usar o desenho assistido por mandril para reduzir a quantidade de correção necessária antes do acabamento.
Seções retangulares, ovais e personalizadas são usadas em componentes estruturais, peças relacionadas à direção, sistemas de refrigeração de baterias e outras aplicações de veículos. Quando são necessários milhares de perfis idênticos, o desenho de vários fios e a alimentação automática podem melhorar a produção. Para a produção de protótipos de baixo volume, estas opções de automação podem não justificar o investimento adicional.
Seções retangulares de cobre e alumínio são usadas para barramentos, conectores e componentes de gerenciamento térmico. A consistência dimensional é importante quando o perfil deve se ajustar a uma montagem elétrica ou mecânica predefinida. A velocidade de trefilação é geralmente menos importante que a condição da superfície, a repetibilidade dimensional e o controle da deformação do material.
Barras quadradas e retangulares podem ser usadas para componentes de guia, estruturas de máquinas, peças telescópicas e outros conjuntos mecânicos. A trefilação a frio é útil quando o perfil deve manter uma dimensão externa controlada ao longo de um longo comprimento, em vez de simplesmente atender a uma especificação estrutural aproximada.
Titânio, ligas de níquel e aços de alta resistência podem exigir reduções cuidadosamente controladas porque a deformação excessiva em uma passagem pode aumentar o endurecimento e afetar a vida útil da ferramenta. Nessas aplicações, a máquina deve ser selecionada juntamente com o projeto da matriz e a programação de passadas, e não apenas com base no tamanho do perfil acabado.
Perfis hexagonais ou personalizados de aço inoxidável e titânio podem ser trefilados a frio quando dimensões repetíveis e qualidade de superfície são necessárias para usinagem ou conformação subsequente. Para aplicações médicas, entretanto, a certificação de material exigida e a especificação de superfície devem ser confirmadas separadamente com o departamento de qualidade do comprador.
Perfis personalizados quadrados, ovais e assimétricos podem ser usados para molduras de móveis, displays e componentes arquitetônicos. Aqui, a aparência e a repetibilidade dimensional podem ser mais importantes do que a força máxima de trefilação, tornando preferível um modelo FR menor e de alta velocidade quando o material é fácil de trefilar.
Para tubos quadrados de alto volume:use ferramentas multifilamentos quando vários tubos compartilham as mesmas dimensões e programação de desenho. O principal ganho de produtividade vem do processamento de várias peças por curso, em vez de simplesmente aumentar a velocidade da máquina.
Para perfis de aço inoxidável com paredes espessas:priorize a força de trefilação, a rigidez do carro, o material da matriz e a lubrificação antes da velocidade máxima. O funcionamento muito agressivo pode aumentar o desgaste da matriz e os defeitos superficiais.
Para tubos de cilindro hidráulico:preste atenção especial à seleção do mandril, à distribuição da espessura da parede e à quantidade de margem de acabamento restante após o estiramento. A máquina deve ser adaptada ao processo completo de acabamento do tubo, em vez de ser considerada uma operação isolada.
Para perfis de alumínio e cobre:uma velocidade de trefilação mais alta pode ser útil para a eficiência da produção, mas a condição e a lubrificação da matriz continuam importantes porque as marcas superficiais podem se tornar visíveis em produtos elétricos ou decorativos acabados.
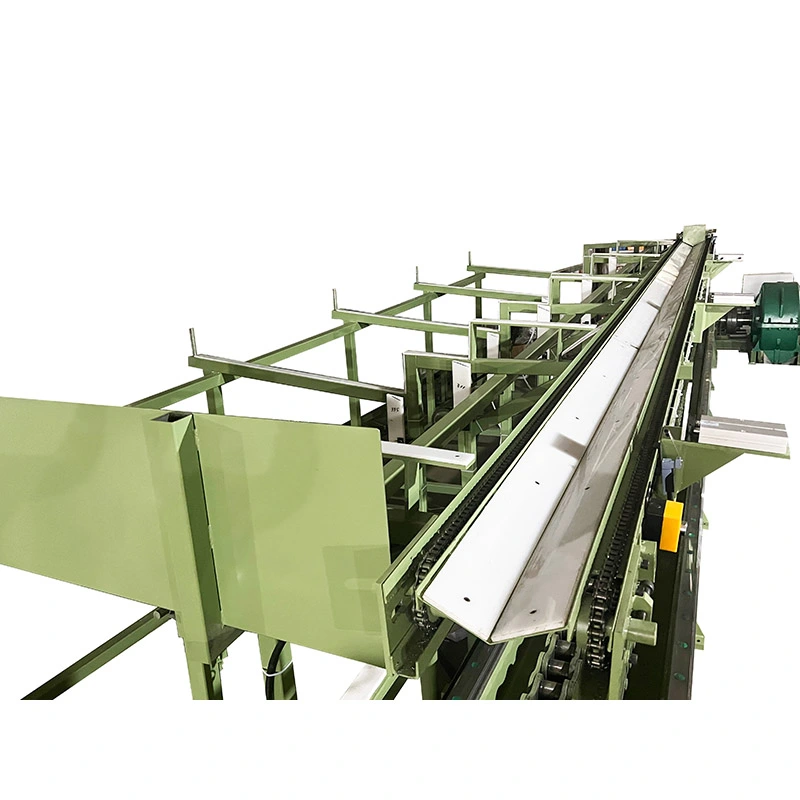
A máquina pode ser fornecida com:
Uma linha totalmente automática é normalmente justificada quando o mesmo perfil é produzido continuamente e o carregamento manual torna-se uma parte significativa do custo da mão-de-obra. Se o cliente produzir muitos perfis diferentes em pequenos lotes, uma configuração semiautomática poderá reduzir a complexidade da troca e o investimento inicial.
O pacote padrão da máquina de trefilação a frio de corrente irregular é configurado de acordo com o modelo FR confirmado e a especificação do projeto. A máquina principal inclui acionamento de trefilação, caixa de redução, sistema de corrente, carro, porta-matriz e sistema de controle. As configurações de trefilação de tubos incluem o arranjo de mandril necessário.
Matrizes específicas para perfis, mandris especiais, equipamentos automáticos de alimentação, corte e recebimento são normalmente configurados de acordo com as necessidades de produção do cliente. Antes do envio, a máquina é montada e testada quanto ao funcionamento. Onde houver amostras disponíveis do cliente, um desenho de teste pode ser organizado para verificar a configuração do processo selecionado antes do envio.
Para remessas de exportação, os principais componentes são protegidos contra umidade e corrosão e embalados de acordo com o método de transporte acordado. Desenhos de fundação, informações de instalação e requisitos de comissionamento são fornecidos como parte da documentação do projeto.
O processo de fabricação da FangRong abrange engenharia de aplicação, inspeção de matéria-prima, usinagem, montagem mecânica, integração elétrica, programação PLC, testes e inspeção final. Para uma bancada de estiragem de curso longo, o alinhamento da guia e o deslocamento do carro são especialmente importantes porque pequenos erros de alinhamento podem afetar o perfil em todo o comprimento do desenho.
Os testes de fábrica podem incluir funcionamento ocioso, testes de carga nominal, inspeção de corrente e carro, monitoramento de vibração e ruído, verificações de temperatura do óleo, verificações de segurança elétrica e inspeção dimensional de produtos de teste quando amostras são fornecidas.
Equipamento metalúrgico Co. de Dongguan Fangrong, Ltd.está sediada na cidade de Dalang, cidade de Dongguan, e serve como principal base de fabricação de trefilação a frio e equipamentos relacionados de conformação de metal.
Máquinas Fangrong Co. de Yangjiang, Ltd.está localizada no distrito de Yangdong, cidade de Yangjiang e fornece capacidade de fabricação adicional para projetos de equipamentos maiores e personalizados.
ISO 9001:2015— Sistema de gestão da qualidade. Certificado nº UQ231211R1.
Marcação CE— Podem ser fornecidos equipamentos para configurações aplicáveis do mercado europeu para atender aos requisitos relevantes doDiretiva de Máquinas 2006/42/CE, com medidas de segurança de máquinas aplicáveis incorporadas de acordo com a configuração da máquina.
Inspeção SGS— A inspeção de terceiros pode ser organizada quando exigido pelo contrato de compra ou projeto.
Patentes— FangRong relatou patentes de invenção e modelo de utilidade cobrindo áreas como tensionamento de corrente, porta-matrizes multifilamentos e sistemas de mandril. A documentação da patente pode ser fornecida para verificação quando necessário.
UL:A certificação UL não está incluída como reivindicação padrão para esta máquina. Se componentes elétricos listados pela UL ou um pacote específico de conformidade com a UL forem necessários para o mercado de destino, o requisito deverá ser confirmado antes da cotação para que a configuração elétrica possa ser projetada adequadamente.
| Quantidade mínima | 1 conjunto |
|---|---|
| Preço de nível 1 | 1 conjunto – preço unitário cotado padrão |
| Preço de Nível 2 | 2–4 conjuntos — preço com desconto baseado na quantidade disponível mediante cotação |
| Preço de nível 3 | Mais de 5 conjuntos — cotação de projeto/volume disponível |
| Condições de pagamento | Depósito de 30%; Saldo de 70% antes do envio após testes de aceitação de fábrica, salvo acordo em contrário no contrato de venda. |
| FOB | O porto exato de partida deve ser confirmado na cotação comercial e no contrato de venda antes da publicação. |
| Prazo de entrega padrão do pedido | Aproximadamente 30–60 dias para configurações padrão FR-16 a FR-100; máquinas maiores ou personalizadas podem exigir aproximadamente 90–120 dias. |
| Prazo de entrega acelerado do pedido | A produção acelerada está disponível sujeita à capacidade atual da fábrica, modelo da máquina e disponibilidade de componentes. A data de entrega rápida confirmada é indicada na cotação após a revisão do pedido. |
| Garantia | 12 meses a partir do comissionamento nas condições de garantia acordadas. |
| Instalação | Supervisão de instalação, comissionamento e treinamento de operadores podem ser fornecidos de acordo com o escopo do projeto. |
A trefiladeira a frio de corrente irregular pode ser configurada para perfis quadrados, retangulares, hexagonais, octogonais, ovais, de canal, angulares, de seção em T e assimétricos personalizados. A faixa real de perfis depende da força de trefilação disponível, das dimensões da matriz, do material e do projeto da ferramenta.
Sim. As barras sólidas utilizam matrizes de perfil sólido e arranjos de fixação apropriados, enquanto os tubos utilizam uma matriz juntamente com a configuração necessária do mandril ou do tampão. O ferramental deve ser selecionado de acordo com as dimensões iniciais e finais.
Forneça a classe do material, dimensões iniciais, desenho do perfil acabado, redução por passagem, comprimento do produto e produção alvo. FangRong pode calcular a força de tração necessária e recomendar um modelo adequado. O tamanho do perfil acabado por si só não é suficiente para uma seleção precisa da máquina.
Até cinco fios podem ser configurados onde o modelo da máquina, a largura do carro, a disposição da matriz e as dimensões do produto permitirem. A trefilação multifilamentos é mais econômica para produtos de alto volume com o mesmo material e cronograma de processo.
Não há percentual de redução universal. A resistência do material, a geometria da seção, o projeto da matriz, a lubrificação e o endurecimento por trabalho afetam a redução permitida. Uma programação conservadora de múltiplos passes pode ser necessária para aço inoxidável de alta resistência, titânio ou ligas de níquel.
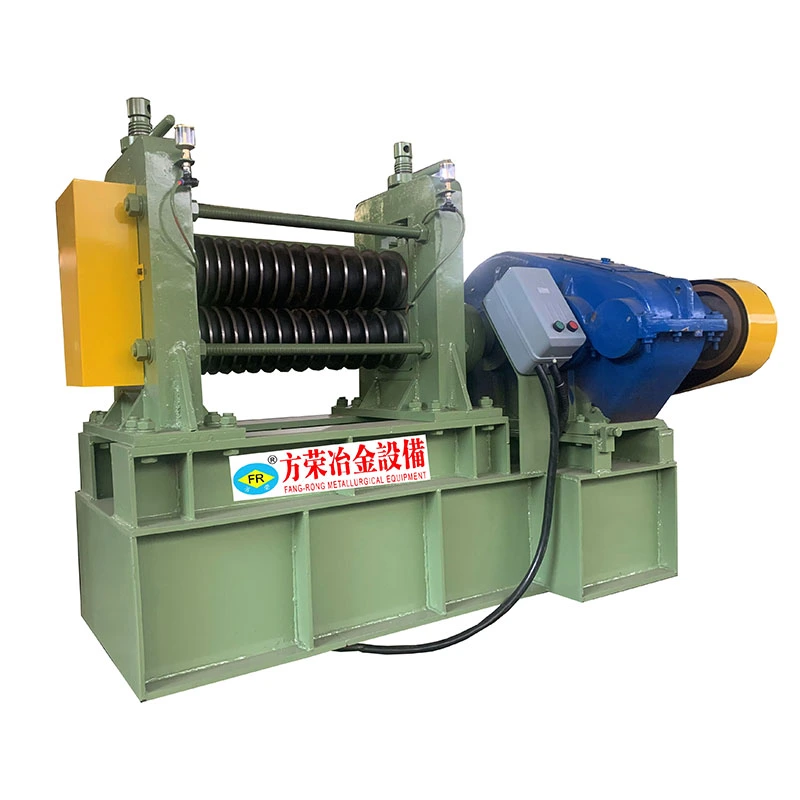
O estiramento de corrente convencional normalmente requer que a extremidade dianteira seja reduzida o suficiente para a entrada da matriz e a fixação do carro. Uma máquina apontadora separada pode, portanto, ser necessária, a menos que a linha de produção utilize outro método de preparação final aprovado. O equipamento apontador pode ser integrado em uma linha automatizada quando necessário.
O fornecimento padrão normalmente inclui a máquina de trefilação principal, sistema de acionamento, caixa de engrenagens, corrente, carro, suporte de matriz, sistema de controle e arranjo de mandril de tubo, quando aplicável. Matrizes específicas para perfis, mandris especiais e equipamentos automáticos de alimentação, corte ou recebimento são configurados separadamente conforme projeto.
As máquinas padrão FR-16 a FR-100 geralmente requerem aproximadamente 30 a 60 dias. Máquinas FR-150 e maiores, configurações personalizadas e automação especial podem exigir aproximadamente 90 a 120 dias. A entrega rápida é avaliada individualmente de acordo com a capacidade de produção e disponibilidade de componentes.
Forneça o tipo de material, seção inicial, desenho ou dimensões do perfil acabado, espessura da parede dos tubos, comprimento do produto, produção necessária, número de fios e nível de automação preferido. Uma amostra ou desenho CAD é útil quando o perfil é assimétrico ou tem requisitos de cantos estreitos.
Sim. A configuração da máquina e o sistema elétrico podem ser adaptados ao mercado de destino. Os requisitos CE da Diretiva de Máquinas 2006/42/EC podem ser atendidos para configurações europeias aplicáveis. Se forem aplicáveis requisitos elétricos relacionados à UL, eles deverão ser especificados antes da produção para que os componentes de controle e o projeto elétrico possam ser selecionados adequadamente.
Onde as condições do projeto permitirem, a avaliação do processo baseada em amostras pode ser organizada. Fornecer os requisitos reais de material e perfil acabado permite que a força de trefilação, as ferramentas e o cronograma de passadas sejam avaliados com mais precisão do que depender apenas de cálculos teóricos.
O comprador deve confirmar a resistência da fundação, a área ocupada pela máquina, a folga do curso de desenho, a capacidade elétrica, o espaço de alimentação do material, a área de recebimento do produto e o guindaste ou acesso de elevação. FangRong pode fornecer informações básicas e de instalação de acordo com a configuração final da máquina.
Para uma cotação precisa, envie oclasse do material, perfil inicial, perfil acabado, espessura da parede do tubo, se aplicável, comprimento do produto, produção necessária e número de fios. FangRong pode então avaliar a força de trefilação necessária, modelo FR, configuração de matriz e mandril, curso e nível de automação em vez de selecionar a máquina apenas pelo tamanho do perfil.
Endereço
NO.163, Shatong Road, Shabu 2ª Zona Industrial, Cidade de Dalang, Cidade de Dongguan, Guangdong, China
Tel